
Technical Article
海德汉五轴侧铣,TA0.1°为何不能当成0.01毫米精度?
按TNC 640 NC34059x-17解释循环32的T与TA。用20毫米侧刃接触长度估算0.1°角度偏差的轮廓影响,反推独立姿态误差预算,并区分刀具伸出量、TA0与厂家默认值。
海德汉五轴侧铣程序已经写了T0.01、TA0.1,能否据此认定整段侧壁都控制在0.01毫米内?不能直接这样读。循环32的T是长度公差,TA是转轴角度公差;刀具侧刃参与接触的长度一变,同一个角度允许量对应的轮廓影响也会改变。
本文限定TNC 640、NC软件34059x-17,依据10/2022版官方手册;机床厂家已为循环32做好配置,讨论M128或FUNCTION TCPM有效时的五轴立铣刀侧刃加工。下面的数字是几何估算,不是测得的加工误差。
先把T0.01与TA0.1分开读
以下只展示公差字段,没有定位、开主轴或切削运动。程序以毫米为单位,HSC-MODE:0选择精加工滤波设置:
CYCL DEF 32.0 TOLERANCE
CYCL DEF 32.1 T0.01
CYCL DEF 32.2 HSC-MODE:0 TA0.1
T0.01给出的长度公差是0.01毫米;TA0.1给出的允许转轴位置偏差是0.1度。TA允许姿态作相应调整,控制器会自动修正TCP位置,但TCP位置得到修正,不等于侧刃上每个接触位置都没有变化。用侧刃加工较高侧壁时,必须继续检查接触长度对轮廓的影响。
20毫米接触长度,算出的0.035毫米是什么
官方手册给出立铣刀五轴侧刃加工的近似关系。为避免与循环32的T字段混淆,本文把估算的轮廓影响记为δ:
δ ≈ 0.0175 × L × TA。L用毫米,TA用度,δ得到毫米;0.0175约等于π/180。L指参与侧刃接触的长度,不能直接填整段刃长,更不能把刀具从刀柄伸出的长度填进去。
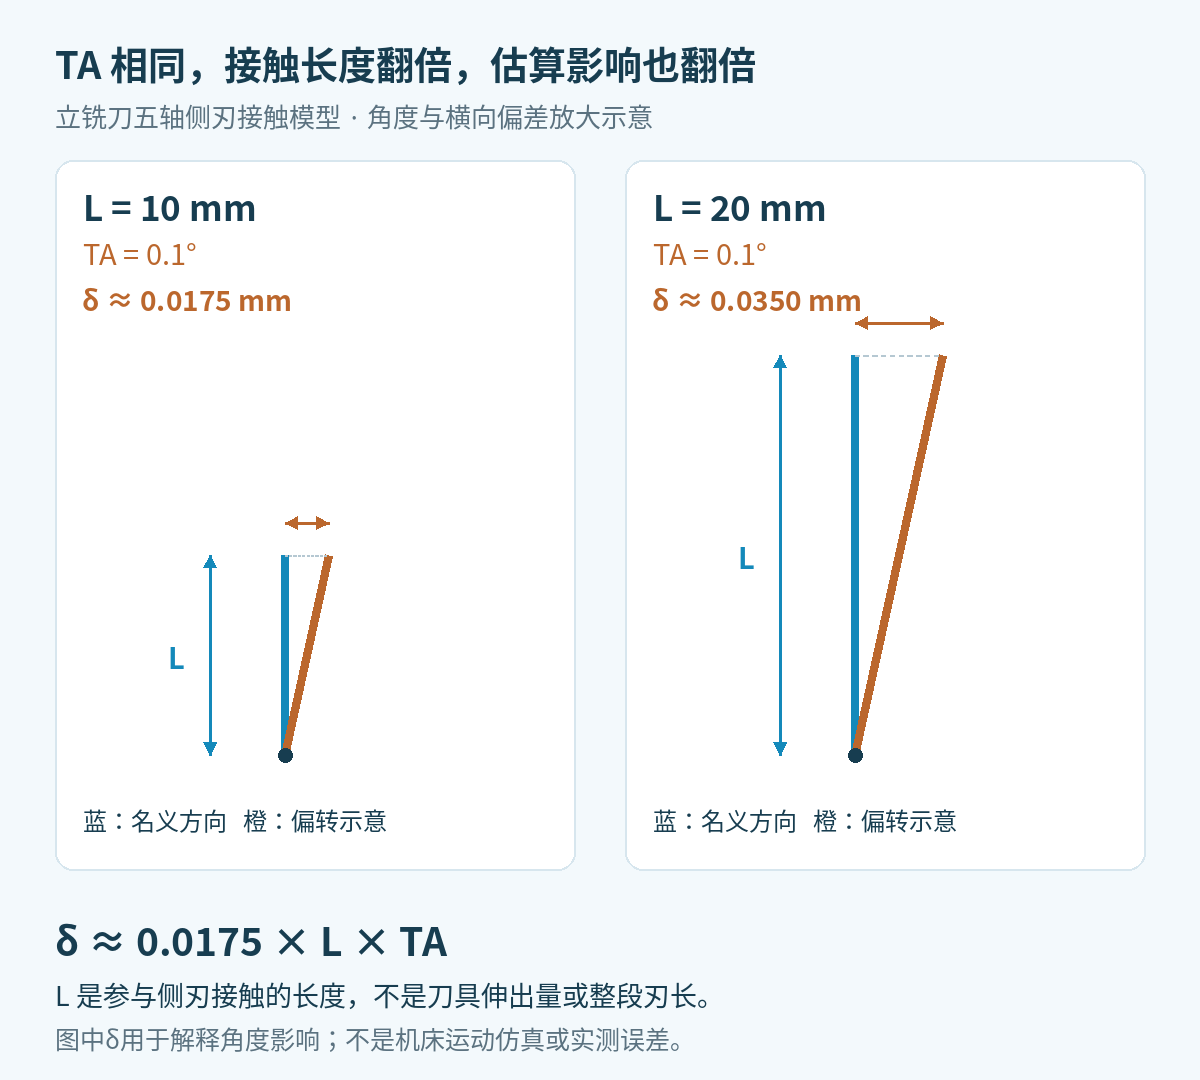
本例L=20毫米、TA=0.1°,δ≈0.0175×20×0.1=0.035毫米。接触长度改成10毫米,结果约0.0175毫米。图1把角度和横向偏差放大,方便看出长度关系,并非刀具实际运动或控制器误差轨迹;手机可左右滑动查看完整标注。
0.035毫米说明这个允许角度量级可能给侧刃轮廓带来多大的影响,不能说每件零件必然偏0.035,也不能把它当成所有机床结构下的严格误差上界。手册采用近似式;仅作小角度几何对照,20×sin(0.1°)约为0.03491毫米,与该估算处于同一量级。
给姿态分配0.02毫米,不要把TA向上取成0.06°
假设工艺评估单独给姿态偏差分配0.020毫米的单侧轮廓影响预算,且本段接触长度仍为20毫米。这里的0.020是本算例的独立分配值,不是把图纸的双边公差直接抄过来,也没有把CAM离散、刀具、装夹及机床误差算进去。
按同一近似关系反推:TA≤0.020÷(0.0175×20)≈0.05714°。若向上取成0.06°,估算影响成为0.021毫米,已经超过这项预算;用0.05°计算则约0.0175毫米。
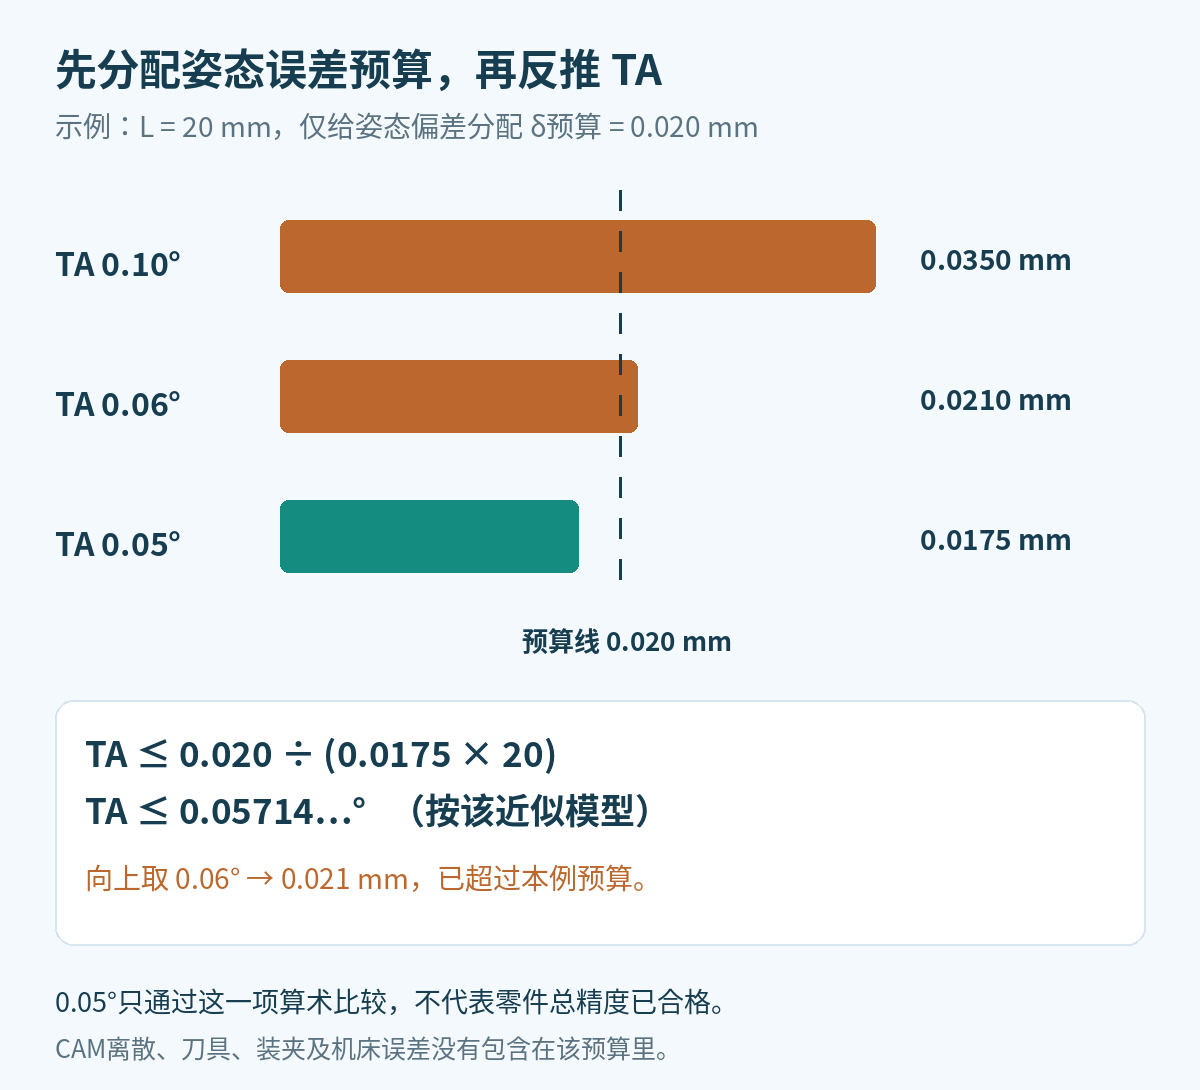
若只展示本例角度字段的收紧,对照行应是下面这样,T和滤波模式没有随之改变:
CYCL DEF 32.0 TOLERANCE
CYCL DEF 32.1 T0.01
CYCL DEF 32.2 HSC-MODE:0 TA0.05
TA0.05只通过了这一项算术比较,不是整件公差合格的证明,更不是通用推荐值。接触长度沿刀路变化时,应按实际接触范围重新评估,不能只挑最短的一段计算。滤波和轨迹变化还会影响加工节奏,本文没有给出节拍改善承诺。
两个容易把判断带偏的细节
第一,TA0并不表示零角度误差。这一版手册规定:输入0或在该字段用NO ENT,采用机床厂家配置的值。因此把TA直接清零,不能作为“最严格”的通用改法。
第二,不同刀具接触方式不能共用这一个结论。按球心测量、按球心轨迹输出的球刀,与本文长侧刃接触的立铣刀,姿态变化对轮廓的影响不同;球头最低点输出、圆鼻刀也有各自的接触几何。先确认CAM输出的刀具参考点及侧刃接触方式,再讨论TA,不能只比较两个程序中的数字大小。
检查后处理时,将循环32整组、M128/FUNCTION TCPM状态和对应加工段放在一起对照,按修改前后的NC差异保留证据。若疑问其实是定轴结束后转台为什么没回正,另看PLANE RESET STAY与实际转轴位置,不要用TA去处理回正动作。
依据:HEIDENHAIN TNC 640《Programming of Machining Cycles》,34059x-17,10/2022,印刷424—427页;同版《Klartext Programming》523—524页。算例与两张图为原创推导,未使用厂家图片,未声称实机验证。资料核对日期:2026-10-31。