
Technical Article
内冷压力有读数,钻孔堵屑就能排除供液问题吗?
内冷压力表有读数,不等于钻头出口流量已匹配。区分测点压力与出口流量,用假设采集记录解释L/min换算,并说明同条件对比及排屑判断边界。
内冷压力表有读数,钻孔仍然堵屑,不能仅凭这一项就把供液问题排除。这里讨论加工中心使用带内冷孔钻头的液体供冷:压力记录的是指定位置的状态,流量记录的是单位时间通过的液体体积。先确认压力表测在哪里,再看刀具出口的供液记录,判断顺序才不会跳步。
先分清:表上的 bar,出口的 L/min
压力通常记为 bar,体积流量记为 L/min。两者有关联,但不是同一个量;不能把某个压力值直接换成固定的每分钟流量。通道、出口面积和供液条件变化后,关系也会变化。
把记录写成“内冷正常”,后续很难比较。至少应能知道这次读数来自泵侧、过滤后还是设备指定的其他测点,以及当时接的是哪支钻头、哪个刀柄、哪些供液支路处于开启状态。图中只画出一种简化路径,实际机床测点要按自己的液压资料标注。
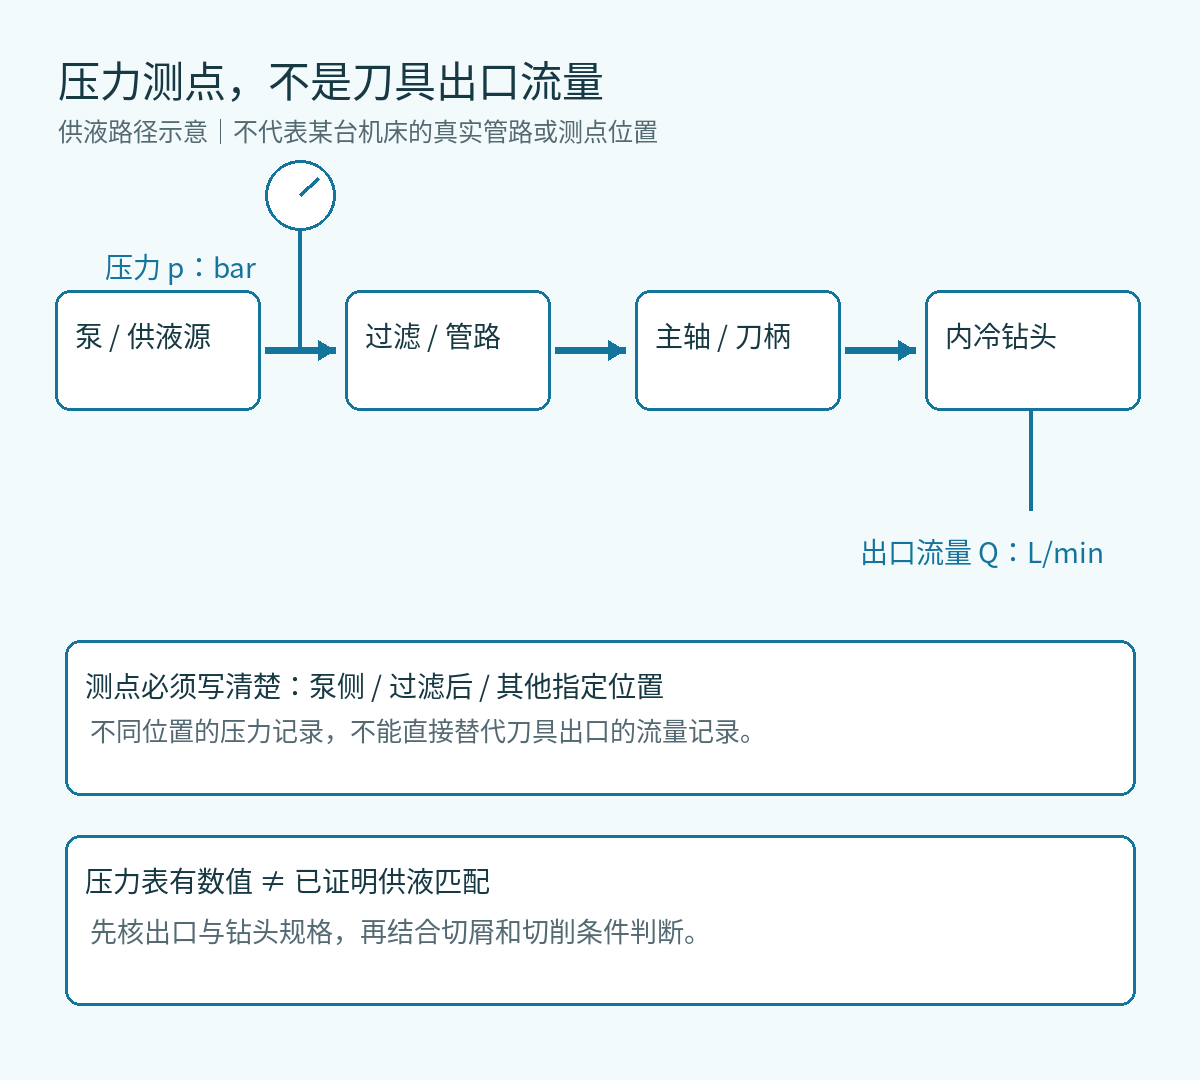
压力表有数值,最多先说明该测点存在相应压力,不能单独证明刀具出口流量已满足这支钻头。反过来,也不能凭压力和一个流量值就确定某个接头、过滤器或钻头内孔堵了。定位需要沿实际供液路径取得对应证据。
5秒1升,只能先换算成12升每分钟
假设设备维护记录中有一项合规测试结果:在指定出口采集5秒,液体体积为1.0升。这里只读取已有记录进行换算,不要求在旋转刀具旁接液,也不允许打开防护进行高压裸喷测试。具体测量动作应使用设备厂家规定的维护方式。
Q = V / t * 60
A: 1.0 / 5 * 60 = 12 L/min
B: 0.5 / 5 * 60 =  6 L/min
V用升,t用秒,乘60才得到L/min。若另一份假设记录是5秒0.5升,结果是6 L/min,为前者一半。这里的12和6都不是实测成绩,也不是任意钻头的合格线。
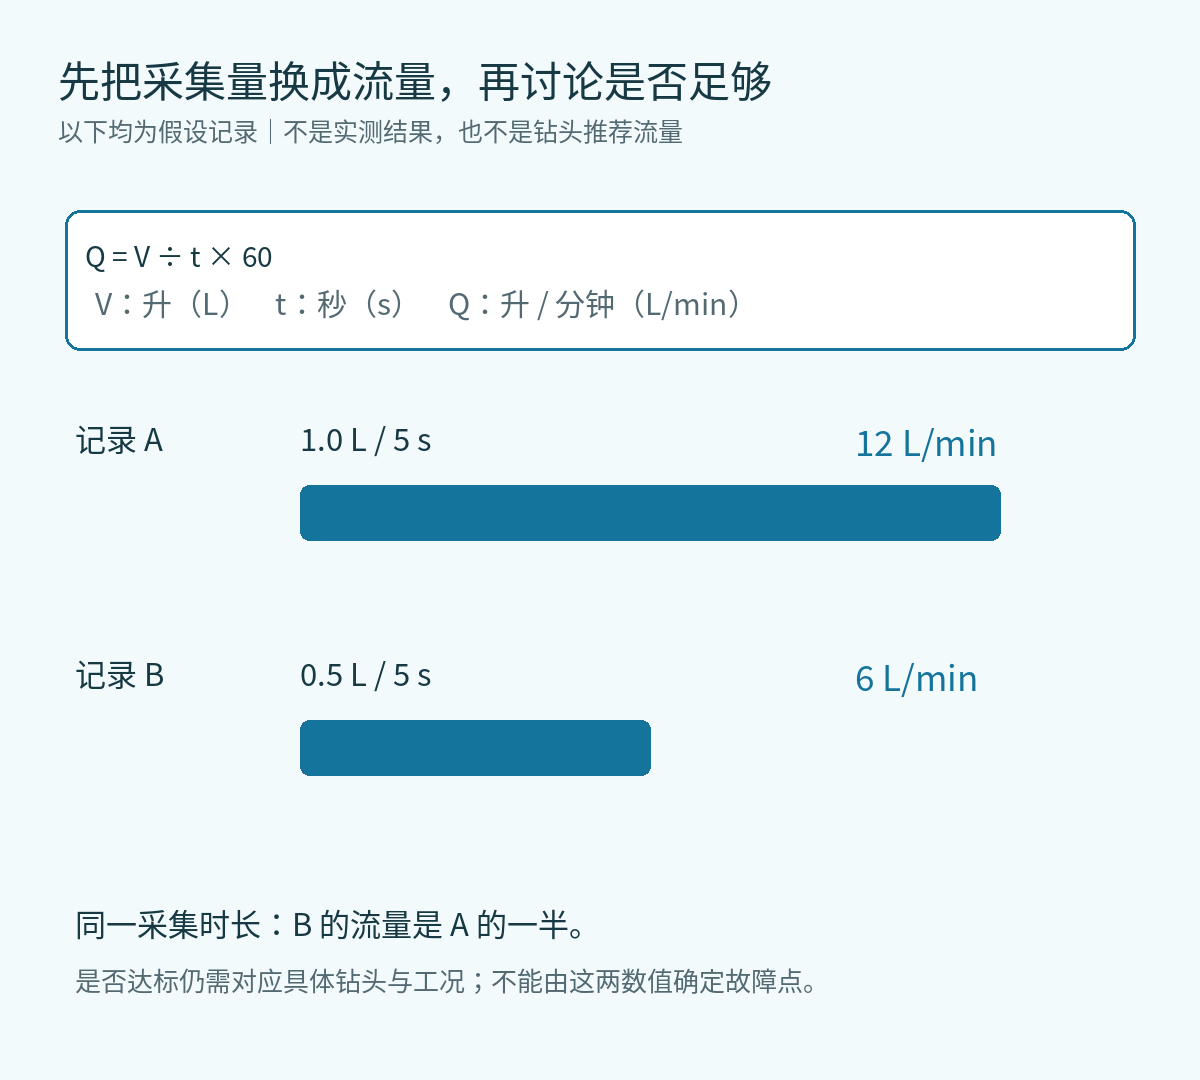
要把两次记录用于故障比较,钻头和刀柄、泵的设定、冷却液状态、开启的支路以及测试工况应一致。换了一支不同内冷孔结构的钻头后,不能直接把流量差判为故障。即便条件一致、流量下降,也只得到“供液表现变化”这一条线索,还没有定位原因。
接下来问“匹配哪支钻头”,而不是直接加压
将钻头系列与规格、加工材料、孔深、指定测点压力和出口流量放到同一份记录中,再对照该刀具与机床的供液要求。缺少具体钻头数据时,本例只能完成单位换算,不能给出“达到12 L/min就够”的结论。泵的额定参数也不能直接当成经过刀柄和钻头后的实际出口值。
如果供液条件已核实仍然堵屑,就继续看切屑形状、刃口与切削条件,不要把所有排屑问题都归给泵。程序侧的退刀排屑又是另一条路径:例如海德汉循环203的断屑与退刀讨论的是该系统循环行为,不能代替供液检查,也不能把它的参数搬到其他系统。
本题没有通用的冷却M码或固定延时。若问题变成“程序已经开冷却,钻头进入工件时液体是否到达”,需另核机床厂的阀控逻辑和到液条件;单独看到一条M指令,同样不足以证明刀尖供液已经建立。
资料依据
技术依据为山特维克可乐满公开的Drilling tips与Coolant aspects,核对日期2026年11月1日。本文重新组织问题与推导,供液路径图和换算图为原创示意;未套用其车削喷嘴表、钻头选泵表或某品牌控制指令。