
Technical Article
FANUC G85 改用 G98,退刀为什么还是慢?
按FANUC 0i-MF加工中心B-64604EN-2/01说明G85孔底至R平面的工进退刀,区分G98追加快移与G99返回高度;用R2、Z-18、F120算例核对分段时间,并检查后处理循环映射。
G85 镗完孔后退刀很慢,把 G99 改成 G98,孔内那一段还是按原来的速度往上走。这不是 G98 没生效:在 FANUC 0i-MF 加工中心的 G85 中,孔底回到 R 平面本来就是工进;G98 增加的是随后回到初始平面的动作。
下面按 FANUC《0i-MODEL F 加工中心操作手册》B-64604EN-2/01 的 G85 说明拆开看。采用 G17、毫米、G90 和 G94,刀具沿 Z 轴加工,工件上表面为 Z0。初始平面设在 Z20,R 平面为 Z2,孔底为 Z−18;刀长补偿在进入循环前已经建立,主轴已经按所用刀具要求旋转。
G98 改的是最后回哪里,不是孔内怎么退
先把同一孔位的运动按顺序拆成三段:① 从 R2 工进到 Z−18;② 从 Z−18 工进回 R2;③ 如果使用 G98,再从 R2 快移回初始 Z20。G99 在第二段结束后停在 R 平面,G98 则把第三段接上。
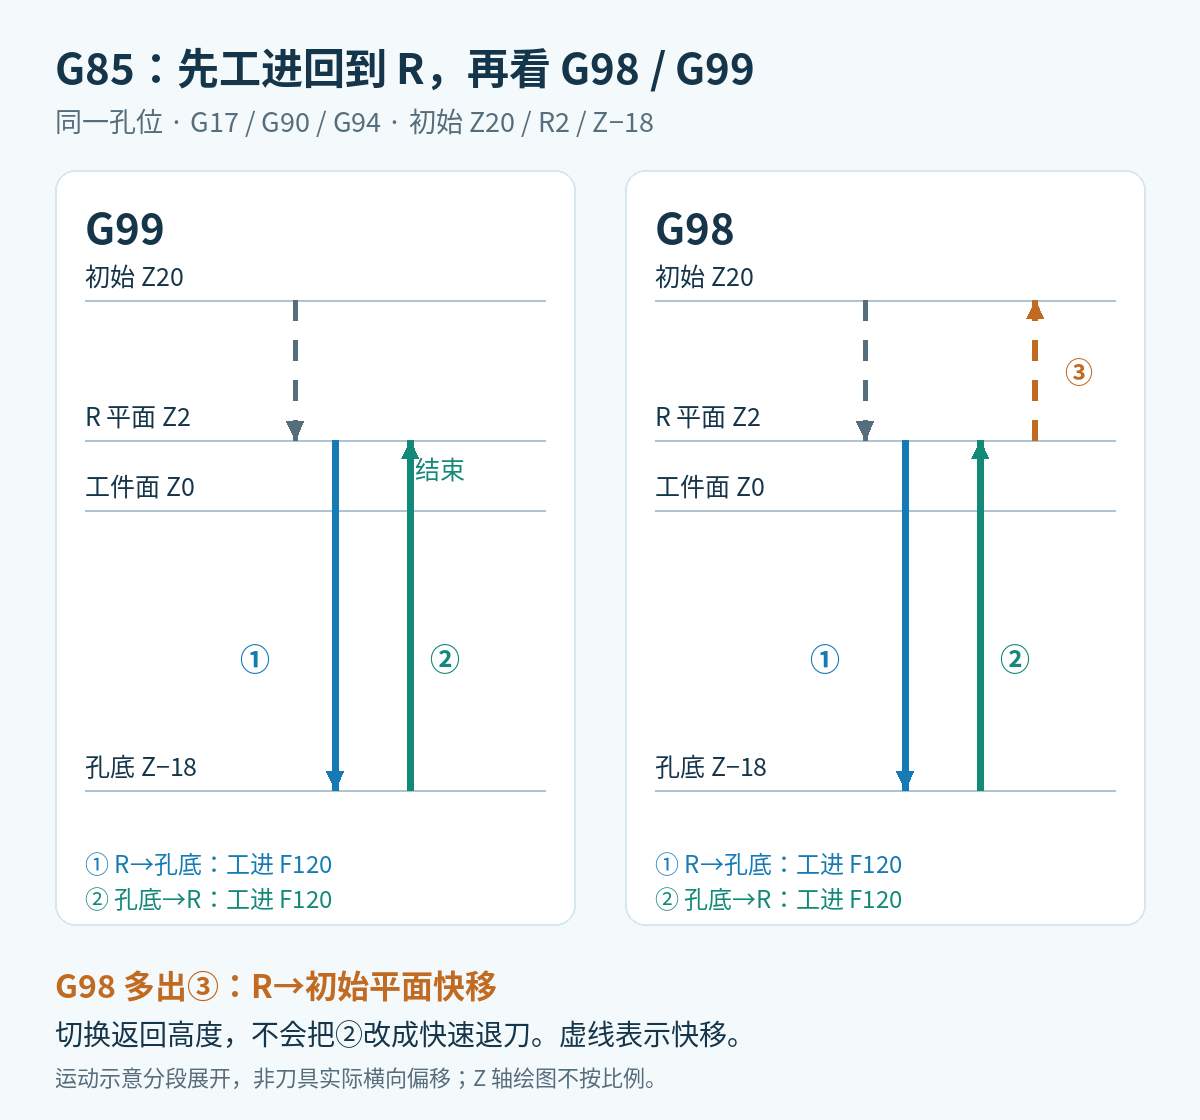
看退刀时,必须分清刀具还在孔内,还是已经到了 R 平面。只盯着“最终回到 Z20”,很容易把中间两种速度当成一次动作。初始平面与 R 平面的用途,可结合G98、G99 与 R 平面的返回高度一起核对。
只改 G99 为 G98,程序实际增加了什么
以下两组是同一运动条件的循环片段。X40、Y30 是孔位,F120 用来做时间算例;换刀、工件偏置、主轴和刀长补偿由前面的工序准备段完成。下面只比较循环段本身。
原片段:工进退到 R2 后结束本孔
G17 G21 G90 G94 G80
G00 Z20.
G99 G85 X40. Y30. Z-18. R2. F120.
G80
改后:仍先工进退到 R2,再快移回 Z20
G17 G21 G90 G94 G80
G00 Z20.
G98 G85 X40. Y30. Z-18. R2. F120.
G80
这两组只改变返回方式,孔底与 R 平面没变,第二段的工进距离和 F 值也没有变。不要把“改成 G98”理解成“孔底直接 G00 回 Z20”。另外,初始 Z20 只是这组坐标示例:实际初始平面必须高于横移路径上的障碍,不能只看工件顶面。
为什么这段退刀理论上仍要 10 秒
从 Z−18 回到 Z2,距离是 2−(−18)=20 毫米。G94 下 F120 表示每分钟 120 毫米,在进给倍率为 100%、按恒速计算时,第二段用时为 20÷120×60=10 秒。向下的第一段也是 20 毫米,因此两段工进合计是 20 秒。
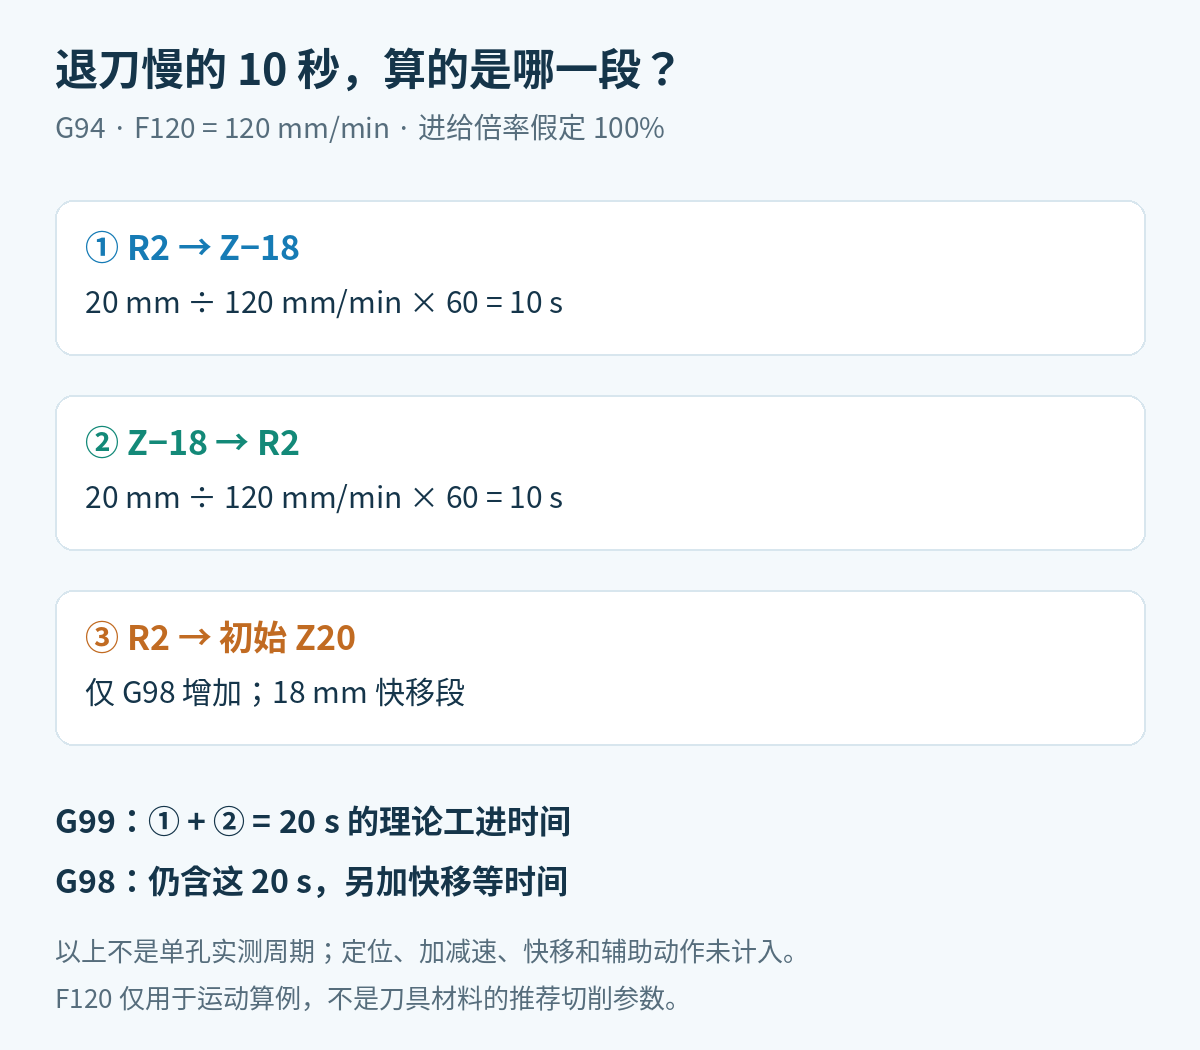
这里得到的是工进段的理论时间,不是实测单孔周期。XY 定位、接近 R 平面、加减速和其他辅助动作都还在外面;G98 还增加 R2 到初始 Z20 的 18 毫米快移。没有机床快移速度和加减速条件,就不能给这一段硬填一个秒数。
F120 只服务于这组运动比较,不是某种材料或镗刀的推荐参数。若把 F 改大,改变的不仅是返回段,向下加工段也会受影响。不能为了缩短第二段的时间,把切削进给一起提高却不重新核对刀具和孔加工要求。
后处理该查循环映射,不是先把 G85 换成 G81
手册把 G85 列为工进进入、工进退出;G81 的孔底退出则是快移。把一个字母后的数字改掉,确实会改变退刀方式,但也把原来的工艺动作改了。原工序若要求工进退出,单纯为了消除“慢退”而改成 G81,输出虽然更短更快,却不再是同一加工过程。
检查 Mastercam 后处理时,先看该孔加工工序要求的退出方式,再看最终 NC 是 G85、其他循环,还是展开的 G01/G00。展开输出也应逐段对应同一运动意图,不能因为没有 G85 字样就只核孔底坐标。针对本例,真正有用的对照是:孔底到 R 平面的那一段,程序要求工进还是快移?最终输出是否保留了这个要求?
如果工序明确采用 G85,上述工进退刀就是预期行为;如果 CAM 工序要求的是另一种退出方式,却被输出成 G85,才需要修正循环映射。修改时把原 NC 与新 NC 的进入、孔底、退出、下一孔横移四部分逐段比较,避免只改一个循环号。可配合后处理最小修改与输出对照保留回归样例。
一句话:G98 可以让 G85 最后回得更高,却不会把孔底到 R 平面的工进退刀变成快移。要判断“慢”是不是故障,先认清慢的是哪一段,再核对这段是不是工艺本来就要求保留的动作。
技术依据:FANUC《Series 0i-MODEL F For Machining Center System OPERATOR'S MANUAL》,B-64604EN-2/01,§5.1 固定循环、§5.1.9 G85,第38—41、62—63页;G81对照见§5.1.4。查看手册公开副本。