
Technical Article
海德汉 M118 写 X1,是去X1,还是允许±1毫米手轮修正?
海德汉TNC 640的M118 X1不是绝对定位或自动移动。用±1毫米范围图解释轴值,区分机床坐标与Option 44来源,并核对DCM、夹紧轴及取消条件。
程序里出现M118 X1,刀具没有按普通定位那样去X1,是否漏输出了移动?先看这个X属于哪条指令:在海德汉M118中,轴值规定允许手轮叠加的范围。X1表示X方向可相对编程值作±1毫米修正,不是绝对目标X1,也不是执行到这一段就自动移动1毫米。
本文依据TNC 640、NC软件34059x-18的《Klartext Programming》10/2023版,限定机床厂家已经为该功能做好配置的机床。线性轴算例使用毫米,讨论NC程序中编写的M118;全局程序设置Option 44的手轮叠加在后文单独区分。机床带有这条指令,并不表示当前夹紧状态和避碰配置允许运行中使用。
X1限制的是修正范围,不是加工终点
把某一瞬间的编程基准位置记为P,手轮修正量记为δ。只为解释X1的含义,可写成P+δ,其中δ允许在-1至+1毫米内变化。没有手轮修正时δ为0;操作者施加的修正才决定δ,M118本身没有替操作者选择正向或负向。
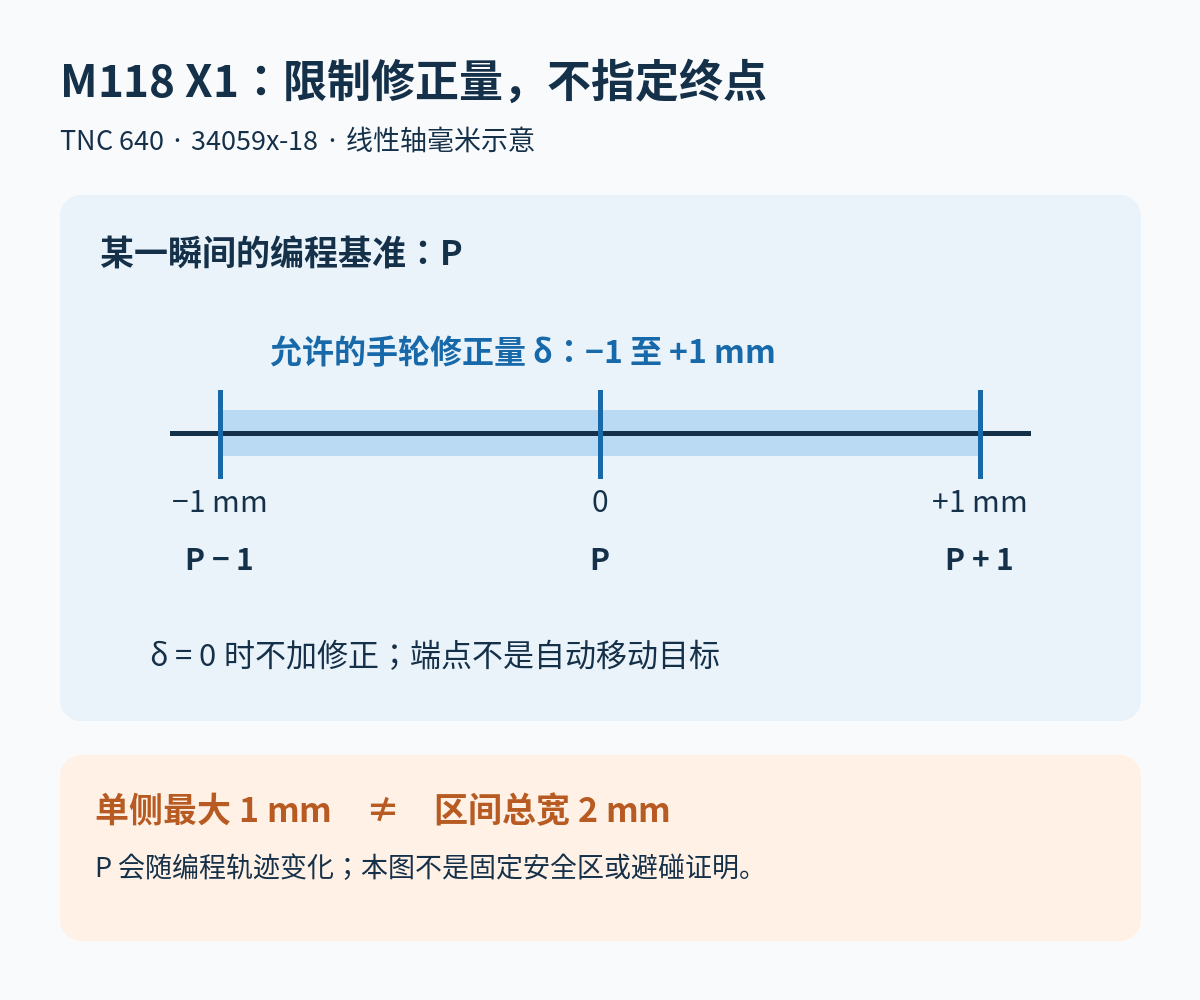
图1是某一瞬间的允许修正范围,不是刀路,也没有承诺能在端点处无碰撞。区间总宽为2毫米,但单侧最大修正仍是1毫米;不能把总宽2毫米填回X值。若编程轨迹继续变化,P也会随之变化,这张图不能当作固定在工件上的一段安全区域。手机可横向滑动查看完整标注。
下面仅是地址含义片段,不是完整可上机程序:
M118 X1 Y0.5
这里X允许±1毫米、Y允许±0.5毫米。两者不是下一段的X、Y坐标,也不是必须一次走完的移动量。检查后处理时,应把M118的轴地址与普通L定位段中的坐标分开解释,不能把它们交给同一个“终点坐标”检查规则。
先核叠加用的坐标系,再看旋钮对应哪个方向
手册明确:在NC程序中编写的M118,始终在机床坐标系中生效。因此不能看到工件平面旋转或倾斜,就直接把M118的X理解为当前工件平面的X,更不能把它当成刀轴方向。倾斜加工中,机床轴、工件轴与刀轴不是同一组方向。
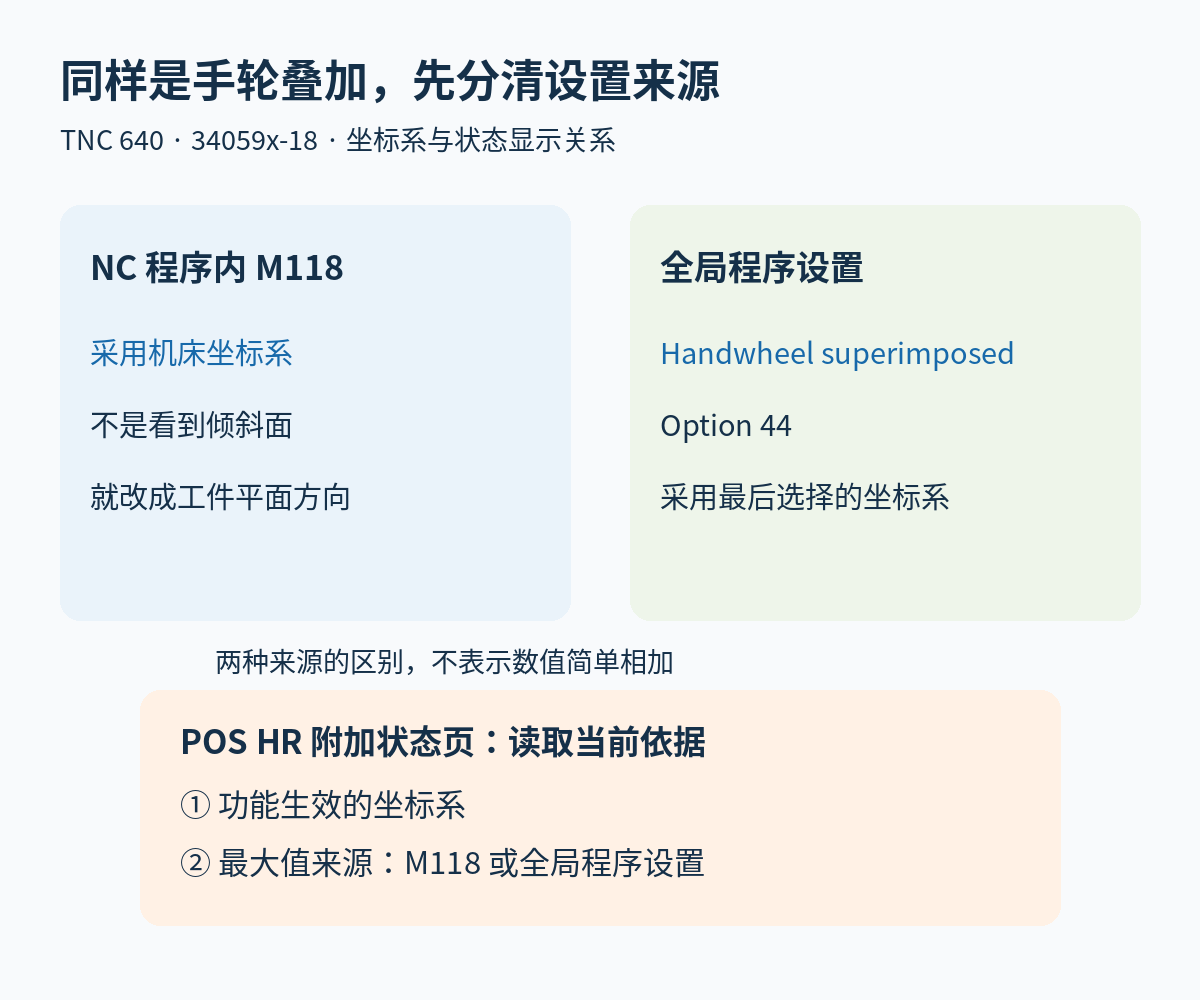
如果Option 44全局程序设置中的Handwheel superimposed功能启用,手册说明它在最后选择的坐标系中生效。此时应读取附加状态显示的POS HR页:这里既显示该功能有效的坐标系,也显示最大值来自M118还是全局程序设置。不能只找到NC里的X1,就认定屏幕当前所有叠加设置都以这一行作为唯一依据。
图2用于区别两种设置来源,不是建议打开Option 44,也不表示两者简单相加。虚拟刀轴VT还有自己的机床配置与Option 44条件,本文不提供VT操作步骤。若问题本身是倾斜面取消后转轴为何没回正,应另看PLANE RESET STAY与实际转轴位置,不要把转轴定位问题误当作手轮叠加问题。
厂家准备、DCM和夹紧状态必须先满足
这版手册要求机床厂家为M118做好准备;与动态碰撞监控DCM结合时,手轮叠加只能在静止状态使用。夹紧的轴不能使用M118。若本机当前条件不符合,不能照搬“运行中修正”的说法继续操作,也不应通过停用DCM或改变夹紧状态来验证文章里的范围算例。
因此,允许±1毫米只说明本功能的轴向修正限值,不能证明刀具、刀柄、夹具之间有1毫米空隙,更不能代替碰撞检查。本文没有计算实际刀具包络、轴行程余量或夹具间隙。
取消功能,不等于已经核实回到原轨迹
M118在程序段开始时生效。手册给出的取消方式包括再次编写不带坐标的M118,或用M30/M2结束程序;程序终止(手册原文为program aborts)也会取消手轮叠加,不能把这句话扩展成每次进给暂停都会取消。这里描述的是功能生效和取消的规则,不能据此推断已有修正量一定自动归零,或刀具已经沿安全路径回到原编程位置。
审查NC时应保留启用段、允许轴及范围、取消段和当时状态的对应关系。若只想修正M118解释或输出,沿用后处理修改前后的NC对照,不要顺手改掉无关退刀、刀补或转轴定位段。
官方依据:HEIDENHAIN TNC 640 Klartext Programming,34059x-18,10/2023,印刷244–245页。P与δ的范围图、X1/Y0.5示意及两张配图为原创解释,未使用厂家图片,未声称完成实机手轮或避碰验证。