
Technical Article
西门子 828D G26写X300,工件坐标X120为什么越界?
西门子828D的G25/G26工作区界限采用基本坐标BCS。用纯平移算例解释工件X120为何超过BCS上界300,并区分刀长参考点、半径监测与复位保留条件。
程序准备走到工件坐标X120,看到工作区上界写着G26 X300,直觉上还差180毫米,为什么仍可能越界?先别放宽限界。这两个X很可能不在同一个坐标系:西门子G25/G26定义的工作区界限参照基本坐标系BCS,不是当前工件坐标WCS。
本文限定SINUMERIK 828D、CNC软件5.25 SP1,依据2025年7月《NC programming》第3.14.3.1节。讨论线性X轴、毫米单位、无旋转、缩放及运动学变换的纯平移算例;工作区上界及对应方向的监控已确认有效。这里分析既有界限为何被触发,不提供关闭保护、扩大限界或修改机床数据的操作。
G26 X300的300,从哪个零点起算
G25定义工作区下界,G26定义上界,各轴数值都在BCS中解释。BCS是基本坐标系;WCS是用于描述工件位置的工件坐标系。不要把“基本坐标”直接等同于任何机床画面里标着“机械”的坐标显示,也不要只抄一项G54表值就当作两者全部关系。
为把差别看清,假设已经核清当前WCS到BCS只存在X方向+200毫米平移,其他坐标处理在本算例中不参与。于是同一个参考点满足:X_BCS=X_WCS+200。这里的+200是本例两坐标系的完整映射条件,不是所有机床通用的G54数值。
已生效的BCS上界为300,则它在本例WCS中对应100。工件坐标X80对应BCS280,参考点尚在该上界内;X120对应BCS320,已经超出上界20。直接拿WCS的120和BCS的300比大小,就漏掉了这200毫米平移。
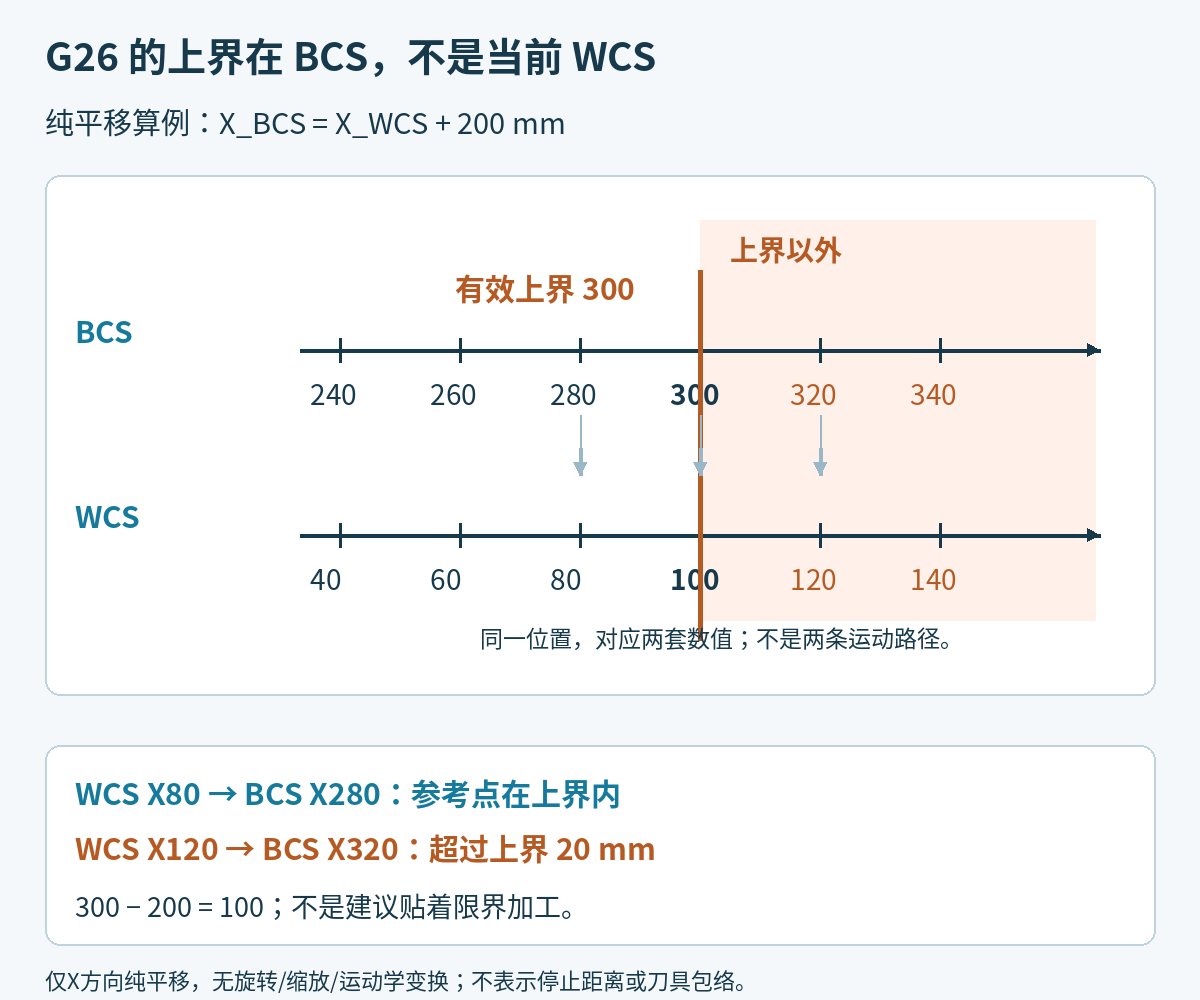
图1两行刻度表示同一空间中的对应位置,不是两条实际移动路径。300-200=100只是坐标换算,不是建议把加工终点贴着限界设为X100;刀具监测对象和半径是否参与,还要继续核对。手机可横向滑动查看完整刻度。
先读既有界限,再核当前坐标关系
遇到这种不一致,先保留当前程序、实际启用的工作偏移和控制器给出的停止信息。核对G25/G26中的轴地址,不能把同指令配S地址的主轴转速限制当作轴工作区限制。再确认该方向的工作区监控确实启用,而不只是程序中出现过一行限界定义。
随后把待走终点转换到界限所用的BCS再比较。若现场还有基础偏移、可编程变换或倾斜面,本例“加200”就不再是完整模型;应按实际生效的坐标链读取对应位置,不能为了让算式对上而删除偏移。有关基础偏移并不随某些抑制指令一起消失的区别,可结合西门子G53与基础偏移一文核对。
这里引用的G25/G26属于BCS工作区限制。手册下一节另有WCS/SZS工作区限制WALCS系列,不能把另一套功能的坐标系规则借来解释当前程序。本文也没有把工作区限制当作机床软限位参数的同义词。
界限比较的“点”,不一定是你盯着的刀尖
手册说明:刀具长度补偿有效时,监控参考点为刀尖;没有有效刀长补偿时,为刀具夹持参考点。考虑刀具半径则需要另外启用,不能因为刀长已经补偿,就推断整个刀具外缘也必然包含在工作区监测中。
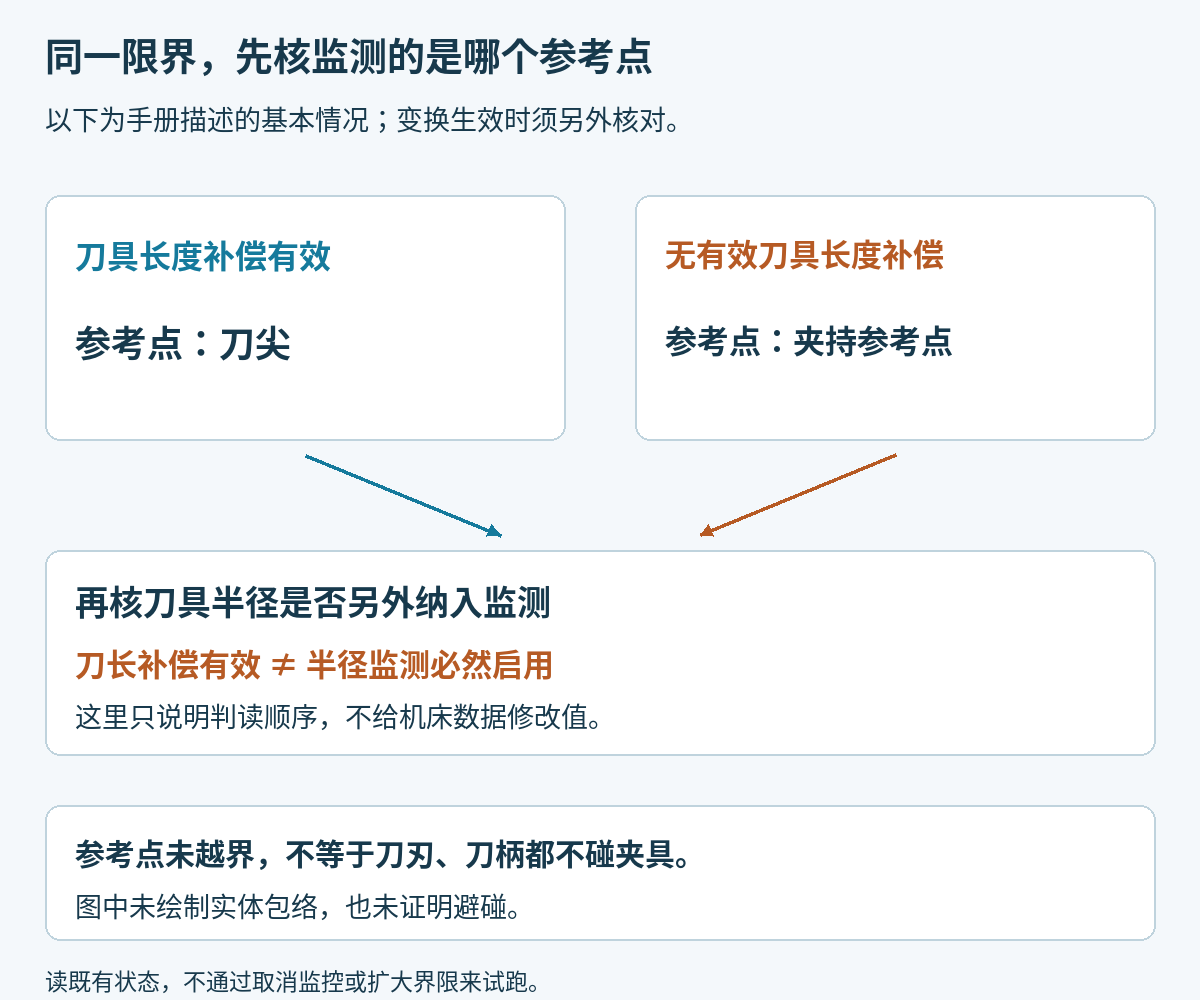
图2画的是判读顺序,不是刀柄实体包络。它提醒检查两个不同问题:监测哪个参考点,以及是否另行纳入半径。不能把“参考点没有越界”直接写成“刀刃和刀柄都不会碰夹具”。手册还提醒,变换生效时采用的刀具数据可能与上述简单情况不同,所以本例明确排除了这些变换。
不要用取消监控验证“是不是它挡住了”
WALIMON/WALIMOF分别控制工作区限制的启用与停用,手册列WALIMON为基本设置;轴的正、负方向还各有启用设置。诊断需要读取实际状态,而不是假设所有方向都已启用,更不需要先停用监控来尝试越界移动。
G25/G26编程的上下界会立即生效,并覆盖相应设置数据中的界限值;复位、重新上电后是否保留,取决于对应机床数据设置。因此,重新启动一次也不能作为“旧界限一定清掉了”的证据。后处理如果带出这些指令,应把它们列为有状态影响的输出,保留修改前后NC对照,不把限界改写混入普通坐标修正。
本例能确定的是:在已确认的纯平移关系中,WCS X120对应BCS X320,超过BCS上界300;不能因此确定现场必须改哪个偏移、限界或刀具参数。应先找出实际坐标关系或监控对象与预期不一致的那一项,再由既定机床配置和工艺范围决定修正内容。
官方依据:SINUMERIK 828D NC programming,07/2025第3.14.3.1节,印刷359–362页。+200平移及80、100、120的坐标算例为原创推导;两图没有复制厂家图片,不代表机床停止位置、制动距离或实机避碰验证。