
Technical Article
海德汉 M103 F25:下刀限150,斜线为什么能走250?
海德汉TNC640的M103限制负刀轴下刀分量,并非把整条斜线统一改为同一速度。用F600、25%及6-8-10算例解释路径250与负Z150,并限定倾斜平面与VT边界。
上一条编程进给是F600,随后启用M103 F25,负刀轴下刀上限按25%得到150。可斜向下刀的合成路径进给却不必等于150:如果该斜线沿Y走8毫米、沿Z向下走6毫米,理想匀速关系对应的是路径250、负Z分量150。把这两个速度放在同一栏比较,就会误判M103没有生效。
本文依据海德汉TNC 640、NC软件34059x-18、2023年10月Klartext编程手册第239页。算例限定未倾斜工作平面、刀具轴为Z、毫米与每分钟进给,暂不引入M136每转进给。F600、25%和几何尺寸只用于解释,不是刀具材料对应的加工参数,也不是实机读数。
第二个F是比例,不是路径进给25
手册定义:M103使刀具沿刀轴负方向运动时降低进给。其下刀限制FZMAX由最近编程进给FPROG和比例因子F%得到。M103中的F25代表25%,不是把普通路径进给改成25毫米/分钟。本例计算为600×0.25=150毫米/分钟。
M103在程序段开始生效;再次编程M103而不带比例因子即可取消。检查后处理时,应把普通路径进给和M103比例分别记录,不能看到同一个字母F就当成同一种量,也不要把手册中的F%理解成需要在NC中输入百分号。
纯Z下刀和斜向下刀,速度分解不同
纯负Z运动时,路径方向与负刀轴一致,整条路径速度就是刀轴分量。未触及其他限制时,本例的理想路径上限为150。
改成同时ΔY=+8、ΔZ=-6的直线,长度L=√(8²+6²)=10毫米。负Z分量占路径速度的6/10,也就是0.6。因此,若把负Z分量限制到150,对应的理想合成路径进给为150÷0.6=250毫米/分钟;此时Y分量为250×8/10=200毫米/分钟。
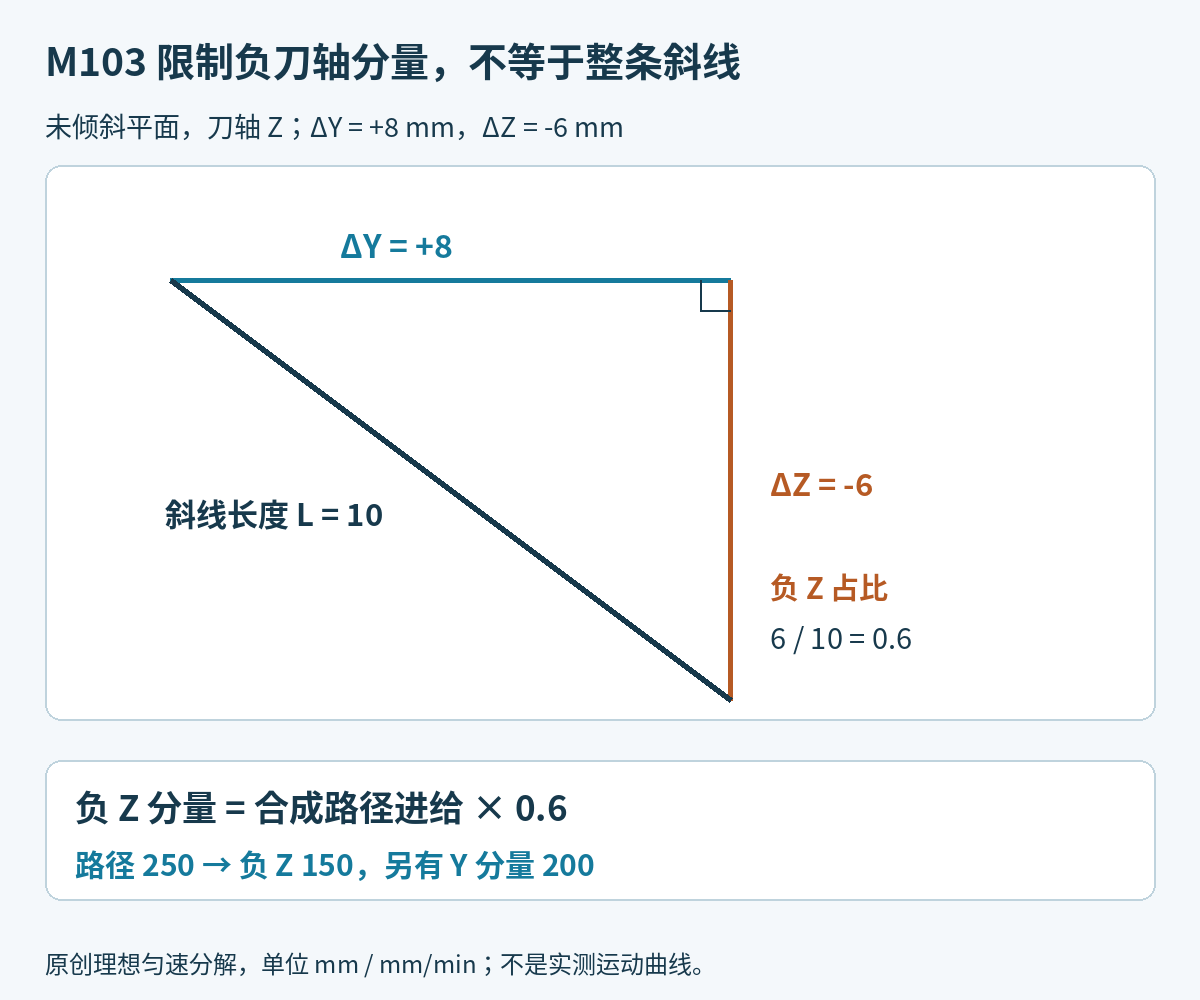
图1按同一比例绘制6、8、10的三角形,向下是负Z。它只做几何和速度分解,不画实测加减速曲线。手机可左右滑动查看大图。
如果误把合成路径也固定为150,同一斜线的负Z分量只有150×0.6=90,便不是“负刀轴150”这一个限制的对应匀速结果。另一方面,250低于原编程600,所以本算例不需要靠超过原编程路径进给来实现负Z分量150。
这不是仅凭字面猜测:官方第239页自己的算例中,F500配M103 F20,纯负Z下刀列为100,而Y、负Z等量同时运动列出的合成进给约141。手册示例用于核对分量含义;本文采用不同的6、8、10几何另作推导。
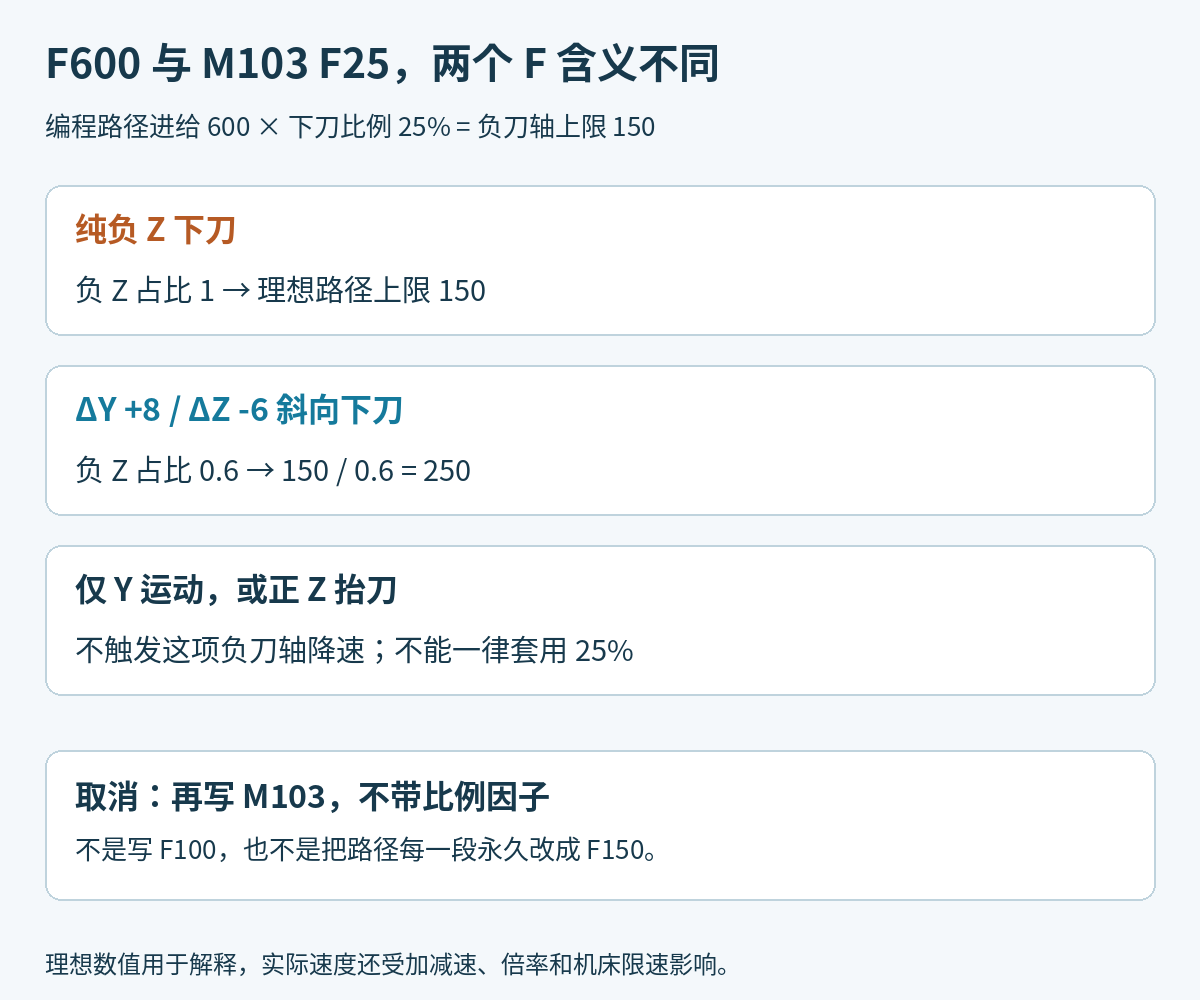
不能把M103当作全方向统一倍率
在本文未倾斜、刀轴为Z的条件下,仅Y运动或正Z抬刀不属于负刀轴下刀。不能把这些段也机械地改成600×25%=150。修改前后的对照重点应是运动方向与刀轴分量,而不是只检查有没有M103。
下刀比例也不保证实际速度恰好达到计算上限。段长、加减速、进给倍率以及机床轴速度限制都会影响瞬时速度。判断日志时,要先确认所读字段是合成路径进给还是某轴速度,再对照该段的几何比例;不能用某一时刻没到250就判断控制器错误。
倾斜加工后,别再只盯机床负Z
同页手册说明,M103在倾斜工作平面坐标系WPL-CS有效时也起作用,此时降速针对虚拟刀轴VT方向的进刀运动。也就是说,本文的“负Z”是建立在未倾斜、刀轴Z的条件上;进入倾斜加工后,不能继续拿固定机床Z分量直接套6/10的结论。
应先核对当前工作平面及刀轴方向,再解释下刀分量。如果程序包含PLANE状态切换,还要分清PLANE RESET STAY与转轴是否回正,不要把坐标状态和物理姿态混成一个判断。
后处理验收要把两个量分开
对一段异常斜向下刀,先记录最近的普通编程F、最近M103比例或取消位置、该段位移以及当前刀轴方向。在本算例中,可供独立验算的三个值是:负Z上限150、路径250、Y分量200,且√(200²+150²)=250。它们是互相一致的向量分解,不是三套不同加工参数。
修改后处理只修正已确认的比例或状态输出,不把全部下刀线段直接替换成F150。用修改前后NC逐段对照检查取消位置、后续进给和原有运动段是否保持预期。验收记录应把数学分量核算与实际运动记录分别保留。
官方依据:海德汉TNC 640 Klartext编程用户手册,NC软件34059x-18,10/2023,第7.4节,印刷页239“Feed rate factor for plunging movements: M103”。公式、作用方向、取消方式和WPL-CS/VT边界按手册核对;两图及6、8、10算例为原创。核对日期2026-10-29。