
Technical Article
新代 G10.9 切直径编程后,坐标翻倍,刀补也要翻倍吗?
新代G10.9切直径编程会改变程序坐标尺度,但既有刀补和零偏的实际作用量不随之翻倍。用Y6到12、目标Y18再走3毫米说明,并核对版本、线性轴、复位与轴群边界。
某段NC加入G10.9 Y1后,同一个位置的程序Y坐标从6变成12。若据此把刀长、刀径或工件零偏也乘2,改动的就不只是程序尺度了:本来没有因切换而翻倍的实际补偿,反而可能被人工改大。排查这类问题,先分清屏幕上变的是哪一种坐标,不要先改补偿表。
本文依据新代《铣床程序手册》2025年11月14日修改、2026年1月23日导出版,第2.15节。G10.9有效版本始于10.118.8,仅对轴型态为线性轴的轴有效(Pr221–Pr240设为0)。手册未在该节给出具体硬件型号清单,因此不能只凭“新代某型号”就认定功能可用;需核对控制器软件版本、轴配置与机床厂说明。下文限定普通线性Y轴,不处于G12.1极坐标插补模式。
同一物理位置,可以有两种编程数值
G10.9 Y0选择Y轴半径编程,G10.9 Y1选择Y轴直径编程。这里的0、1是模式选择,不是要移动到Y0或Y1。该指令应单独占一行,不与其他指令混写。
把Y轴原点定在同一个位置,并暂不引入刀补与零偏:轴离原点6毫米时,半径编程对应程序坐标6;切为直径编程后,同一位置对应12。不能把这个数值变化解释成轴又移动了6毫米。若接着给出绝对目标Y18.,对应物理目标是18÷2=9毫米,因此从当前6毫米处只需再移动3毫米。
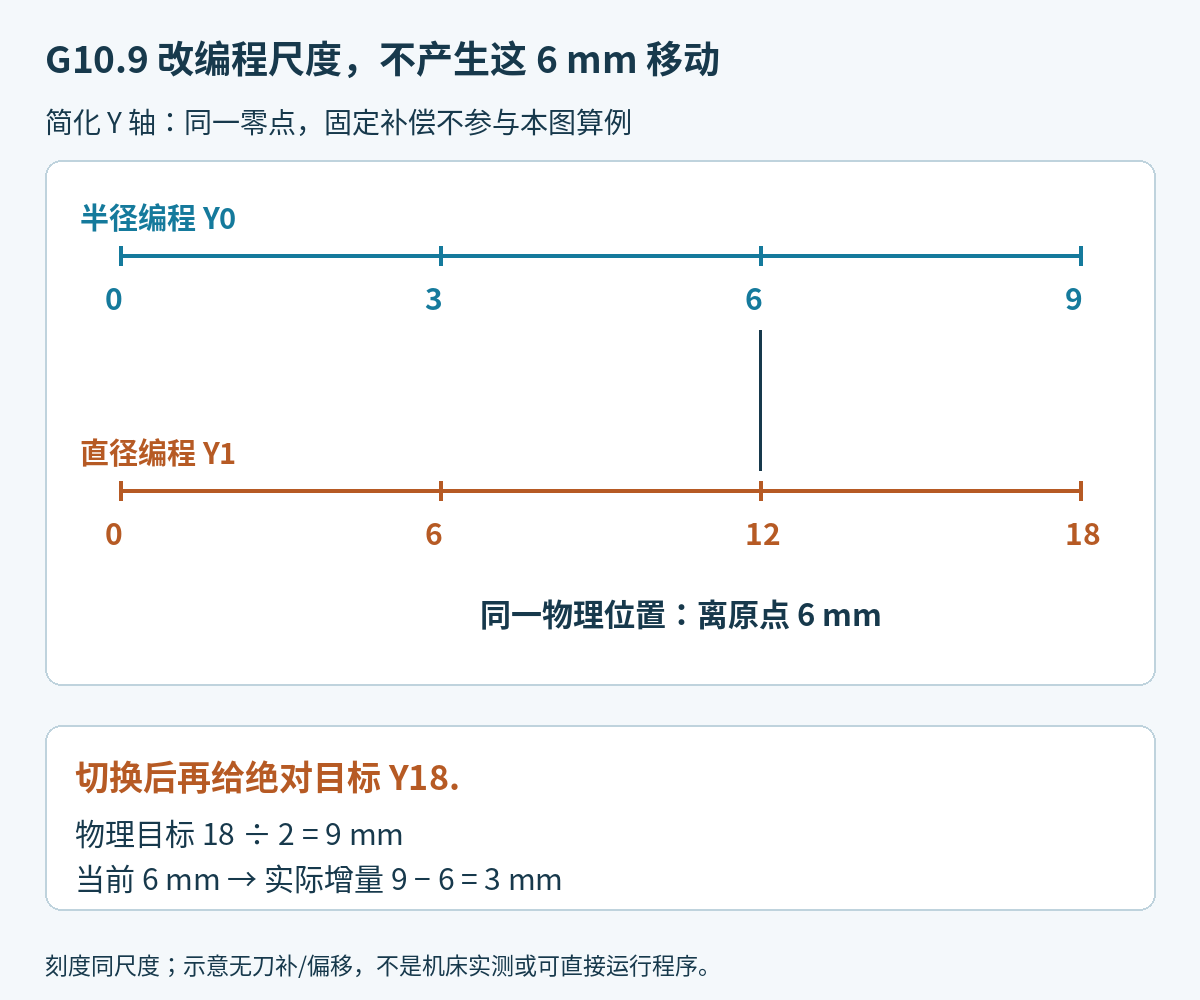
图1的两排刻度共用同一物理尺度,竖线标的是同一位置,不是两次运动终点。手机可左右滑动查看大图。
G10.9 Y1
G90 G01 Y18. F...
这两行只是解释输出结构的非执行片段,F...是待确认的进给占位,不能直接上机。第一行切换编程方式;第二行明确绝对模式和直线运动,Y18.是目标坐标,不是实际再走18毫米。上述3毫米结果还依赖“切换前物理位置为6毫米、同一零点、未引入其他补偿”的条件,换一个起点就应重新计算。
程序尺度变了,机台补偿不跟着重新解释
手册将两类量分开处理:程序坐标等加工编程相关数值随G10.9动态切换;刀长、刀径补偿、外偏、工件坐标偏移及参数坐标等机台设定,则取决于就绪设定时的PR28x(Pr281–Pr300)轴向半径/直径设定。加工中切换G10.9后,实际作用在床台的补偿量并不会随之改变。
因此,“程序Y由6变12”不能作为把补偿表数值乘2的依据。比如一项既有补偿在切换前对床台产生了某个确定的物理偏移,G10.9本身不会把该物理偏移翻倍。这里说的是实际作用量,不是在保证所有画面字段的显示数字都不变,也没有据此规定任何具体机床的刀补录入格式。
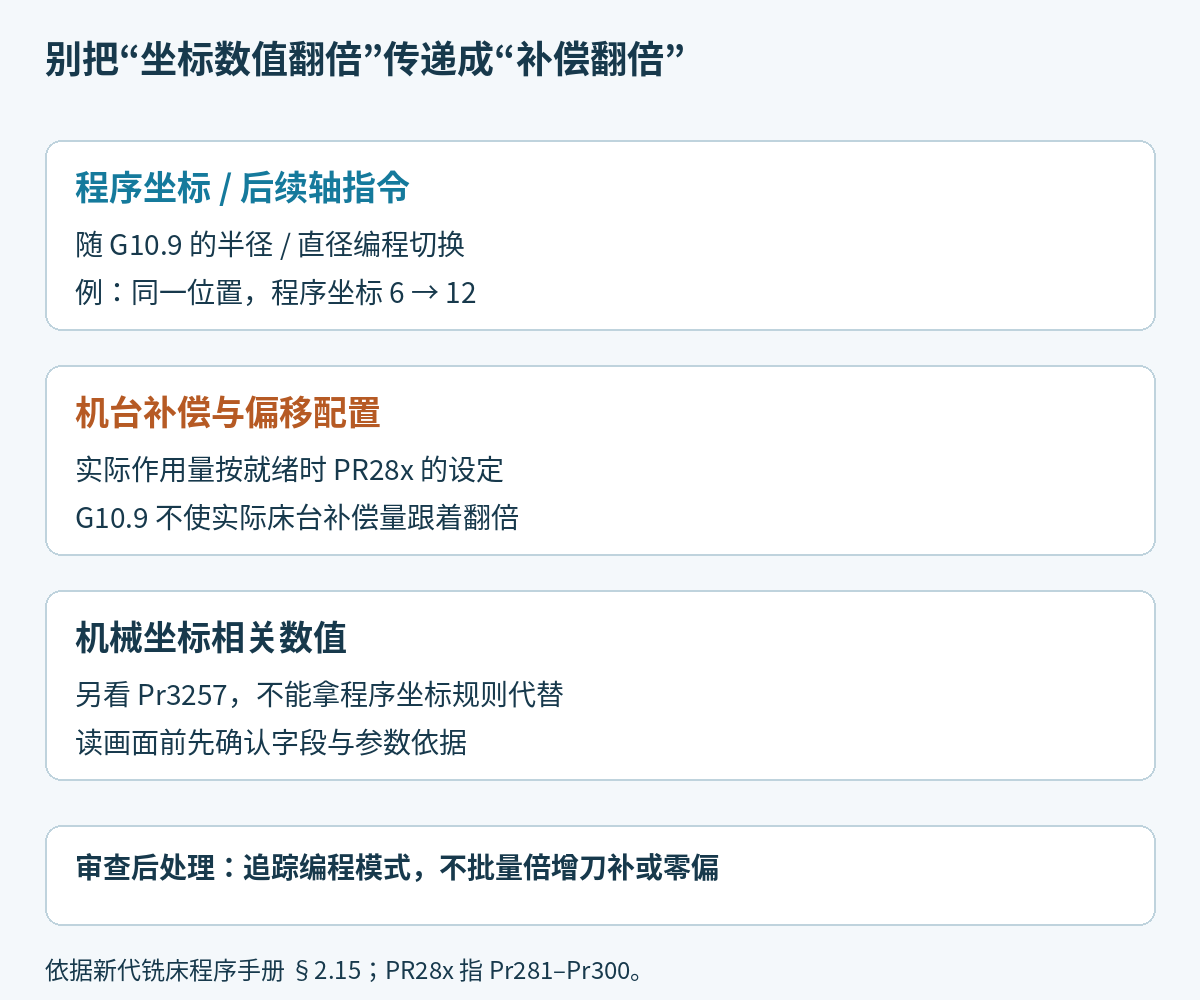
图2刻意把机械坐标单列:手册说明机械坐标相关数值依Pr3257设定而定。排查时应记录读到的是程序坐标还是机械坐标,不能把一个画面的12,直接拿去与另一个画面的6比较后断言轴位置错了一倍。本文不要求修改Pr3257或PR28x,只用它们识别解释数值所需的机床条件。
从停在原处,到下一段运动,要分两次核对
先看切换前后的同一位置:若没有新移动段,程序坐标变化应先按编程尺度理解。再看下一条带轴地址的移动段:依据切换后的模式,把目标换成物理位置,与当前物理位置相减。不要把“G10.9本身不产生这段位移”误写成“后续路径不受影响”;同一轴指令在半径与直径编程下,可能对应不同的实际运动。
后处理审查时应把G10.9作为状态变化记录,而不是当作一行注释略过。最小对照至少包含切换前的模式与位置、G10.9所在行、第一条后续轴指令,以及当时生效的补偿和偏移来源。先用无补偿的数学算例解释尺度,再回到实际机床配置核对补偿,不能把两种影响合成一个“差一倍”结论。
复位、轴群和刀补状态,不能靠猜
复位后是否保留G10.9模式,由Pr3256决定;不保留时回到Pr281–Pr300原始轴向设定。不要把手册示例中复位后的结果,推广成每台机床都必然如此。程序中断后重启,需确认当前模式,不能只从前面一行曾经输出过G10.9推断。
手册还说明,该设定对各轴群控制的指定轴向有效;若同一X轴分别属于两个轴群,一个轴群切换后,另一个轴群执行该轴指令时也会受影响。本文的单Y轴图没有模拟多轴群时序,涉及共享轴时必须另外检查其他轴群的指令,不把模式视为只属于当前程序的局部变量。
另外,执行G10.9时系统会暂时取消刀补,新的移动量进入后再恢复刀补状态。这条执行边界与“既有补偿的实际作用量不随编程尺度翻倍”并不矛盾。不能据此宣称切换段的刀补衔接无需验证;也不要为补偿显示变化擅自加减补偿值。需要保留原NC与补偿记录,用后处理修改前后的NC对照方法检查改动只落在已确认的模式输出上。
若问题发生在通过G10修改磨耗表之后,另看新代G10刀长磨耗的覆盖与增量区别:写入补偿表与G10.9切换编程尺度是两种操作,不应因为指令前缀相近就混为一谈。
官方依据:新代铣床程序手册第2.15节,印刷42–43页。版本起点、线性轴范围、补偿与坐标分类、复位及轴群影响均按该节核对。6、12、18及3毫米的算例和两张示意图为原创数值推导,未声称实机验证。