
Technical Article
海德汉 M120 LA20:加大 LA,为什么小轮廓仍没铣到?
海德汉TNC 640的M120 LA20预计算20个NC段,不是20毫米或轮廓公差。用刀具与窄槽几何说明未加工区域,解释R0和离开轮廓为何会复位M120,以及加大LA不能解决的尺寸限制。
海德汉程序加了M120 LA20,某些小台阶或凹入部位仍然没有铣到,把LA继续加大也不一定改变结果。先分清两件事:控制器有没有提前看见后面的轮廓,以及当前刀具能不能在不破坏轮廓的条件下进入那里。M120解决的是刀具半径补偿轮廓的预计算,不会把一把大刀变小。
本文按TNC 640、NC软件34059x-18《Klartext Programming》10/2023版第242—243页说明,讨论RL/RR半径补偿下的M120,不把它当成所有系统通用的高速加工开关。
程序没报警,不代表每个特征都加工完了
M120会从当前程序段开始,提前检查带半径补偿的轮廓是否存在欠切和刀具路径交叉,并计算刀具路径。对于刀具会损伤轮廓的区域,手册说明这些区域不会被加工。因此,“程序继续运行”与“小特征已经达到图样尺寸”不是同一件事。
用最直观的尺寸关系说明这个区别:假定两个必须保留的平行侧壁之间净宽8mm,刀具直径12mm。刀具若居中完整进入通道,两侧各越过侧壁2mm;偏向一侧,也不能让直径12mm同时容纳在8mm宽度内。这是几何上放不下,不是预读少了几个程序段。
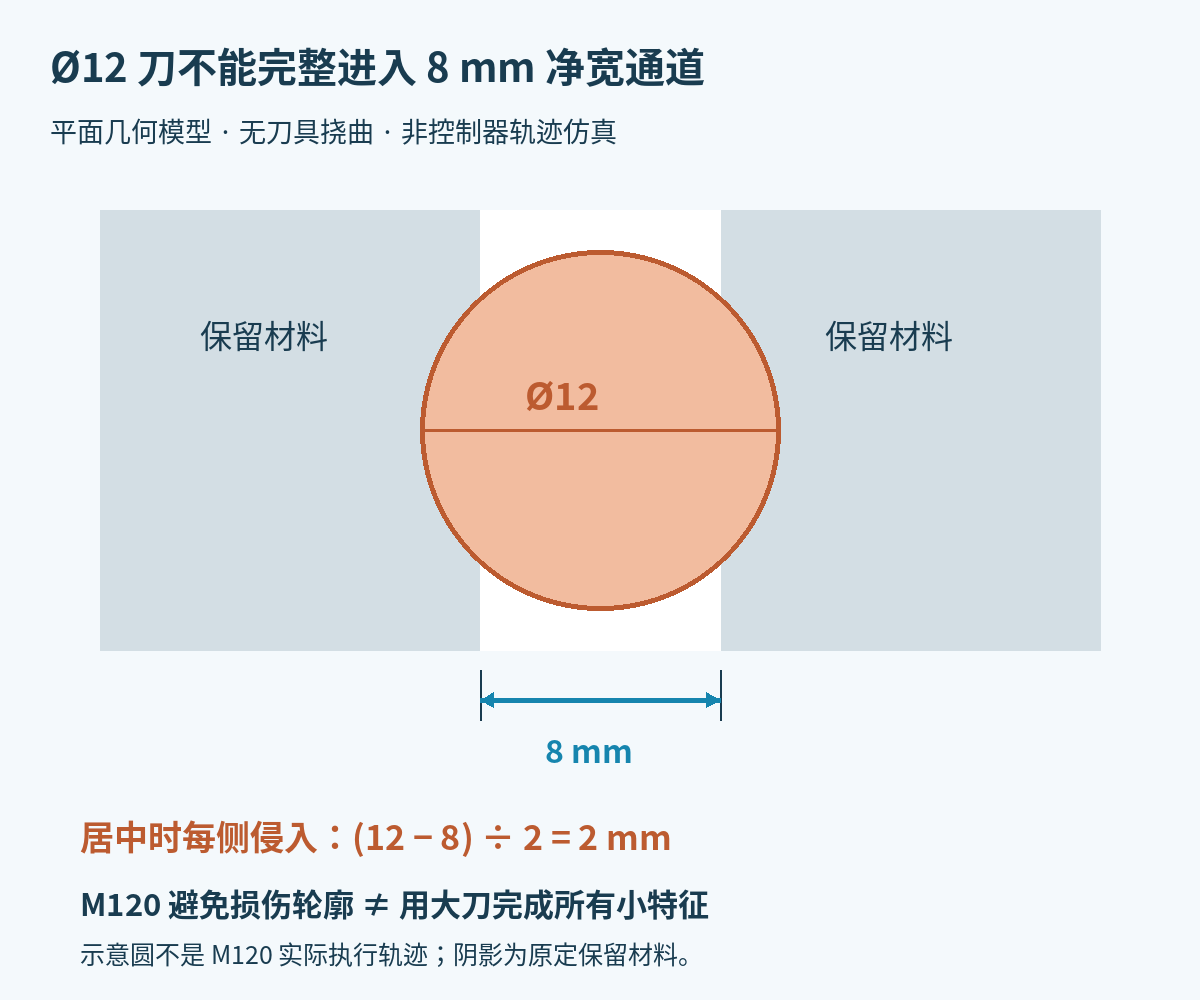
图1只证明这一尺寸组合不能完整进入通道,不预测M120会在哪一点停下或留下什么形状;实际结果还取决于完整轮廓、进出刀和补偿方向。图中尺寸为人为设定的演算条件,窄屏可左右滑动查看。
这类部位应回到刀具直径和工艺分工:是否换用能进入的刀具,是否由后续工序完成。不能把未加工区域自动视为“允许的余量”,更不能仅凭没有报警就判定轮廓合格。
LA20的20究竟在数什么
LA是要预计算的NC程序段数,手册给出的最大值为99。它不是毫米数,也不是轮廓允许偏差。相同LA20,遇到密集短线段和稀疏长线段,所涉及的编程路径长度可以完全不同。
为了只比较计数,取20个等长、连续的直线运动段:每段0.5mm时,路径长度是20×0.5=10mm;每段5mm时,则是20×5=100mm。实际程序并不一定全部由等长运动段组成,所以不能把这个乘法当成控制器预计算范围的通用公式。
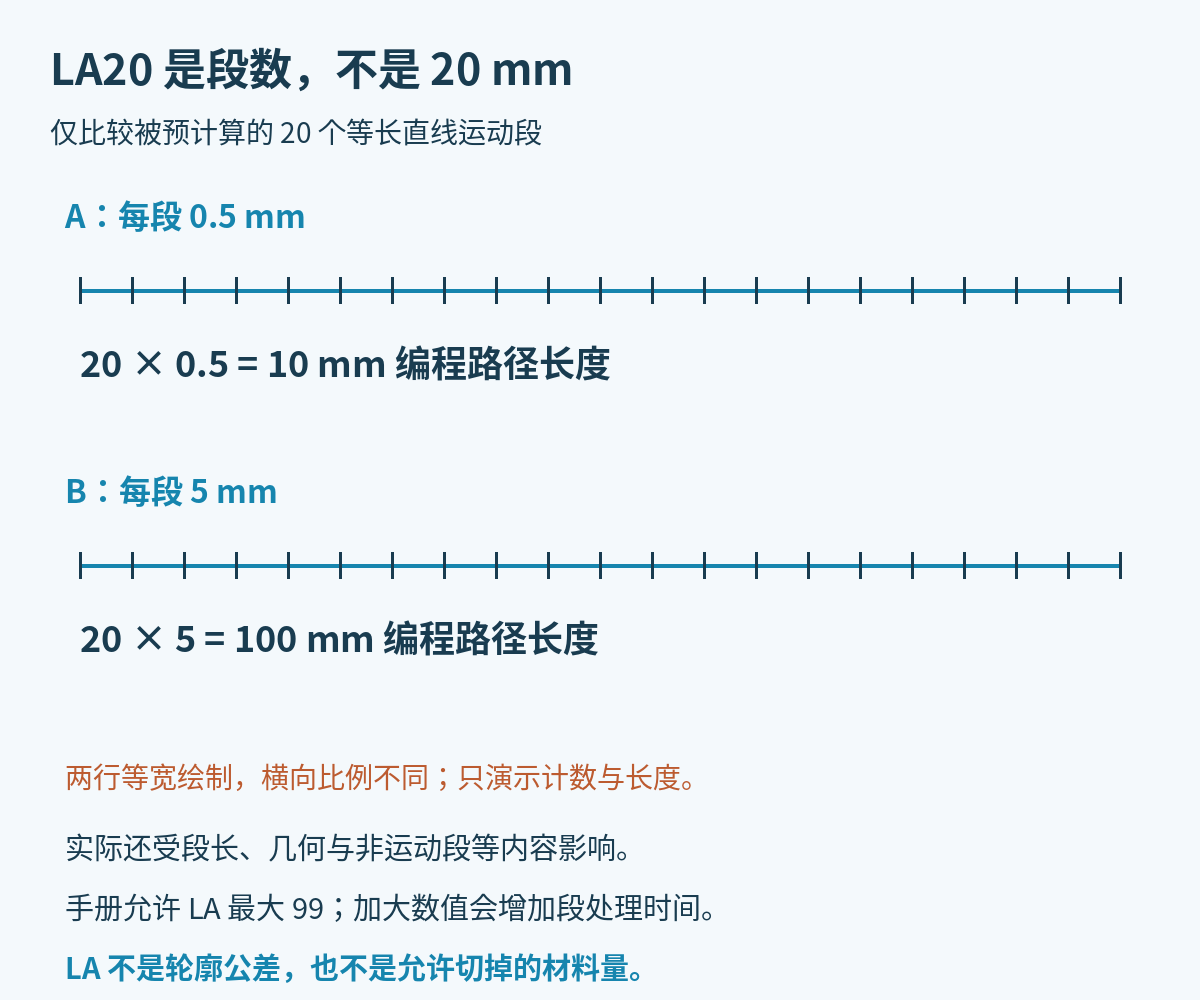
图2两行采用不同横向比例,便于看清20段;不是两条等长实物轮廓。它解释了为什么“LA一样”不能证明两份不同离散密度的NC具有相同的几何预见范围。窄屏可左右滑动查看。
加大LA可以让控制器处理更多后续段,但手册同时指出,段数越多,程序段处理时间越长。应围绕发生问题的位置、实际段长与轮廓转折判断,而不是把99固定写进所有后处理,或把增加LA说成必然更快、更精确。
先确认M120还有效,再讨论数值够不够
官方建议把M120放在同时包含RL或RR半径补偿的程序段中,使结构清楚。例如下面这一行仅展示参数放置方式:X/Y是该段终点,RL表示相对编程方向的左侧补偿,F200是示例进给字(不是切削参数推荐),M120 LA20请求预计算20段。
L X+20 Y+0 RL F200 M120 LA20
这不是完整的进刀程序。实际使用前,该段的起点、轮廓侧别、刀具半径及进刀位置都要与工件相符;如果采用相切接近,手册对M120规定使用APPR LCT,且该段只能含工作平面坐标。
M120从程序段开始生效,并可跨铣削循环保持。但是M120 LA0、没有LA的M120、半径补偿R0以及离开轮廓功能(例如DEP LT)都会复位它。因此不能只检查程序前面出现过一次M120;中间若经过R0或离开轮廓,重新进入时要重新核对状态。若采用相切离开,对应要求是DEP LCT,且该段同样只含工作平面坐标。
在半径补偿有效时执行PLANE、M128、FUNCTION TCPM、CALL PGM、循环12、循环32或循环19,手册列为会中断运行并报错的情形。若程序在这些位置出问题,增大LA不是对应的处理办法。外部或内部停止后的轮廓重新接近也有专门要求:按手册先取消M120,再使用程序段扫描,不把直接续行为默认可行。
后处理核对要分开看“保护轮廓”和“完成轮廓”
检查输出时,保留发生问题前后的补偿建立、M120、轮廓段和离开段,而不是只截一行LA。先判断补偿状态是否还在,再检查刀具对小特征是否可达,最后才讨论预计算段数是否覆盖了所需的后续几何。这样可以避免把取消状态、刀具尺寸与预计算范围三个不同问题混在一起。
如果还需要检查轮廓怎样定义,可结合海德汉CT圆弧对前段切向的依赖继续检查连接处:前段改变会改变轮廓本身,M120不会替你确认设计意图。若问题来自倾斜工作面切换,可对照PLANE RESET STAY与转台实际位置,但不要在上述半径补偿有效状态下直接插入PLANE来试错。
依据:HEIDENHAIN官方TNC 640 Klartext编程手册,34059x-18,10/2023,印刷页242—243。图示为本文原创几何与计数说明,不是控制器仿真或实机验证。资料核对日期:2026-10-28。