
Technical Article
Haas G156 只写 K2,0.35毫米横向余量会分四刀吗?
Haas NGC铣床G156中,I控制横向分片,K控制Z向分啄。用0.35毫米跨度说明末片0.05、四间隔五位置,并区分定向、退让、循环模态和VPS版本条件。
准备把一条槽沿X方向再分片切进0.35毫米,G156里写了K2,却没有写I。不能据此认为横向会自动分成四个小间隔:K管的是Z向分啄,横向分片要看I。若把“每啄2毫米”当成“横向每次吃刀量”,程序中的两个方向就混在一起了。
这里讨论Haas NGC铣床的G156插削(broaching)循环,依据《Mill Operator’s Manual》96-8210 Revision V,2025年12月版。该功能要求软件100.20.000.1000或更新。它使用专门的插削刀具,主轴按所需角度定向后保持不旋转;不能把普通旋转铣削刀路直接改个G代码套进来。本文用毫米坐标讲清分层关系,不给刀具材料、切削速度或单次吃刀量推荐。
先把横向分片与Z向分啄拆开
在这一循环中,X、Y指定最远分片位置,I指定从当前起始位置向该目标推进的片距;Z给出Z向终点,K指定每啄的Z向增量。F则是每分钟进给。这些地址的用途属于G156,不能沿用钻孔循环或其他系统里同名字母的含义。
下面只让X变化,Y保持不变。取起始X0、目标X0.35,I0.10。把这0.35毫米理解为分片位置之间的总横向跨度,不能直接当成成品槽宽,因为槽宽还涉及刀具形状、装夹方向和原有预孔或预槽。
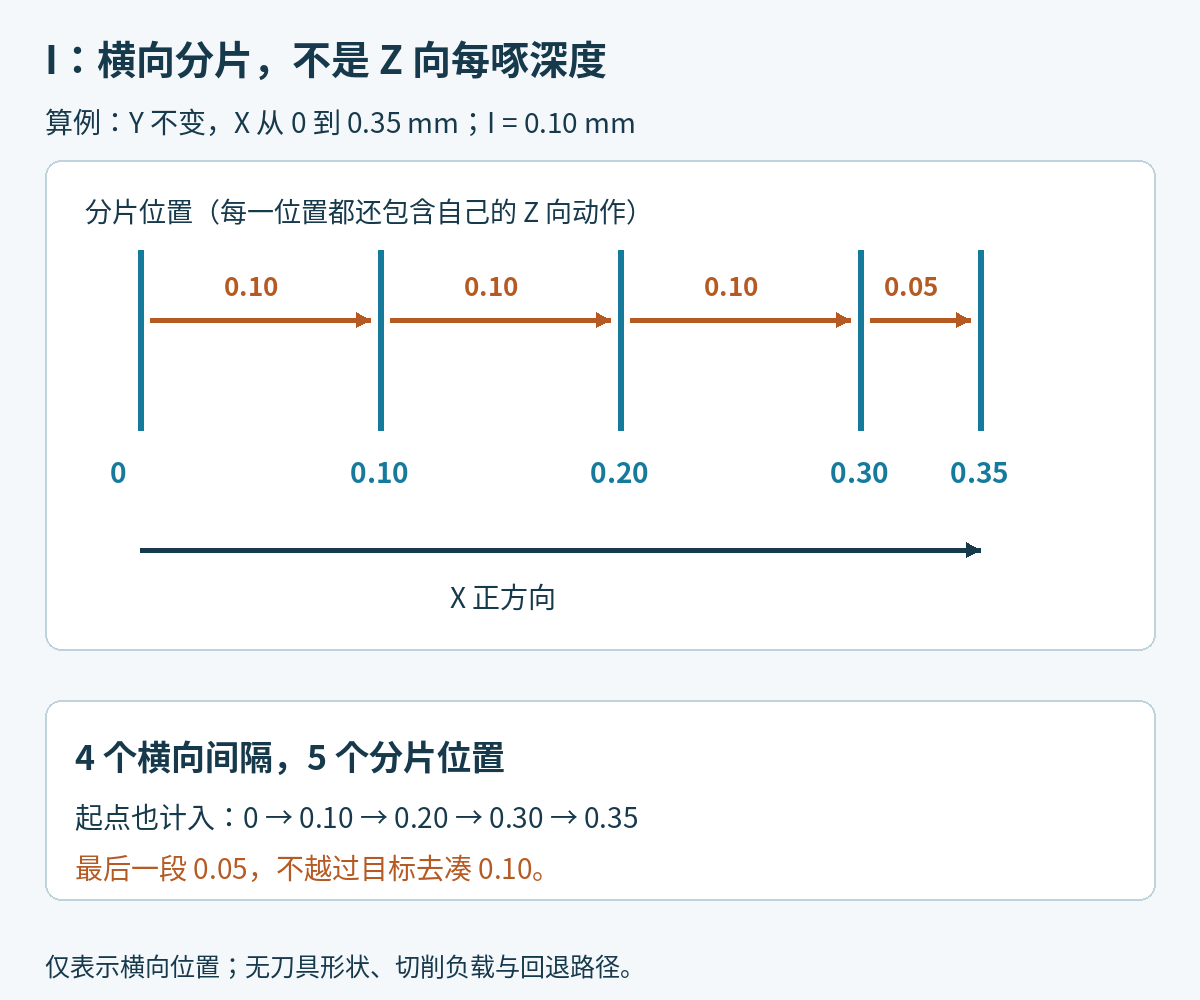
图1按同一比例画出了四个间隔:0.10+0.10+0.10+0.05=0.35毫米。对应位置是X0、X0.10、X0.20、X0.30、X0.35。包括起点,共五个分片位置;“四个间隔”不等于“只有四次循环位置”。末间隔只有0.05,不能为了凑整片距把终点推到X0.40。手机可横向滑动查看图中的刻度。
这个例子没有计算实际切屑厚度。起点处原来有没有材料、刀刃覆盖多宽,都尚未给定;因此不能从五个位置进一步编造加工负载或节拍。
K2不会替你补上I0.10
再单独看一个分片位置:假设Z向示意起点为0、最终切至Z-6,K2表示沿Z分啄。图2只把切深层次画成-2、-4、-6,用来区分方向,不表示刀具在三个箭头之间不退刀。
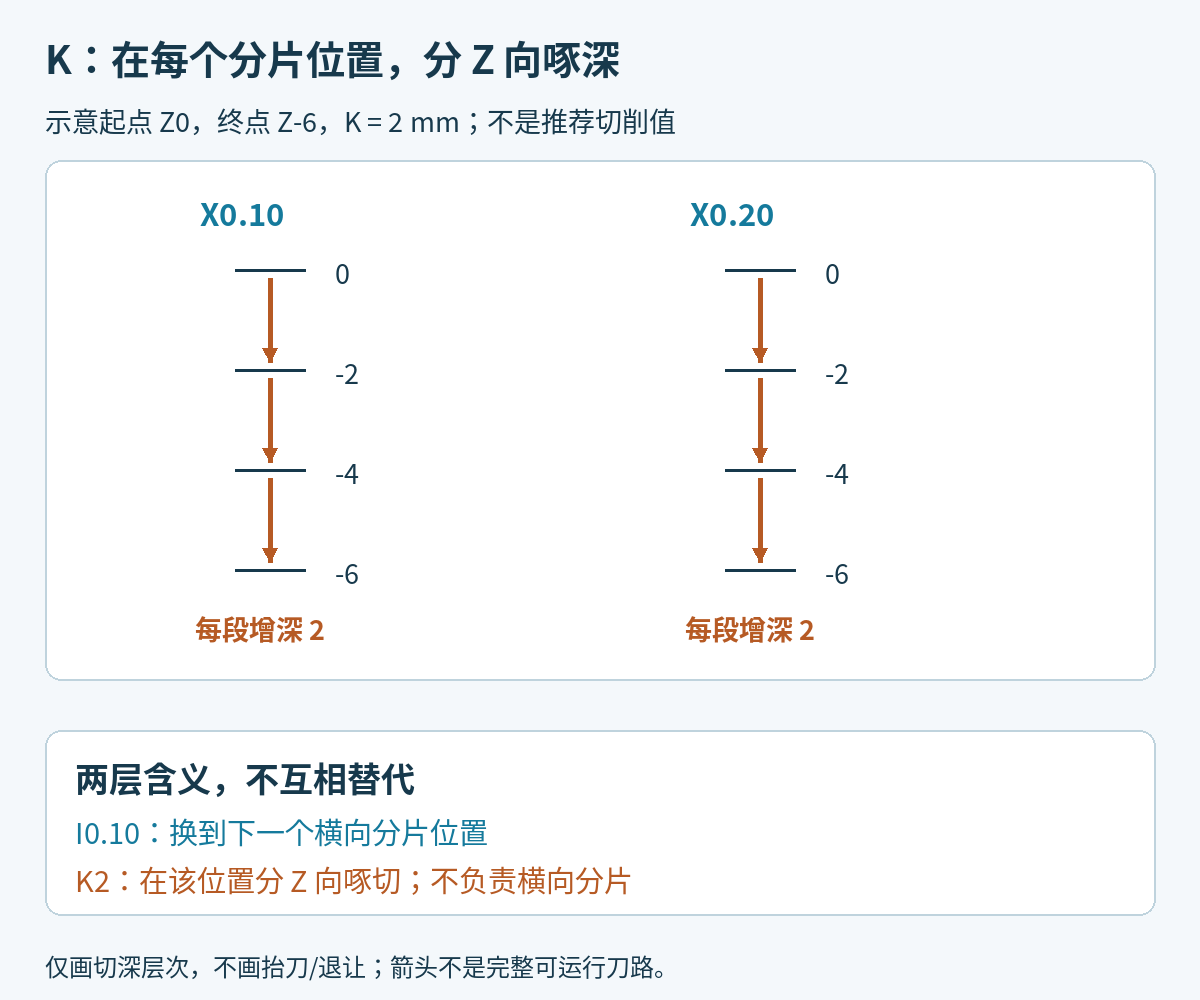
横向换片与同一位置内的分啄是两层动作。把K由2改为1,只能按K的定义改变Z向分啄;不能因此认定X0到X0.35的横向间隔也减半。反过来,I改变横向片距,也不能代替Z向的分啄设定。
以下是不可执行的地址关系片段,省略了实际机床所需的定向、刀具、起始位置、退让及进给值;省略号不能直接送入控制器。
G156 X0.35 Z-6. I0.10 K2. F...
这行中X0.35是横向目标,Z-6.是Z向终点,I0.10才是横向片距,K2.是Z向每啄增量。四个数不是四个互相独立的“切深”:前两个确定终点,后两个划分中间过程。算例成立还要求当前X0、Y不变、当前Z为示意零层,并且毫米单位与所用坐标已明确。
只写横向终点,并不等于只在终点插一次
官方说明:当G156指定的X或Y不同于当前实际位置时,至少包含当前位置与指定位置两组分啄循环。加入I后,才会在两者之间形成相应分片。因此不能先停在一个未经确认的起点,再希望G156带X会像普通定位那样直接去终点才开始加工。
对后处理来说,要连着审查“前一段结束在哪儿”和“G156指定了什么目标”。只抽取循环行核对I、K,仍可能漏掉起始位置这一次加工。保留前后NC对照,可沿用后处理最小修改与输出比对方法,不要把换一个I值扩展成无关退刀段重写。
定向、回程和模态边界要另外看
M19定向应先于G156,不能把M19及其P或R角度和G156放在同一行。P或R不应写负角度;指定角度还涉及M19定向选项;没有该选项时,M19只能定向到零位。换机后同一刀具所需的定向角也可能改变。刀具夹持必须按专用插削刀杆的安装方式确认刀刃朝向,不能拿主轴“已经停转”代替定向和对齐。
Haas刀具资料把铣床插削刀杆与对齐板列为对应工具。先确认刀杆和刀柄的匹配、刃口朝向以及预孔或预槽让刀空间,再讨论I、K;本文两图没有绘制刀杆实体,不能作为其避碰证明。循环分啄开始时主轴仍在转,或者循环中命令主轴旋转,手册规定会报警。
D涉及返回时的刀具退让,它不是I的另一种写法。这里不指定D的数值或方向,也没有把图2的切深箭头当成完整回程路径。正式输出需按本机G156说明和刀具朝向单独核对退让、Z返回及让刀空间,不能凭这张省略回程的图认定刀具已避开槽壁。
G156属于模态循环,后续带相关地址的程序段仍可能触发加工。结束时应明确取消循环,再安排其他移动。类似的模态风险在Haas钻孔循环的取消边界中也会遇到,但钻孔路径规则不能直接拿来解释G156。
若使用Haas铣床插削VPS模板,还要分开核对模板版本:官方工具页列出的模板要求NGC软件100.22.000.1000或更新,不能把“G156代码可用”当成“所下载模板也必然兼容”。本文没有下载或安装模板,也没有提供整套可上机程序。
官方依据:Haas NGC铣床操作手册第7.1.64节(印刷409–412页)与第8.1.11节(439页),以及Haas插削刀具与VPS说明。0.35毫米横向跨度、I0.10、Z-6与K2是原创分层算例;两图没有使用厂家图片,也不代表实机验证结果。