
Technical Article
西门子 828D 写了 G60,为什么 G603 仍不等实际到位?
西门子828D在G60有效时,G603按参与轴设定速度为零换段,并不等同实际到位。区分G601、G602的按轴到位窗口,说明后处理状态追踪及通道配置边界。
程序已经写了G60,拐角附近仍出现实际轨迹滞后,检查时又看到G603。此时不能只凭“精确停止已打开”判断轴已经进入到位窗:在西门子828D中,G603选的是“插补结束”判据,换段依据与G601、G602不同。
本文按SINUMERIK 828D CNC软件5.25 SP1、2025年7月《NC programming》第3.11.1节分析普通轨迹运动的段间判据。先分清程序请求与机床通道配置,不把这套含义套到其他系统的G60。
G60负责启用,G603负责选择条件
G60启用模态精确停止,G9启用单段精确停止;G601、G602、G603选择具体换段判据。后面这三个指令只有在G60或G9有效时才发挥该精停判据的作用。因而,只在G64连续路径状态中补一行G601,不能等同于已经启用按精到位窗检查的精确停止。
读NC时至少要追两项状态:精停是否有效,以及当前选择哪个判据。把“有G60”和“选了G601”合成一个结论,容易漏掉前面子程序或工序入口选定的G603。
插补器算到零,不等于实际轴到位
G603的换段触发条件是:控制器已经为参与运动的轴算出零设定速度。此时实际值可能仍有跟随滞后。官方手册明确说明,这种情况下工件拐角可能产生圆化,影响与轴动态响应和路径速度有关。
这里的“零”修饰设定速度,不是实际位置误差,也不是工件尺寸误差。不要把程序段的插补计算结束,写成“刀具已无误差地到达角点”。同样,看到G603也不能直接算出圆化半径;没有本机动态和实测轨迹,给出某个固定误差值没有依据。
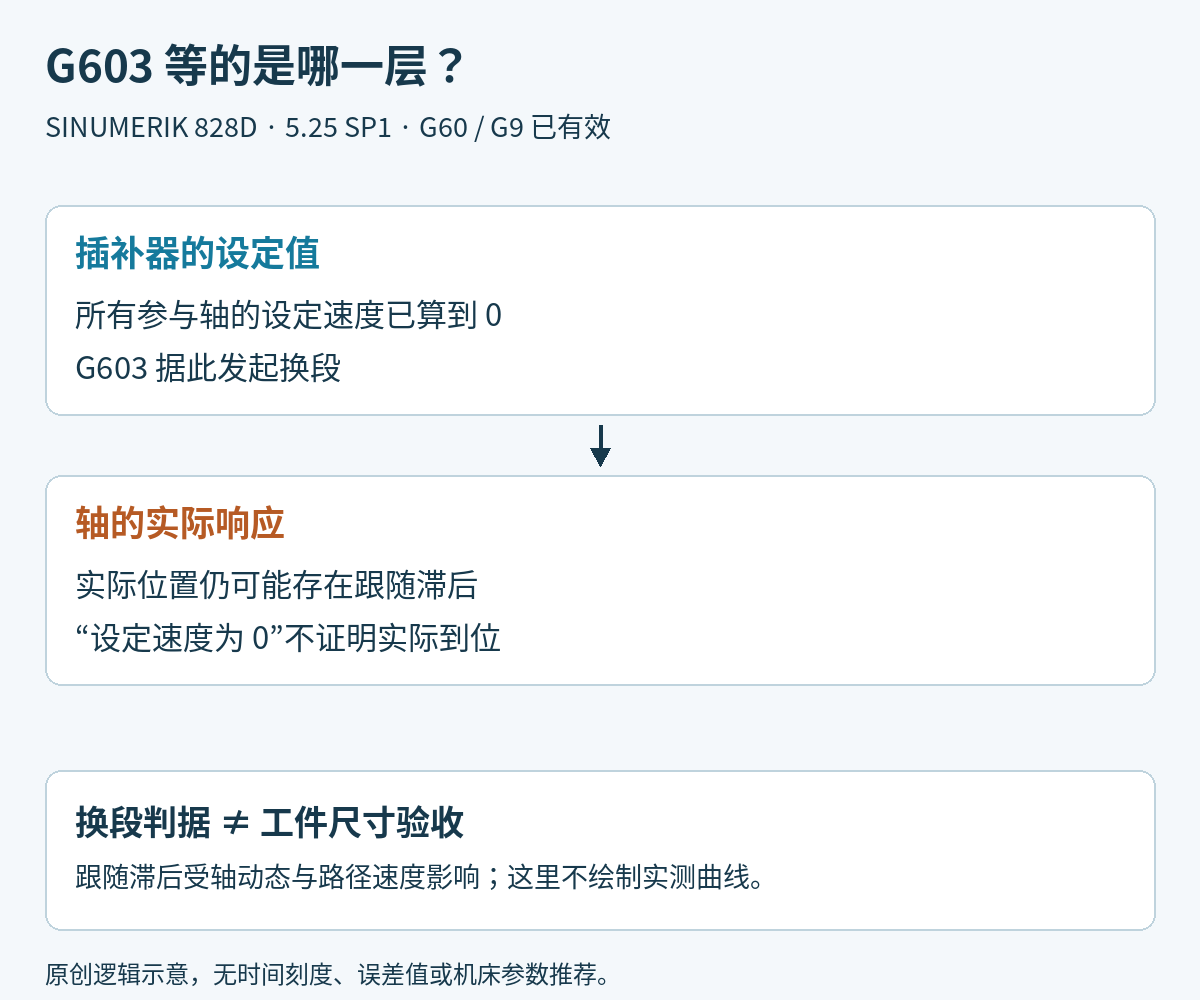
图1只画控制条件的层次,不是机床诊断曲线。手机可左右滑动查看大图。
精到位窗和粗到位窗,都要求参与轴满足
G601选择“Exact stop fine”:全部参与运动的轴进入各自精到位容差限后换段,对应机床数据MD36010 $MA_STOP_LIMIT_FINE。G602选择“Exact stop coarse”,对应MD36000 $MA_STOP_LIMIT_COARSE。窗口是按轴配置的,不是一个可直接写在G601后面的通用毫米数。
用两轴参与运动来理解这个条件:X已经进入自己的窗口、Y尚未进入时,“全部轴已满足”仍为假;X和Y都进入各自对应窗口后,这一项判据才满足。如果另有参与该运动的轴,不能在判断中把它遗漏。
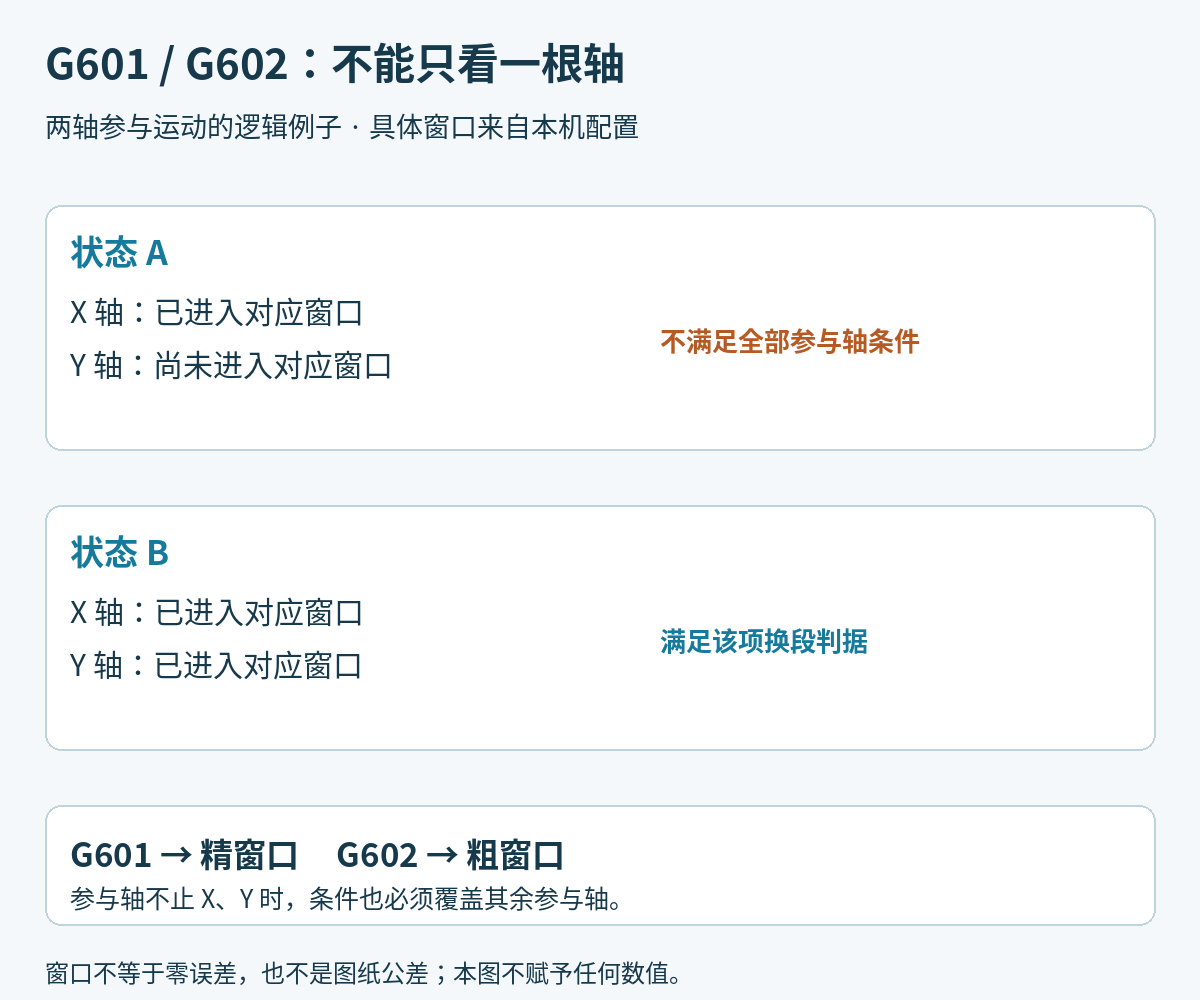
图2的两个状态是布尔逻辑示例,没有代入机床参数。窗口非零,所以“进入窗口”也不意味着实际误差严格等于零。它更不等于图纸尺寸公差:刀具半径、刀具挠曲、热变形、装夹和测量条件仍属于另外的误差来源。
后处理要比较的是状态组合
若问题集中在G60已经有效、但当前采用G603的路径段,审查目标应是G603是否符合该处的段间要求。下面仅列状态组合,不是一套可直接运行的加工程序:
G60 G603 → 精停有效,按插补结束判据
G60 G601 → 精停有效,按精到位窗判据
G60 G602 → 精停有效,按粗到位窗判据
这项对照只改变判据解释,不修改坐标,也不保证改变后的表面、尺寸或节拍。若实际输出与后处理开关的预期不同,先从工序入口追到目标段,再看子程序调用和后续状态,按修改前后NC逐段对照确认究竟哪一处改变了判据,不做全文件替换。
最后还需对照本机通道设置。手册第305页说明,G0以及第1组其他指令可按通道配置自动采用预设精停判据,而不是程序所选判据。因此,程序文本是请求状态的证据,不能替代本机配置与实际行为核对。
不要用收紧窗口代替问题定位
手册提醒,到位限越紧,定位和接近目标位置所需时间越长。本文列出MD名称是为了识别判据来源,不建议据此改伺服窗口。先确认是不是G603与所需到位判据不一致,再区分控制请求、通道配置和实际加工结果。
如果真正没到位的是通过POSA另行启动的定位轴,那是另一类时序问题,应按POSA与WAITP的等待关系分析,不能拿路径精停判据替代定位轴同步。把“谁在运动、谁必须等谁、等待依据是什么”写清楚,比只给后处理增加一个“精停开关”更有用。
官方依据:西门子SINUMERIK 828D《NC programming》,CNC软件5.25 SP1,07/2025,A5E48764001B AK,第3.11.1节,印刷页302–305。两图及状态排查顺序为本文原创分析,不代表实机加工验证。核对日期2026-10-29。