Technical Article
Haas 铣床 Z 高度差一截:G54 工件 Z 与 H 刀长怎样一起算
以 Haas 铣床普通三轴定位为例,用两张原创数值图算清 G54 工件 Z、有效 H 补偿与刀具实长的关系,区分单刀补偿错误、公共零点偏差和对刀基准混用。
程序写的是 Z10,刀尖却离工件三十毫米,或者已经低过表面。碰到这种高度偏差,先别在程序、G54 和刀补表里轮流加减。把工件零点放在哪里、当前补偿用了多少、刀具实际有多长列到同一条 Z 轴上,偏差才能算清。
本文只讨论 Haas 铣床沿固定 Z 轴的普通三轴定位,单位为毫米,采用 G90、G54、G43;不叠加 G52/G92、坐标旋转、动态工件偏置或刀尖跟随。以下是基准一致的假设模型,数值用于验算。
一、先把三个量的基准说清
取 Z 正向朝上,以机床 Z=0 时的主轴量规面为高度零基准。主轴量规面当前位置记作 M;工件零平面的真实高度记作 W真,G54 Z 表值记作 W设,设置正确时二者相等。刀具从量规面到刀尖的实际长度记作 L,向下伸出,L 取正值。
再用小写 h 表示当前 H 表项实际参与计算的长度补偿。H01 中的 01 是编号,不是“一毫米”;按 Haas 刀具偏置说明,应同时核对 Length Geometry 和 Length Wear。本例磨损值为零,采用以量规面为基准的正刀长体系,因此正确时 h=L。
二、同样到 Z10,长刀的主轴要更高
Haas 对 G43 的定义是将所选长度补偿加到指令轴位置。结合本例工件偏置,程序目标为 z 时,主轴位置 M=W设+z+h,实际刀尖高度则为 M−L。两式合起来,刀尖高度=W设+z+h−L;再减去 W真,才是刀尖相对真实工件零平面的高度。
设 W真=W设=−400,程序目标 z=10。第一把刀 L=150、h=150,算得 M=−240,刀尖在−390。换成 L=200、h=200 的第二把刀,M=−190,刀尖仍在−390。两把刀都比工件零平面高10,长刀对应的主轴量规面却高了50。
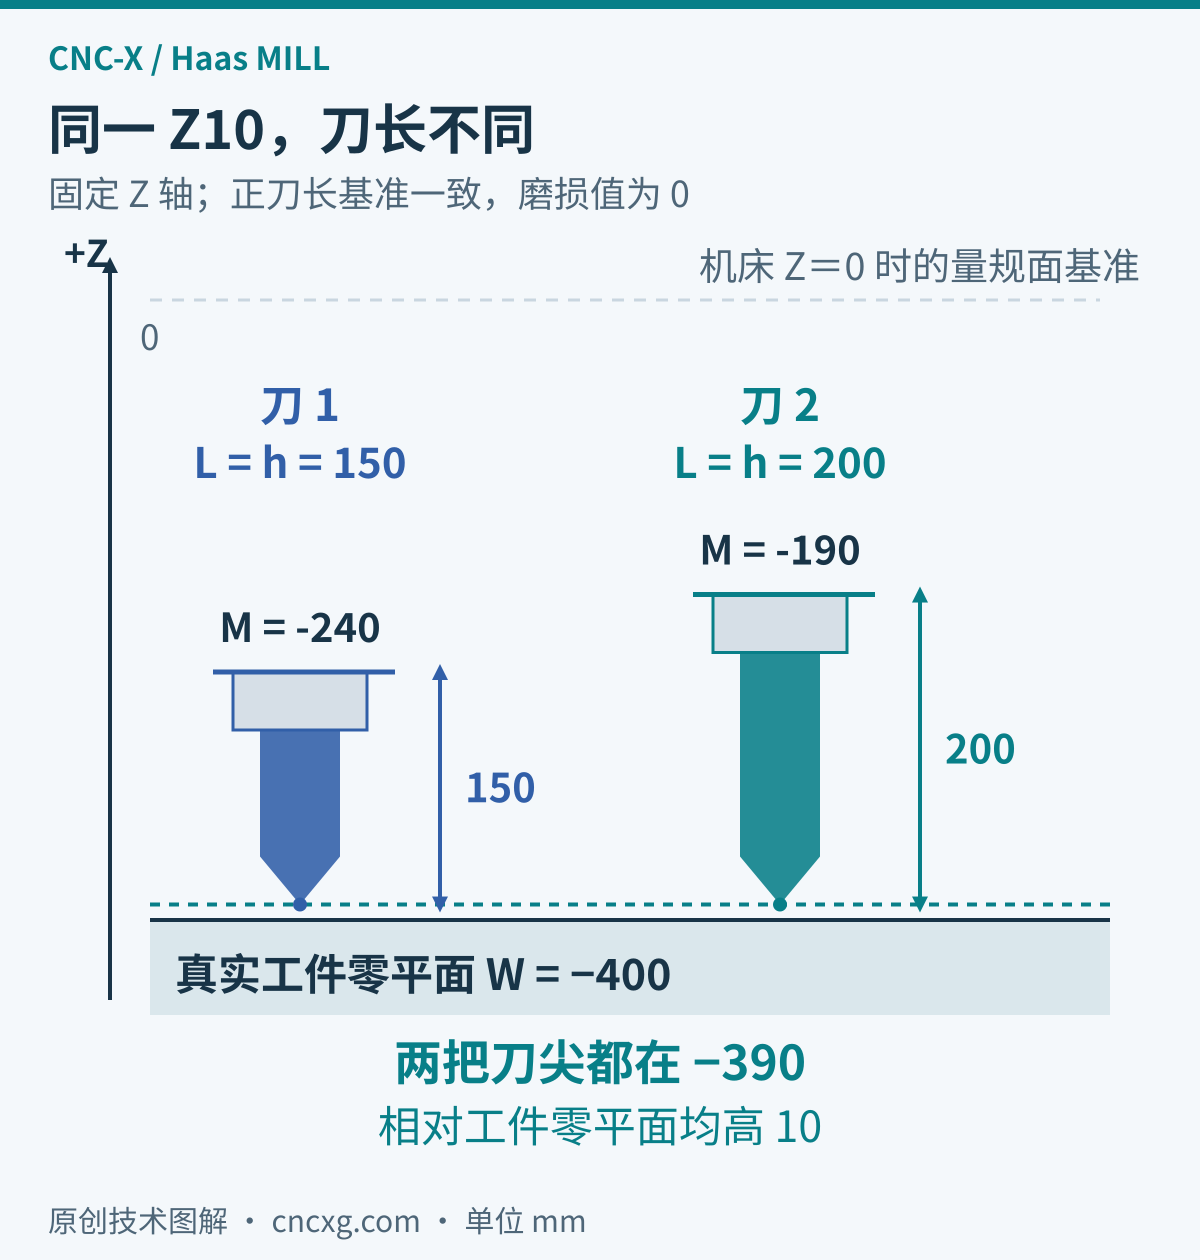
所以,看“机床 Z 数字变了”不能直接认定加工高度变了。应先确认显示的是轴的位置、工件坐标,还是其他位置页,再按同一基准比较。刀尖正确到位,依赖的是工件偏置、有效刀补与实际刀长共同成立。
三、错刀补与错工件零点,分别算一次
保持实际工件零平面−400、刀具实长150、程序 Z10 不变。若 H01 这一行的有效补偿误填为130,主轴目标变成−260,刀尖到−410,已经低于真实工件零平面10。刀补少20,在本模型中使刀尖比目标低20。
若刀补仍为150,只把 G54 Z 误填成−380,则主轴到−220,刀尖到−370,离真实工件零平面30。工件偏置多20,刀尖比目标高20。图2始终以同一个真实工件零平面比较,不能跟着错误的 G54 数字另画一个“正确零点”。
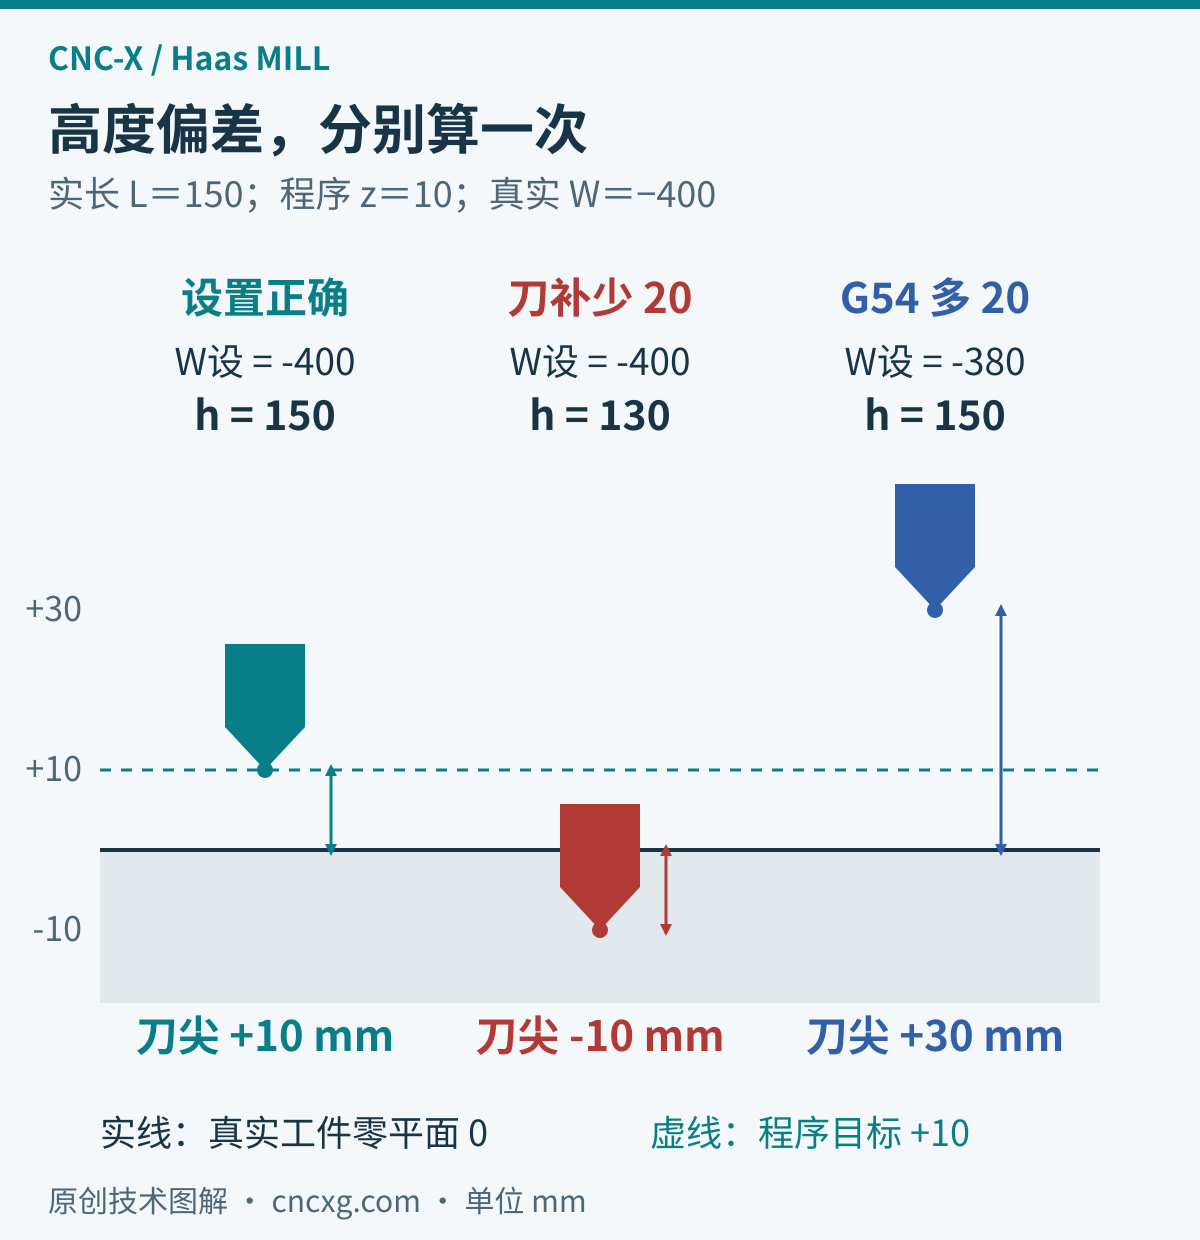
两处错误还可能暂时抵消:G54 多20、某把刀的 h 少20,这把刀仍能得到正确高度;换到另一把刀补正确的刀,高度就偏20。因此,“这把刀碰上了”不足以证明整套数据正确。多把刀在同一工件上同向偏移,可先查公共工件偏置;只一把刀异常,可先查该刀的实长、装夹和补偿表项,这只是排查顺序。
四、别把不同对刀体系拼在一起
上面的 h=L 有明确前提。现场也有把刀尖接触某个对刀平面时的轴位置记入刀补的做法,H 里保存的便不一定是量规面到刀尖的正实长。Haas 的手动对刀步骤就需要结合其指定的测量方法理解,不能只看表中数字的正负。
换测刀方式或接收别人的程序时,应先核对对刀基准面、量规长度和工件 Z 的设定方法。若工件高度已经计入某套刀补,再按另一套方法给 G54 加一次,可能重复计入同一个距离。不要把单把刀的错误藏进所有刀共用的工件偏置里。
五、复核首段 Z,要带上当时的有效状态
计算需要的是执行该段时真正生效的 h。Haas 官方注明,从 NGC 100.21.000.1100 起,默认刀长偏置持续应用,除非明确用 G49 或 H00 取消;铣床换刀时自动更新刀长偏置,当前偏置和第8组代码还会跨上电周期保留。不能默认换刀后或重新开机就“没有刀补”,也不能把这条版本规则套到旧控制器。
排查时,把问题 Z 段、当前坐标系、实际刀号、有效 H 编号、几何与磨损值,以及对刀基准放在一起核算。换刀衔接另见换刀段的状态交接;需要调整 Mastercam 输出时,可按后处理资料清单补齐工程与现有 NC。先查明哪一项造成偏差,再修改对应位置。