Technical Article
同一个系统的后处理,为什么不能直接通用
同为新代、西门子或同样标注 AC,后处理能否复用还要看轴结构、方向、零位、限位、换刀与补偿分工。用两张原创图说明现成下载包、已有文件修改和实机适配分别怎样选择。
后处理能否复用,要把机床结构、控制功能和程序约定一起对上。只说“都是新代”或“都是西门子”,还不能决定该选哪个文件。Mastercam 官方说明也把具体机床的直线轴、回转轴运动学列为后处理的基础。
先看轴装在哪里,再看轴叫什么
同样写着 AC,两个回转轴都在工作台侧,与 A 轴在刀头、C 轴在工作台,是不同的运动链。还要核对各轴正方向、零位姿态、回转中心和允许行程。某个角度能算出来,不代表这台机床能到达;同样的角度数值,也要确认对应的实际姿态。
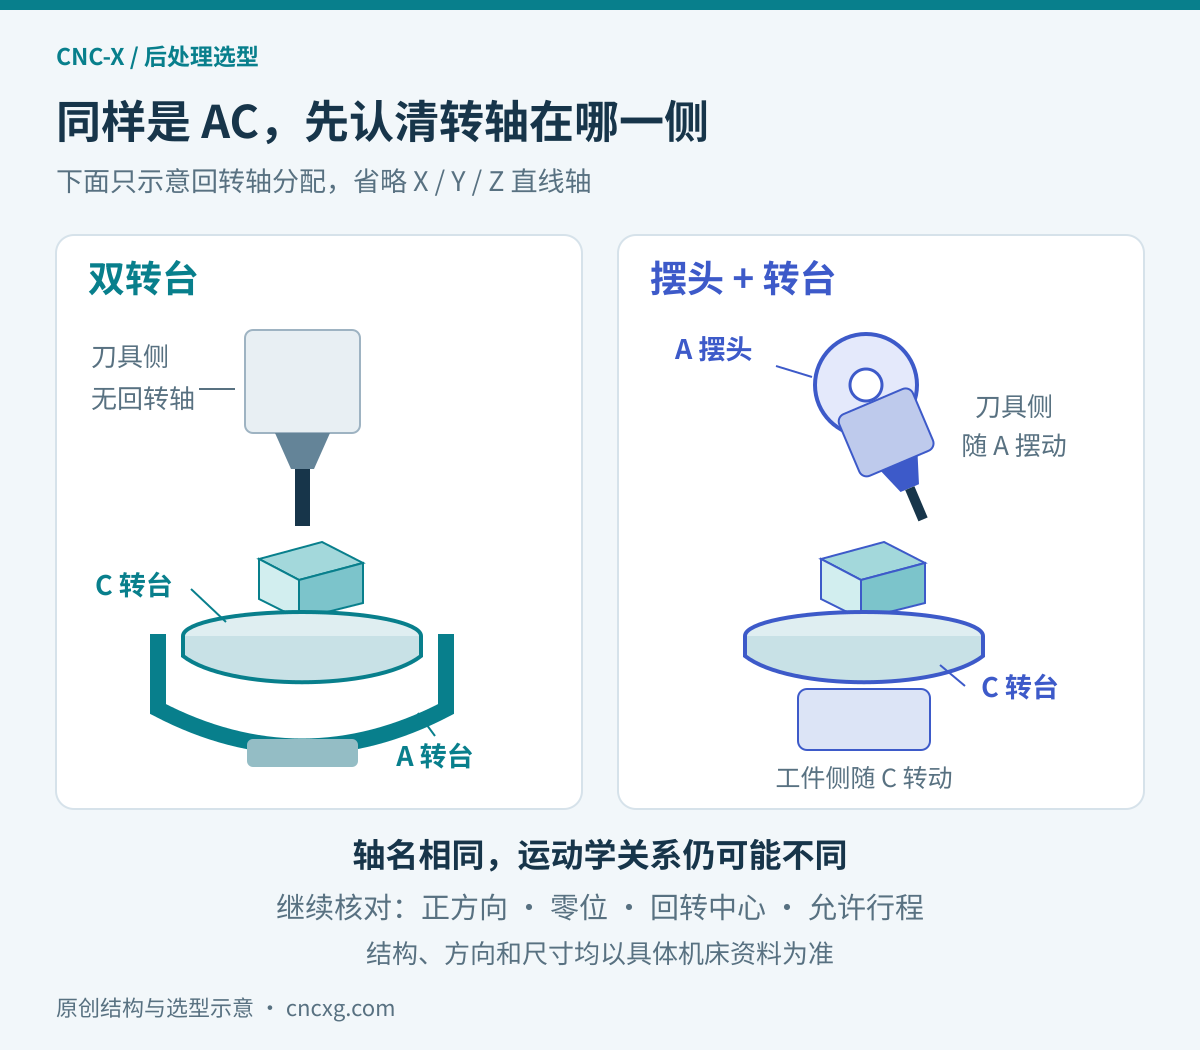
加工方式也要说清:转到一个角度、停稳后切削,还是切削过程中持续联动。前者能完成的程序,不能据此判定后者也适用。
换刀动作和补偿分工,要逐项对上
换刀位置、转轴夹紧松开、主轴定向及相关 M 代码,要按机床厂家约定核对。控制系统的软件版本也有实际影响:Haas G43/G44 官方说明明确列出,NGC 从 100.21.000.1100 起修改了刀长偏置行为,包括铣床换刀时自动更新为新刀的偏置。这个例子说明,系统名称之外还应报完整版本。
再问一句:转位后的坐标由谁算?后处理输出已换算的坐标,机床宏更新零点,或系统执行原生变换,配套条件各不相同。宏号相同也不代表参数含义相同,应核对输入单位、变量占用、输出结果和调用后的状态。同一份偏心量被两处重复补偿,就会算错位置,具体分工可看四轴零点偏移与宏调用。
现成下载包,怎样判断是否合适
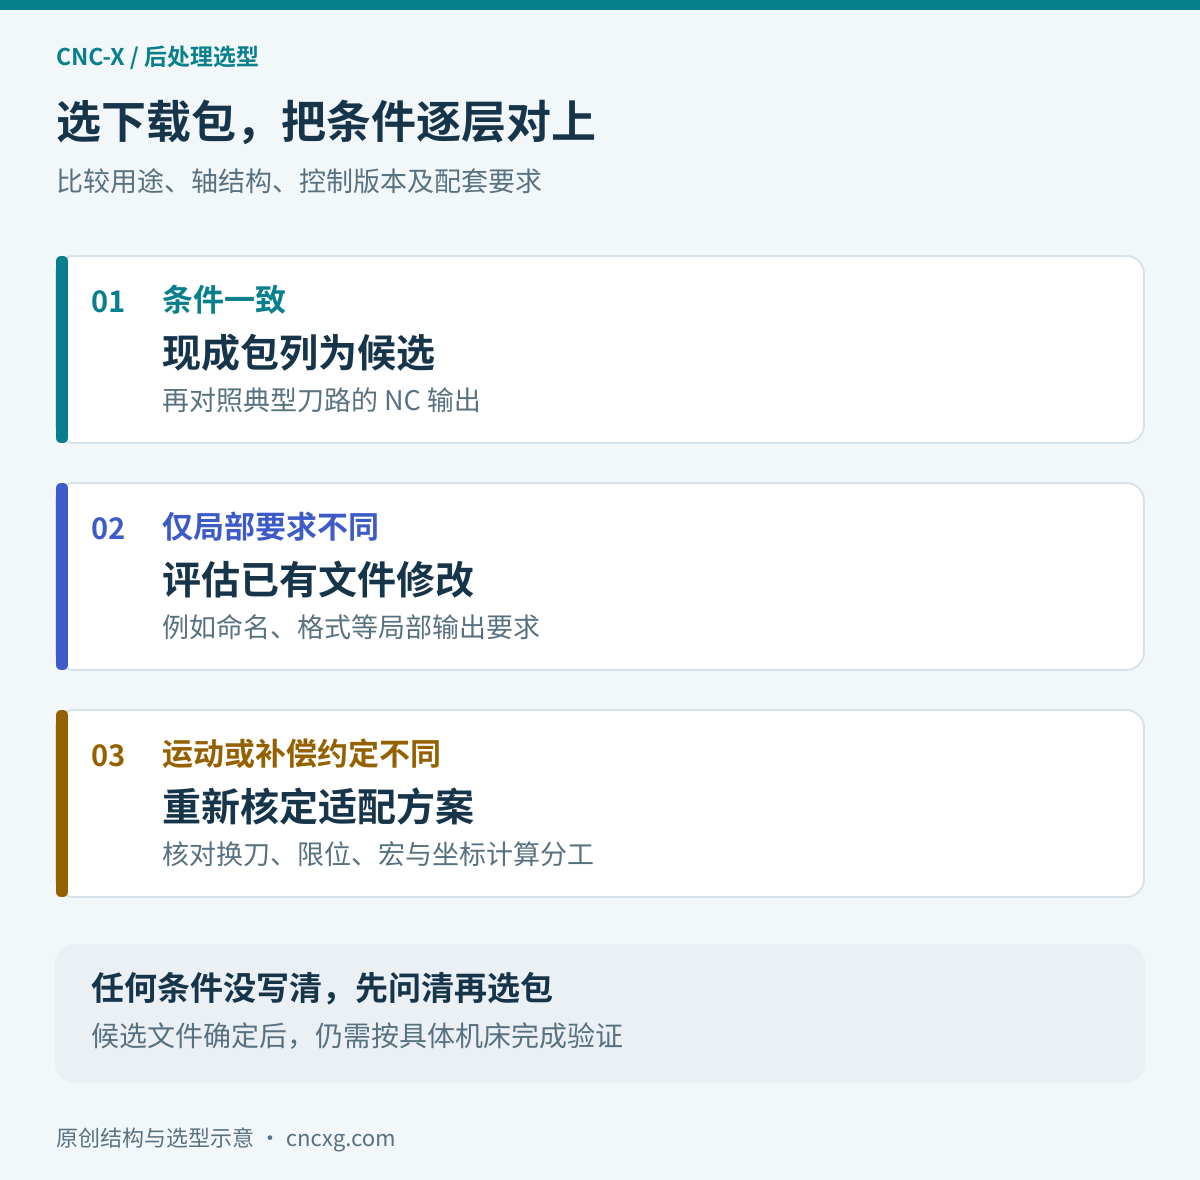
本站下载中心把“新代 AC 3+2”和“新代 AC 五轴”分别发布,还列有“西门子反向 M19 沉孔定制”和“北京精雕 JD50 / GR400 AC5X”包。选文件时先看这些具体对象和用途;标注的 Mastercam 版本范围,只说明软件版本条件,机床条件仍需核对。
用途、轴结构、控制版本和配套要求都能与说明对上时,可以把现成包列为候选,再检查典型刀路输出。若只是程序命名、格式等局部要求不同,先评估已有文件的修改范围;若轴结构、限位、换刀动作、宏或补偿路线不一致,就需要按实机重新核定适配方案。说明没有写清的项目,先问清,不靠猜。
第一次咨询,先回答这五个问题
机床品牌型号是什么,回转轴装在刀头还是工作台?
控制系统的完整型号、软件版本是什么?
Mastercam 用哪个版本,现有后处理来自哪个配套包?
做分度还是联动,需要哪些换刀、坐标或补偿功能?
现在能正常输出什么,哪一步不符合预期,有无配套宏?
资料暂时不全,也可以先通过联系汪工说明上述情况。确定问题范围后,再按后处理资料清单补充刀路、NC 和说明书,方便判断是选现成包、调整已有文件,还是另做适配。