Technical Article
西门子 CYCLE800 和 TRAORI 有什么区别:定轴加工与刀尖跟随怎么分
从切削时刀轴是否变化,讲清西门子 CYCLE800 倾斜平面与 TRAORI 刀具姿态变换的区别,以及 Mastercam 后处理、机床运动学数据和功能选件各自负责什么。
做西门子五轴后处理,先把一个问题问清:切削这一段,刀轴方向要不要连续变化?斜面上的孔和口袋,常见做法是摆好角度再加工;曲面加工如果需要边走边改变姿态,就要考虑动态变换。CYCLE800 与 TRAORI 正好对应这两类典型需求,判断时要连同工艺和机床配置一起看。
一、CYCLE800 把加工平面摆到位
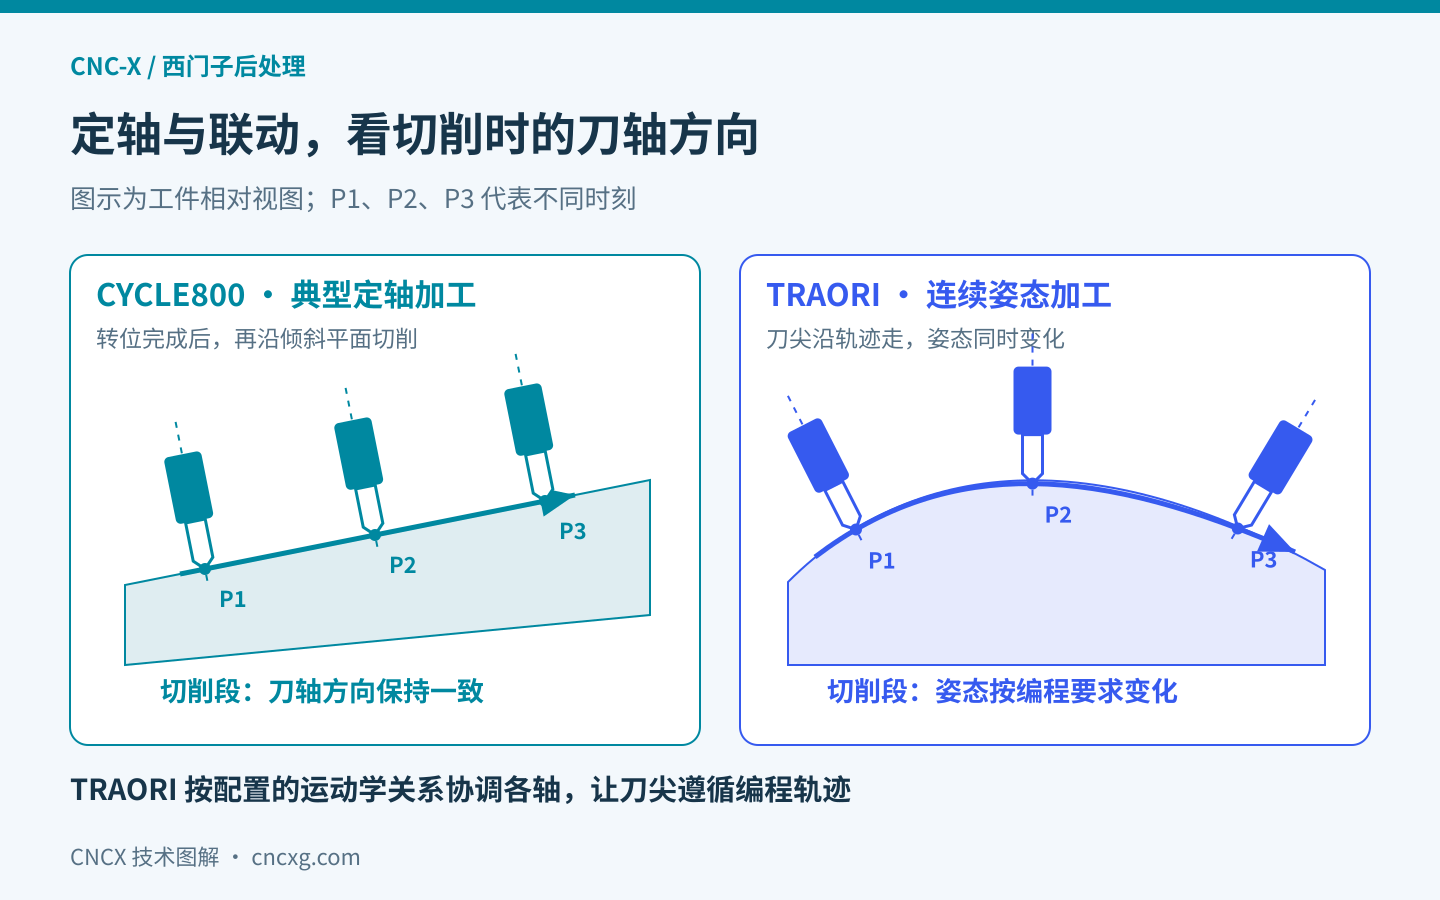
以西门子手册介绍的倾斜平面加工为例,CYCLE800 按配置好的机床运动学处理转位及坐标关系。回转轴先到目标姿态,之后在这个姿态下用直线轴加工,属于常说的 3+2 定轴加工。零点、刀长和转位后的平面要放在同一套关系里考虑,不能只看回转轴角度对不对。(Siemens 静态转位与 TRAORI 说明)
比如一个零件有几个不同方向的斜孔,程序可以按加工面分组:完成一个面的工序,退出加工区域,再转到下一个面。具体退刀和回转轴动作由循环参数、机床厂家适配决定,不能看到 CYCLE800 就默认所有机床走同一条转位路径。
二、TRAORI 在姿态变化时换算各轴位置
在具备相应功能并完成配置的系统中,TRAORI 用机床运动学关系,把编程的刀尖位置和刀具方向转换为各轴运动。回转轴改变姿态时,直线轴可以配合运动,让刀尖沿要求的轨迹走。这里的“刀尖跟随”是跟随编程轨迹;加工时刀尖通常仍在移动。(Siemens 静态转位与 TRAORI 说明)(Siemens 功能与选件说明(06/2022))
因此,检查联动刀路要同时看刀尖轨迹和姿态变化。刀尖轨迹平顺,回转轴仍可能遇到行程限制、跨界转角或姿态突变。TRAORI 也可以在姿态保持不变的路径中使用,所以判断定轴还是联动,要看切削段的实际运动要求,不能只在程序里搜索这两个名字。
三、Mastercam 后处理要把三层职责接起来
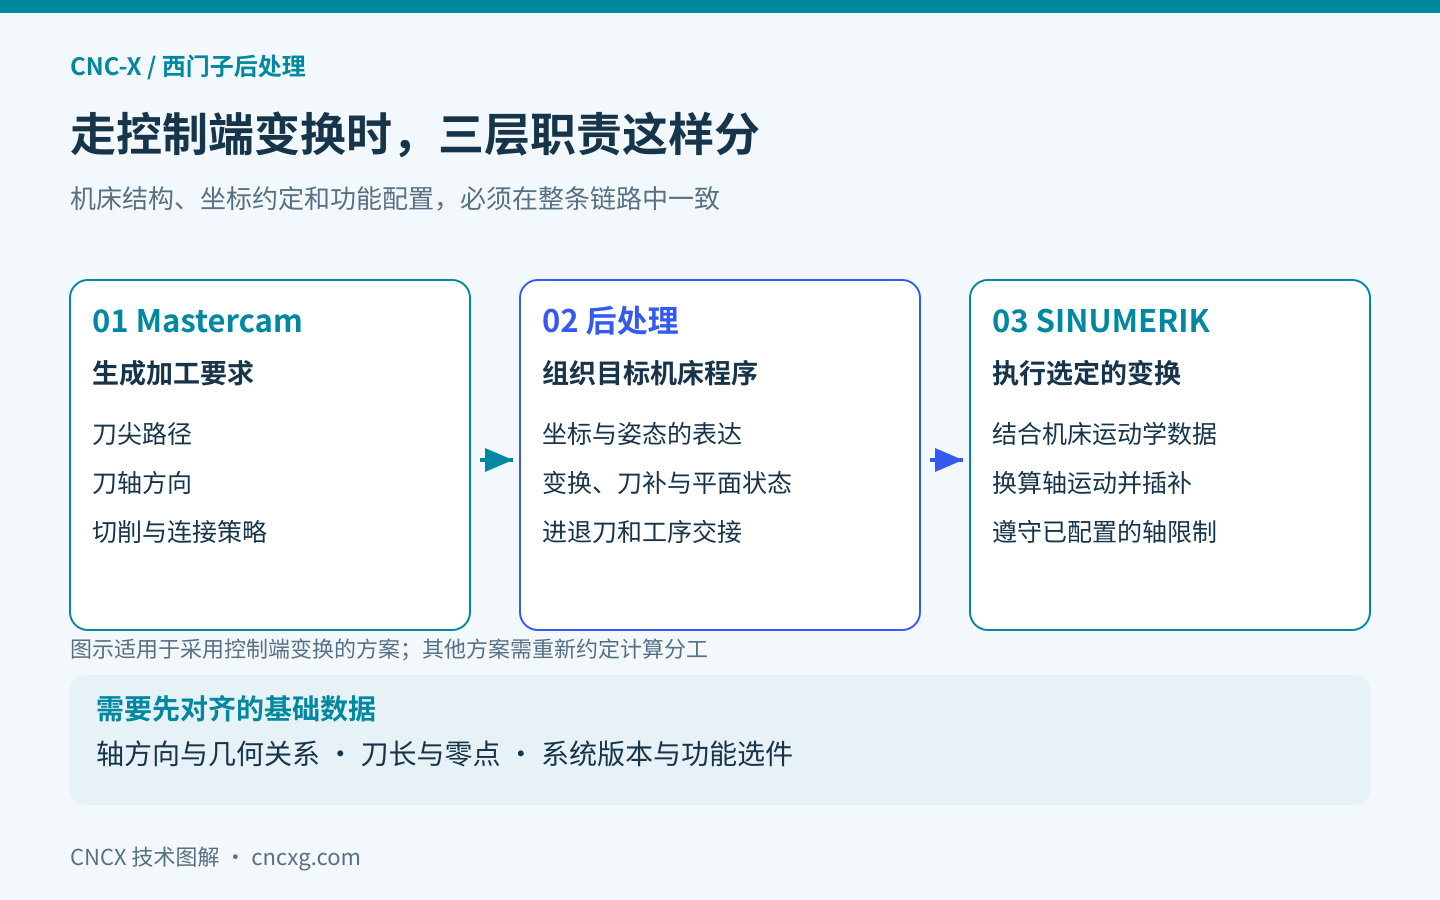
Mastercam 负责生成刀路和刀轴方向;后处理负责把这些数据写成目标机床认可的程序,并组织平面、变换、刀补及进退刀状态。控制系统则在所选变换方式下,结合机床运动学数据完成相应换算。Mastercam 官方也把后处理描述为连接 CAM 数据与具体机床代码的环节。(Mastercam 官方后处理说明)
对接时先约定坐标由谁计算、刀长由谁处理、姿态用什么方式表达。若后处理已做某项坐标补偿,控制端又对同一项重复变换,角度可能看着没问题,刀尖位置却会偏。定轴与联动工序交接时,还要明确上一段留下的状态,以及下一段需要重新建立的状态。
四、能调用功能,还要核实配置和几何数据
先核控制系统的完整型号和软件版本,再对照该版本功能表、实际授权选件及机床厂家交付配置。尤其是 828D,不能看到 CYCLE800 菜单,就直接判断它具有所需的五轴联动能力;也不能拿另一代系统的选件表,替当前机床下结论。功能包的适用机型与版本要逐项对应。(Siemens 功能与选件说明(06/2022))
再查回转轴方向、几何关系、刀长及零点数据。选件解决功能是否具备,正确的运动学数据才是位置换算的基础。例如,SINUMERIK ONE 调试手册中的 CYCLE9960 用于测量、检查相关几何数据,调用变换和完成标定是两件事。(Siemens 运动学测量与配置说明)
验收后处理时,把不同姿态下的位置结果、转位过程和工序交接分别检查。这些检查怎样从 NC 复核、机床仿真推进到现场动作和试件确认,可结合五轴后处理交付前的分层验证逐项安排。需要对接时,先整理机床型号、系统版本、回转轴结构及厂家认可的程序片段,才能判断该走哪条方案。关于坐标计算放在后处理端还是机床端,也可以接着看《四轴零点偏移与宏调用怎么选》。