Technical Article
828D 四轴桥板想一次装夹做多面,后处理先确认什么?
以单 A 轴、双工位桥板的假设模型,区分换工位与换加工面,算清分度中途的装夹包络,并说明 828D 后处理需要核对的基准、转位动作与厂家配置。
桥板装好后,希望一次找正、分度加工多个面,后处理应怎样配?先把工件基准、转位路径和机床功能对上。本文把“桥板”限定为单回转轴上的工装桥板,选取 A 轴平行 X、切削时转轴不动的假设模型。图中尺寸用于说明装夹关系。
一、换工位与换加工面,要分别描述
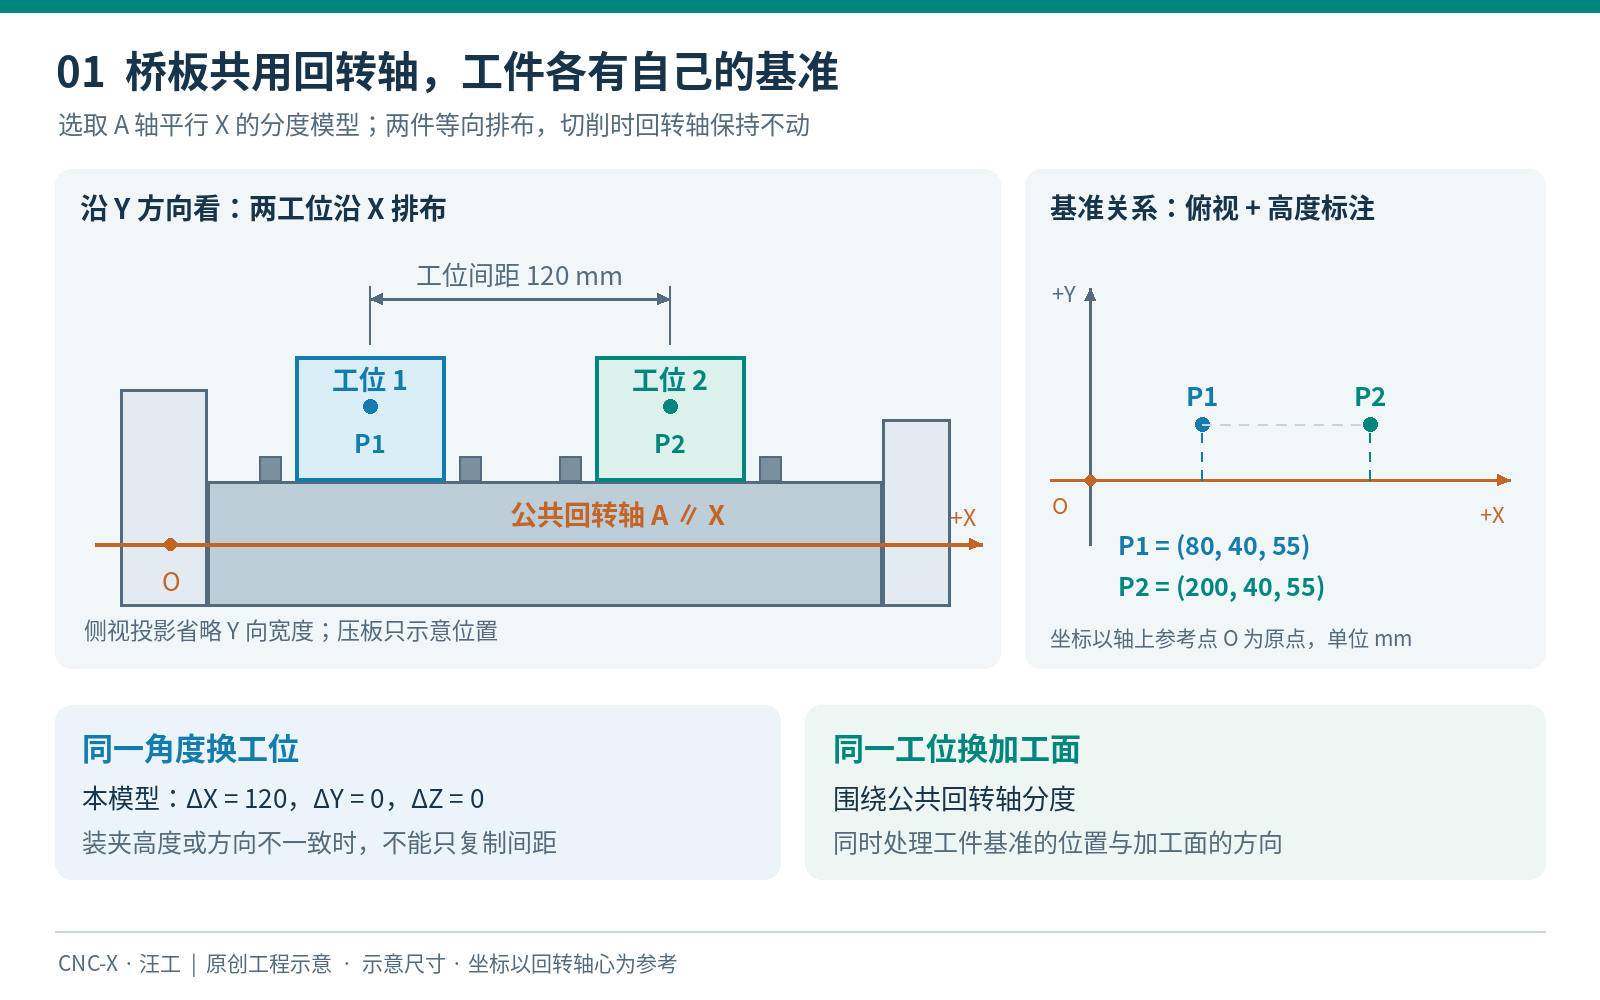
图1中,两个同向工位的基准为 P1(80,40,55)、P2(200,40,55)毫米,坐标相对轴上参考点 O。相同角度下切换工位,两者只相差 X 向120毫米;如果垫块高度、定位面或装夹方向不同,就不能只复制这个间距。
同一工件从顶面转到侧面,则要围绕公共回转轴处理基准位置和加工面方向。工位编号解决“加工哪一件”,分度姿态解决“加工哪一面”,后处理需要把两者组合起来。一次找正成立的前提,是轴心、桥板基准和各工件定位关系已知且保持一致;重装桥板或更换垫块后,应重新确认。验证时,可分别核对同一工位的两个面、另一工位的同一面,避免把工位偏差与转位偏差混在一起。
二、退刀空间要覆盖转动中途
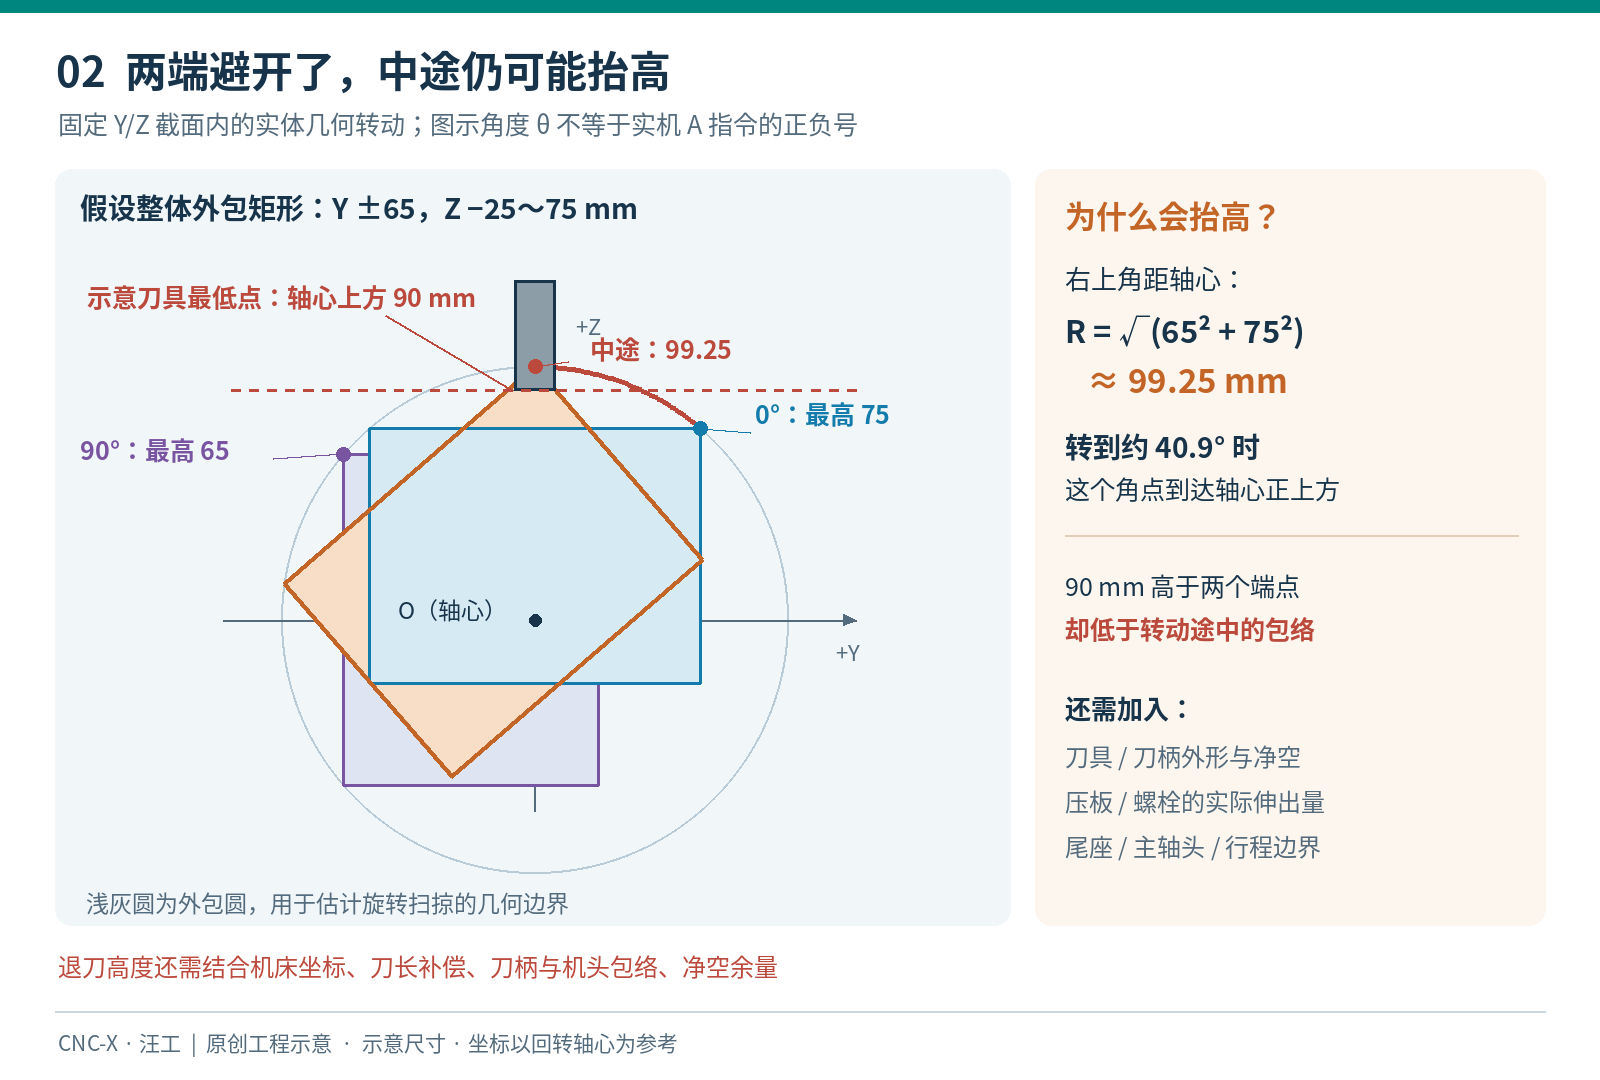
假设某截面内,桥板、毛坯及紧固件的整体外包矩形为 Y 向−65~65、Z 向−25~75毫米,原点在轴心。0°时最高75毫米,转到90°后最高65毫米,但右上角距轴心为 √(65²+75²)≈99.25毫米,转到约40.9°时会到达轴心正上方。
所以,把刀具最低点留在轴心上方90毫米,即使两个终点都让开了,中途仍可能干涉。图2只说明实体转动的几何关系,角度正负不能直接当作机床 A 指令;外包圆也没有包含安全余量。实际还要检查刀柄、主轴头、尾座及行程边界,结合各轴位置和刀长确定完整避让路径,不能把99.25直接写成退刀 Z 值。
三、后处理应交代整段转位动作
对配有回转轴制动/夹紧机构的机床,应按厂家流程核对:退出当前切削区并到达确认的避让位置,释放回转轴夹紧,分度到位,重新夹紧并满足加工允许条件,再以目标工位和加工面所需的坐标、刀补状态接近工件。这里释放的是转轴夹紧机构,工件本身始终保持可靠装夹。
每一步由谁执行也要明确:有的由厂家循环或 PLC 完成,有的需要后处理配合输出;不能重复发出或漏掉。若角度已到而夹紧条件未成立,就不能仅凭位置显示进入切削。松夹指令和到位联锁取自本机厂家流程。
四、828D 的实现路线,要核对交付配置
西门子 828D 调试手册把正确的机床运动学调试列为 CYCLE800 的前提,并说明转位动作涉及厂家循环 CUST_800。2025 年循环包兼容性说明也记录了部分版本的定位及退刀行为变化。因此,不能仅凭“828D”或一个菜单判断原生功能已经配好。
若机床已有经确认的原生变换,可按其接口适配;采用后处理计算或配套宏时,也要说明各自负责什么,详见四轴零点偏移与宏调用。首次沟通可带一张标出轴心、工位基准和最大伸出量的装夹图,说明要加工的面,并附系统版本及同机床可用的转位片段;再按后处理资料清单补齐工程。先把这套具体装夹关系说清,才容易判断需要哪种后处理。