Technical Article
G28 和 G53 回零有什么区别:中间点与退刀路径怎么算
以 Haas 铣床为例,用具体坐标和两张原创图讲清 G28 中间点、G90/G91 状态、G53 本段机床坐标,以及回零时为何必须检查退刀顺序和途中避让。
回零段里同样写着 Z0,轴却可能先往工件方向走。问题通常藏在两处:这个零属于哪套坐标,途中是否还有一个中间点。下面按 Haas 铣床官方规则,把 G28、G53 和 G90/G91 拆开计算。
G28 的 Z0,可能先走到工件零点
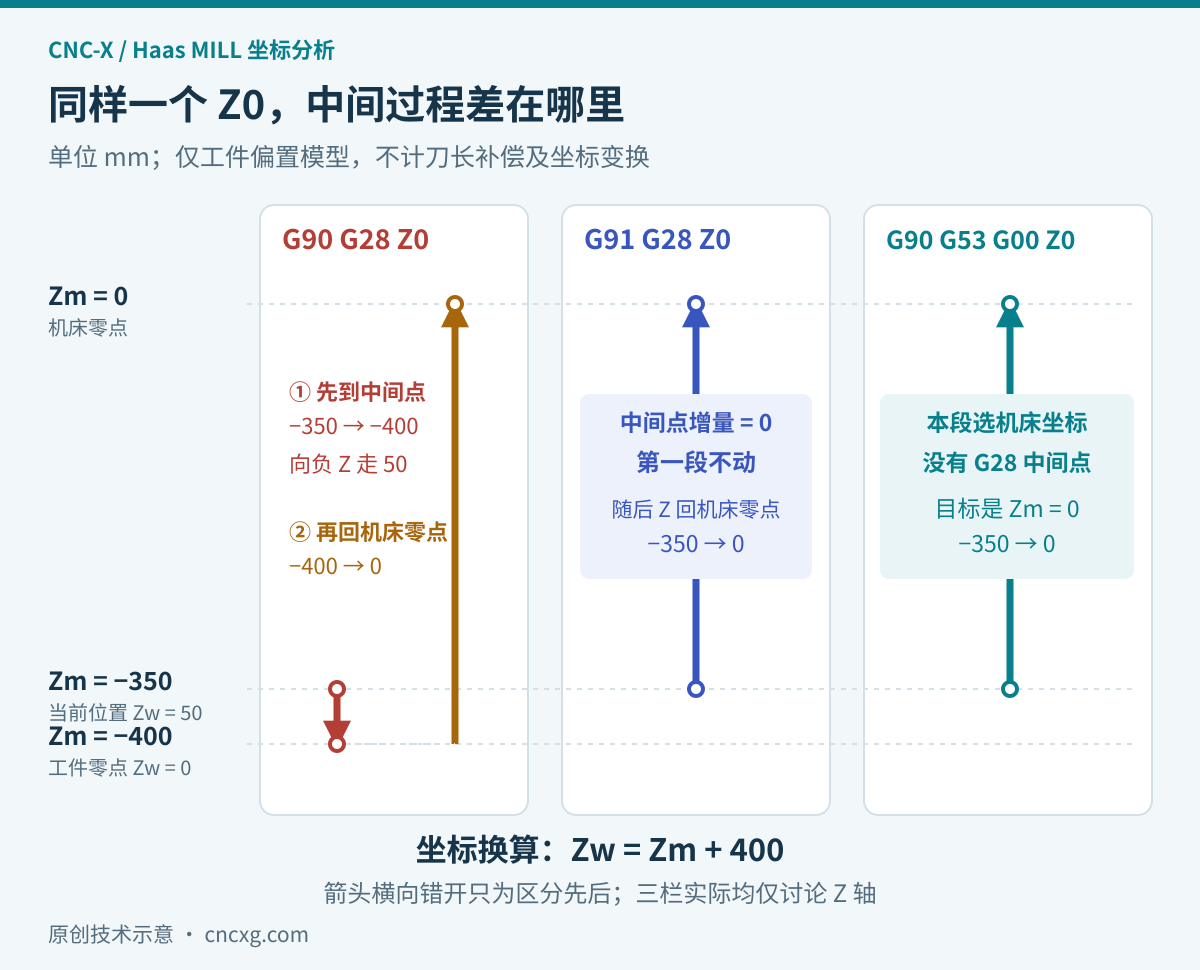
先做一个一维模型:单位为毫米,只保留工件偏置,不计刀长补偿、旋转、缩放等附加项;机床已建立参考位置。设机床坐标为 Zm,工件坐标为 Zw,工件零点位于 Zm=−400,当前轴位置为 Zm=−350,于是 Zw=Zm+400=50。这是同一轴坐标参考点的换算,不是要求现场取消刀补。
在这组条件下,G90 G28 Z0 先到绝对中间点 Zw=0,也就是 Zm=−400,再回机床 Zm=0。第一步从 −350 到 −400,实际先向负 Z 走了 50 mm。若工件零平面就在加工表面附近,这一步就值得重点检查。
换成 G91 G28 Z0,Z0 表示中间点相对当前位置的增量为零,因此没有第一段位移,随后 Z 轴返回机床零点。它省掉的是中间点位移,回零路径本身仍要避让。这个差别来自 Haas G28 的中间点规则。
G53 选择本段坐标,G91 会留到下一段
G90 G53 G00 Z0 在这个模型里,目标直接是机床 Zm=0,没有 G28 的中间点。Haas G53 官方说明明确限定为当前程序段使用机床坐标,并忽略刀具偏置。不能由此推断下一段的刀补状态已经取消,也不能把这条规则直接套给其他系统。
另一个容易漏掉的细节是:G28 属于非模态指令,同段的 G91 却属于 G90/G91 模态组。后续若按绝对坐标编写,就应明确恢复 G90。也别把只回 Z 的写法缩成单独 G28;Haas 手册说明,不指定轴时,列出的各轴会同时回机床零点。
因此,复核时不要只截取回零这一行。至少向前追到最后一次坐标系选择和绝对、增量方式切换,向后看到下一次定位。尤其是从中途重新进入程序时,入口状态应由本机认可的恢复流程建立;程序完整运行过一次,并不能证明任意位置重启都成立。
终点合适,还要算途中能否通过
图2另用一组独立几何坐标:从 A(0,20) 到 B(100,100),障碍区占 X=40~65、Z=0~70。若沿端点连线,Z=20+0.8X,在 X=40 时只有 Z=52,已经进入障碍区。两个端点都在区外,无法证明中途可通行。
先沿 Z 到 C(0,100),再沿 X 到 B,在这个点模型中可以绕开障碍。但必须先确认原位退刀通道畅通、目标高度在行程内,并检查刀具、刀柄与机头的完整扫掠空间。图中的 Z100 是说明顺序的几何值,不是推荐的机床退刀位置。
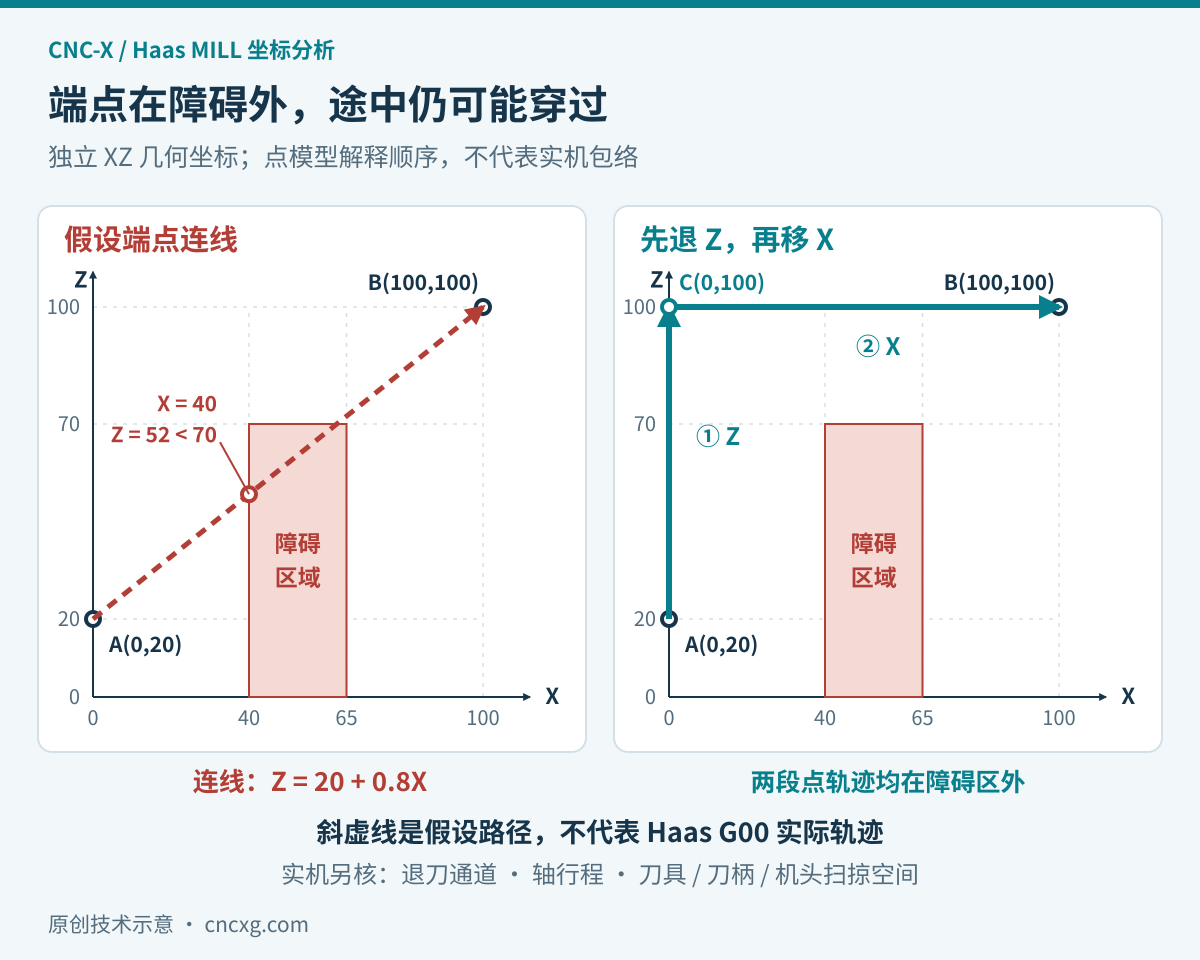
Haas G00 说明指出,快速运动通常不是单一直线,各轴也不一定同时到位。因此实际复核还要看控制器的快速运动规则,不能只在两个端点之间画根线。
后处理修改,要连着下一段一起验
把 G28 改成 G53,至少要同时核对目标的坐标依据、参加运动的轴、进入与离开时的模态,以及换刀前后的避让空间。先输出同一刀路的修改前后 NC,对比首刀、换刀、程序尾和重新进入加工的第一段,再按本机流程验证运动。
验收记录可以按四项写:起点在哪里、中间点在哪里、最终目标在哪里、下一段按什么状态解释。若只改变工件偏置,绝对方式的 G28 中间点可能随之改变,而 G53 的机床坐标目标仍由本段坐标指定;这正适合拿来检查后处理是否混用了两套坐标。
完整事件顺序可接着看《Mastercam 换刀段怎么排》;追查 PST 输出位置,可参考《改后处理,先看 NC 怎么变》。把回零前后几段 NC、当前坐标状态和机床型号一起拿出来,问题通常比单独问“G28 还是 G53 更安全”更容易定位。