Technical Article
三菱 M80 铣直角为什么发圆:G09、G61 与 G64 的段末检查
以三菱 M80 加工中心和原厂 U 版手册为依据,用两张原创图说明 G09 应写在哪一段、G61 的持续范围、G64 的恢复边界,以及短线段顿刀和高精度模式的排查顺序。
程序明明走两条互相垂直的直线,拐角却有过渡;把精确停止打开后,另一条由大量短线段组成的刀路又开始一顿一顿。遇到这两种现象,先查在哪一个程序段末要求减速检查,以及这个要求持续到哪里。在本文限定的三菱 M80 加工中心语义下,G09 只管所在的切削段,G61 持续作用于后续切削段,G64 恢复普通连续切削模式。
适用范围:三菱 M80 TypeA/TypeB 的加工中心程序格式,依据原厂《M800/M80/E80/C80 Series Programming Manual (Machining Center System)》IB-1501277/1501278-U,2025 年 1 月版。这里不套用到车床格式、M2/M0 格式、M80V,或其他品牌同名 G 码;具体减速检查方式要与机床厂配置对应。
先分清刀心轨迹与工件内角
G09、G61 控制程序段衔接时的检查,不能改变刀具半径。用立铣刀加工封闭内直角时,刀具几何本身会留下内圆角;这与控制系统连续过渡产生的轨迹偏离是两件事。先确认 CAM 输出的是所需的刀心轨迹,再判断段间过渡是否影响了要求保留的拐角。
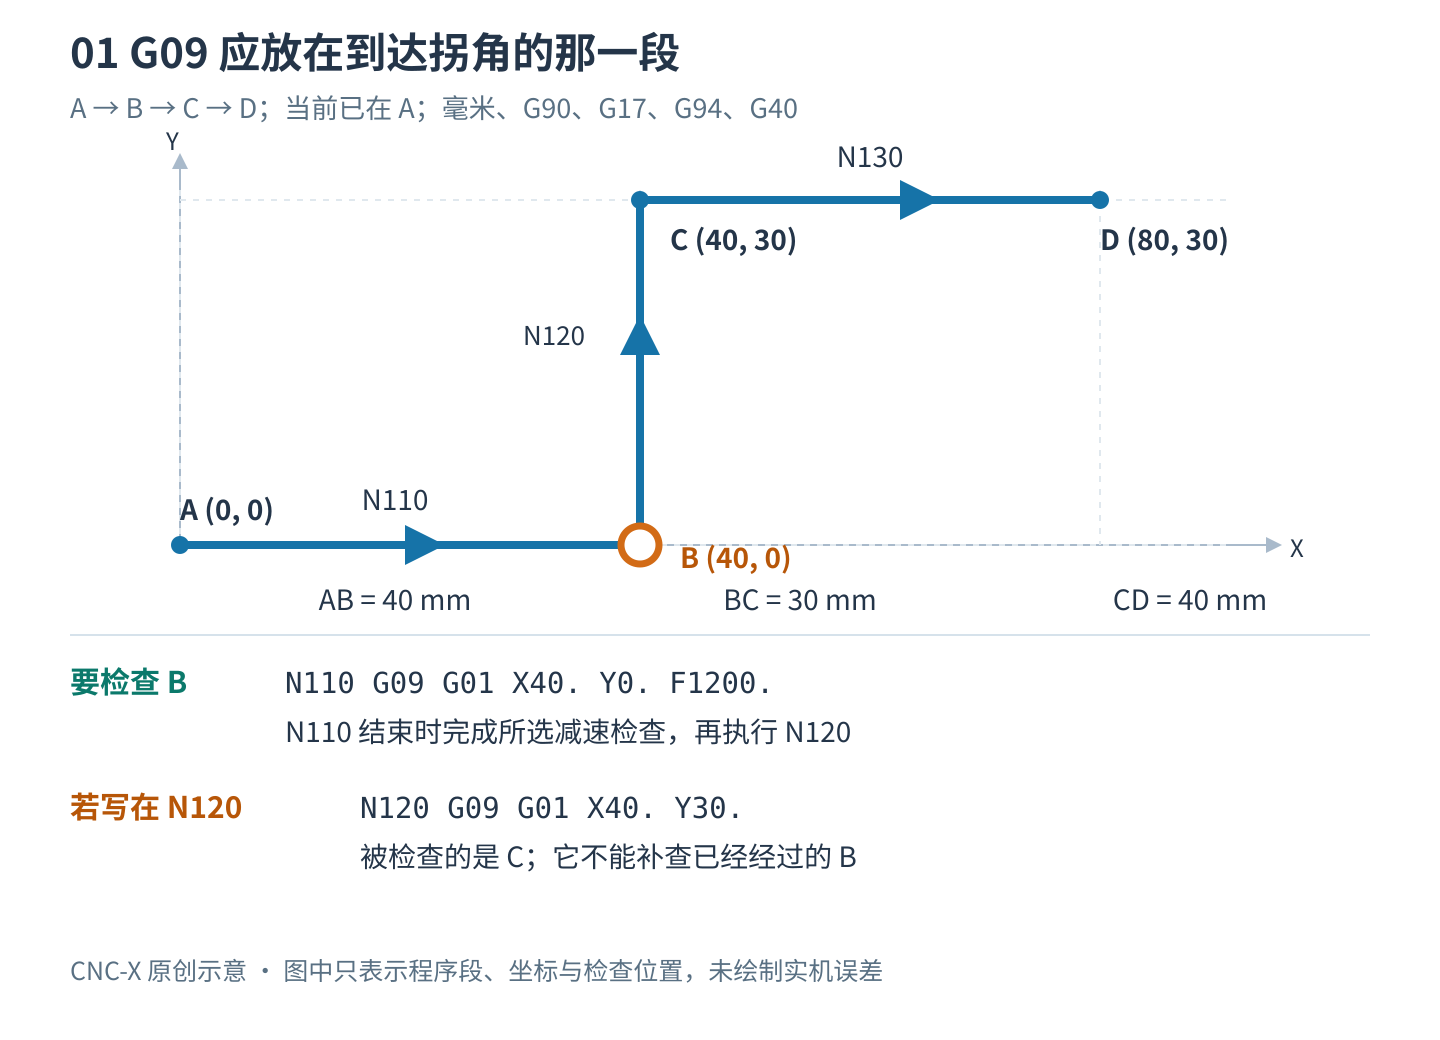
下面只分析一条平面路径:A(0,0) → B(40,0) → C(40,30) → D(80,30)。条件为毫米、G17、G90、G94、G40,刀具已到 A 点,刀长、工件原点和加工高度已建立,未启用高精度、样条或其他叠加控制。D 点之后假定还有正常切削运动,没有程序结束、进给保持等另外的停机条件。以下片段只用来核对段末语义。
只想检查 B 点,G09 要写在到达 B 的那一段
N100 G64
N110 G09 G01 X40. Y0. F1200.
N120 G01 X40. Y30.
N130 G01 X80. Y30.
N110 从 A 走到 B,G09 要求在这一段结束时做检查,再开始 N120。若把 G09 写到 N120,它管的是 B 到 C 这一段的末端,也就是 C 点,无法补查已经经过的 B。G09 是非模态指令,只对所在的 G01、G02 或 G03 切削段生效;下一段没有 G09 时,这个单段要求自然结束,不需要专门再写 G64 来“取消 G09”。
一段轮廓都需要检查,再考虑 G61 的范围
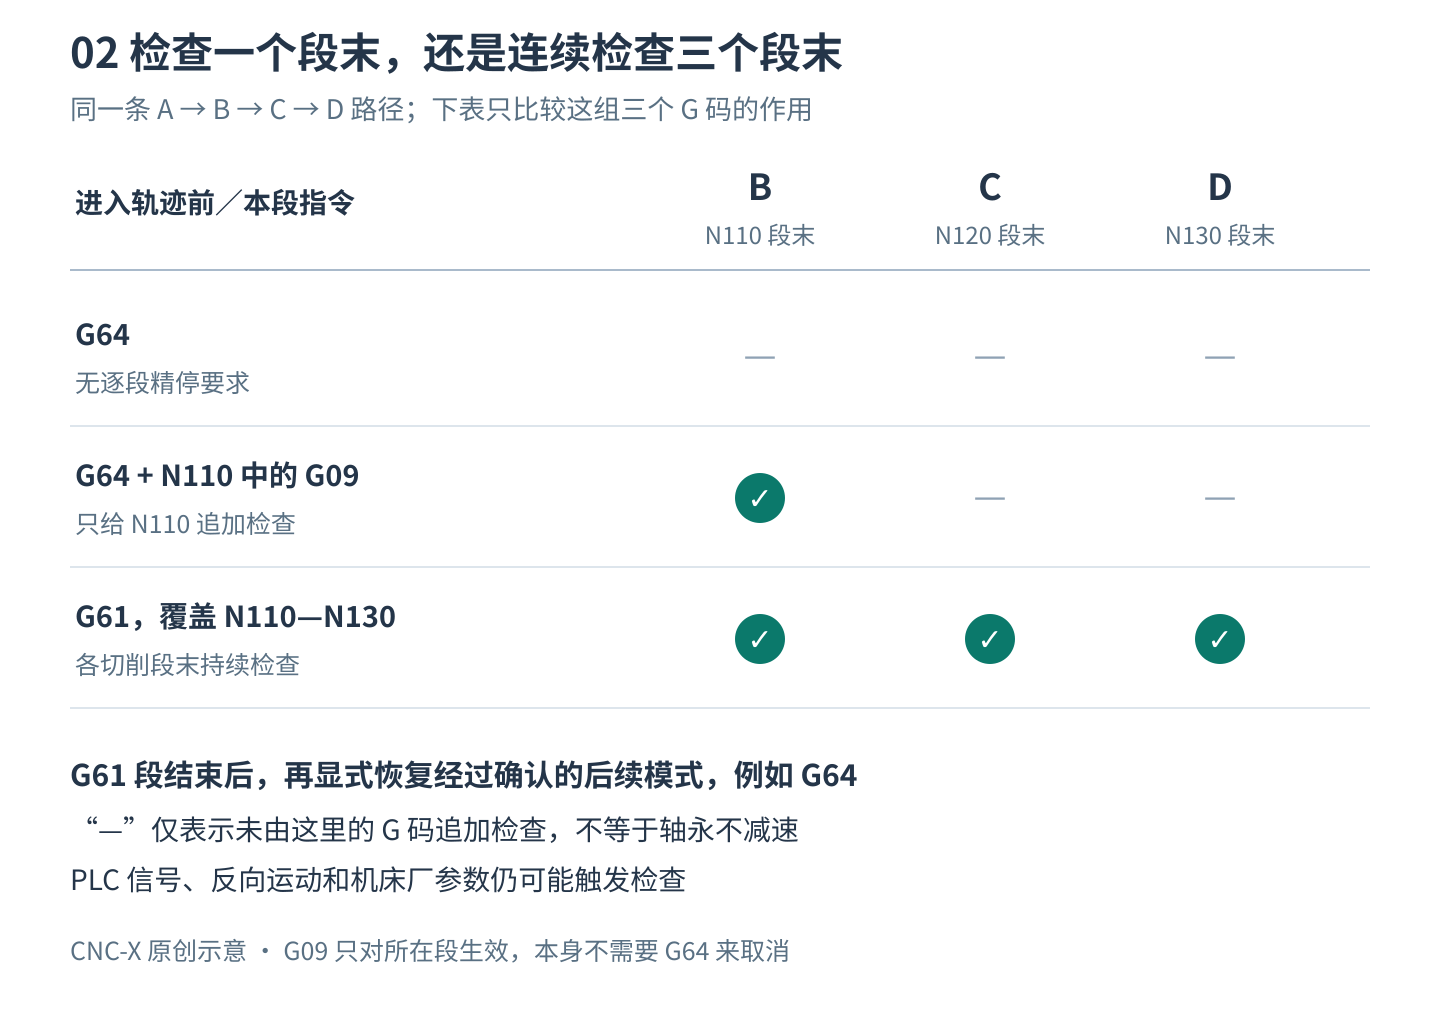
N100 G61
N110 G01 X40. Y0. F1200.
N120 G01 X40. Y30.
N130 G01 X80. Y30.
N140 G64
这组片段把检查范围覆盖到 N110、N120、N130,因而 B、C、D 三个段末都受 G61 作用。N140 的 G64 放在这段轮廓结束之后。相反,如果后处理在某道工序打开 G61,却没有在离开该工序时恢复经过确认的后续模式,后面的曲面短线段也可能继续逐段检查。
G64 的含义是连续衔接切削段,不要求每段都减速停止;它不承诺所有拐角恒速,也不保证绝不发生检查。机床的 PLC 检查信号、反向运动规则以及相关参数仍可能起作用。排查时要看进入轮廓前的有效状态,不能只盯着出现顿刀的那几行。
短线段顿刀时,先算段长,再追查模态
上述路径长度为 40+30+40=110 mm。F1200 在 G94 下是 1200 mm/min,即 20 mm/s。只按恒定进给计算,110÷20=5.5 s;这是按编程折线路径与设定进给计算的理想时间基准,未计加减速、检查、倍率及实际过渡路径,不是机床实际加工时间。同样的进给下,一段 0.1 mm 短线段对应的匀速时间只有 0.1÷20=0.005 s,也就是 5 ms。
如果这样的短线段被 G61 连续覆盖,段末检查会反复参与衔接。此时应先核对是否需要在这些分段点保留停顿边界,再分析机床动态与刀路离散方式。不能看到表面有纹就全程加 G61,也不能为了消除顿刀就把所有检查都删掉。
先查几何:拐角由两条直线相交,还是 CAM 已输出圆弧、倒角或圆滑过渡?若 NC 几何已经变了,精停不能还原原来的轮廓。
再追状态:从本工序入口向前查 G61、G64 和本段 G09,连同调用的子程序一起看;记录每次建立和结束的位置。
限定修改:只有个别目标拐角需要检查时,评估单段 G09;确实要连续覆盖一段轮廓时,再明确 G61 的入口与出口。先比较输出差异,避免全文件替换。
分开验证:静态检查能确认坐标、模态和程序段范围;经机床厂流程安排的运行与加工检查,才能确认实际段间行为、表面和尺寸。把修改前后相同部位的结果对应起来,别把单段运行中的停顿当成连续运行表现。
修改后处理时可按先比较修改前后的 NC 的方法,把测试重点落在工序入口、目标拐角、退出位置和下一道工序的第一段,而不只检查有没有多出一个 G 码。
G61.1 和 G05.1 已经出现时,要再查一层
G61.1 是高精度控制,不能按名字把它理解为 G61 的加强版。原厂组合表区分了不同状态:在单独的 G61.1/G08 P1 高精度模式下,G64 会退出该高精度模式;在 G05.1 Q1 高速高精度 I 模式下,G64 仍保留高速高精度 I。后者中再写 G61,会形成高速高精度 I 与精停的组合。因此,不能把 G64 当成“所有平滑与高精度功能全部关闭”的通用指令。
同样,精确停止也不是数学意义上的零误差,更不是固定停留若干毫秒。原厂将实际减速检查分为指令减速、平滑和到位等方式,由机床厂参数决定。应先核对本机说明与当前配置,不把改变伺服到位窗当成这类程序问题的第一步。
交给后处理人员的有效资料,应包括控制器完整型号、机床厂说明对应页、工序前后连续的 NC、当前高精度模式,以及“要保留哪个拐角、哪些分段要连续”的目标。这也正是同系统后处理仍需核对机床适配的一个具体例子。
原厂依据
资料核对日期:2026 年 10 月 2 日。下列页码为手册印刷页码。
三菱电机加工中心编程手册 U 版:第 7.11 节,188—191 页(G09);第 7.12 节,192 页(G61);第 7.13.1 节,193—198 页(减速检查);第 7.17 节,228 页(G64);第 17.2.1 节,739 页(高精度相关指令组合)。
三菱电机官方 CNC 手册目录:确认系列、加工中心格式和 IB-1501277(ENG) U 版;机床厂手册仍需与本机配置对应。