
Technical Article
西门子 RNDM=5 只写一次,为什么两个拐角都成了 R5?
西门子828D的RNDM连续倒圆与RND单角倒圆有什么区别?用五点折线和两处R5切点计算,说明RNDM=0应写在哪一运动段、中间直线为何剩20毫米,以及短线段缩小圆角的检查方法。
程序只在第一处写了一次 RNDM=5,后面没再写,第二个直角却也被接成了 R5。先别去改 CAM 的几何:在西门子原生语言里,RNDM 是连续倒圆。它会保留到明确取消;只想处理一个拐角,用的是 RND。
下面限定 SINUMERIK 828D、CNC 软件 4.8 SP1,依据《Fundamentals》05/2017 版。算例使用 G17 平面、G90、公制基本系统、G94 和 G40,Z 不变,无坐标变换,也没有遗留的专用圆角进给 FRC/FRCM。这里画的是无刀具半径补偿的编程轨迹,不把它当成零件加工后的实际圆角尺寸。
先看这四段到底圆了哪里
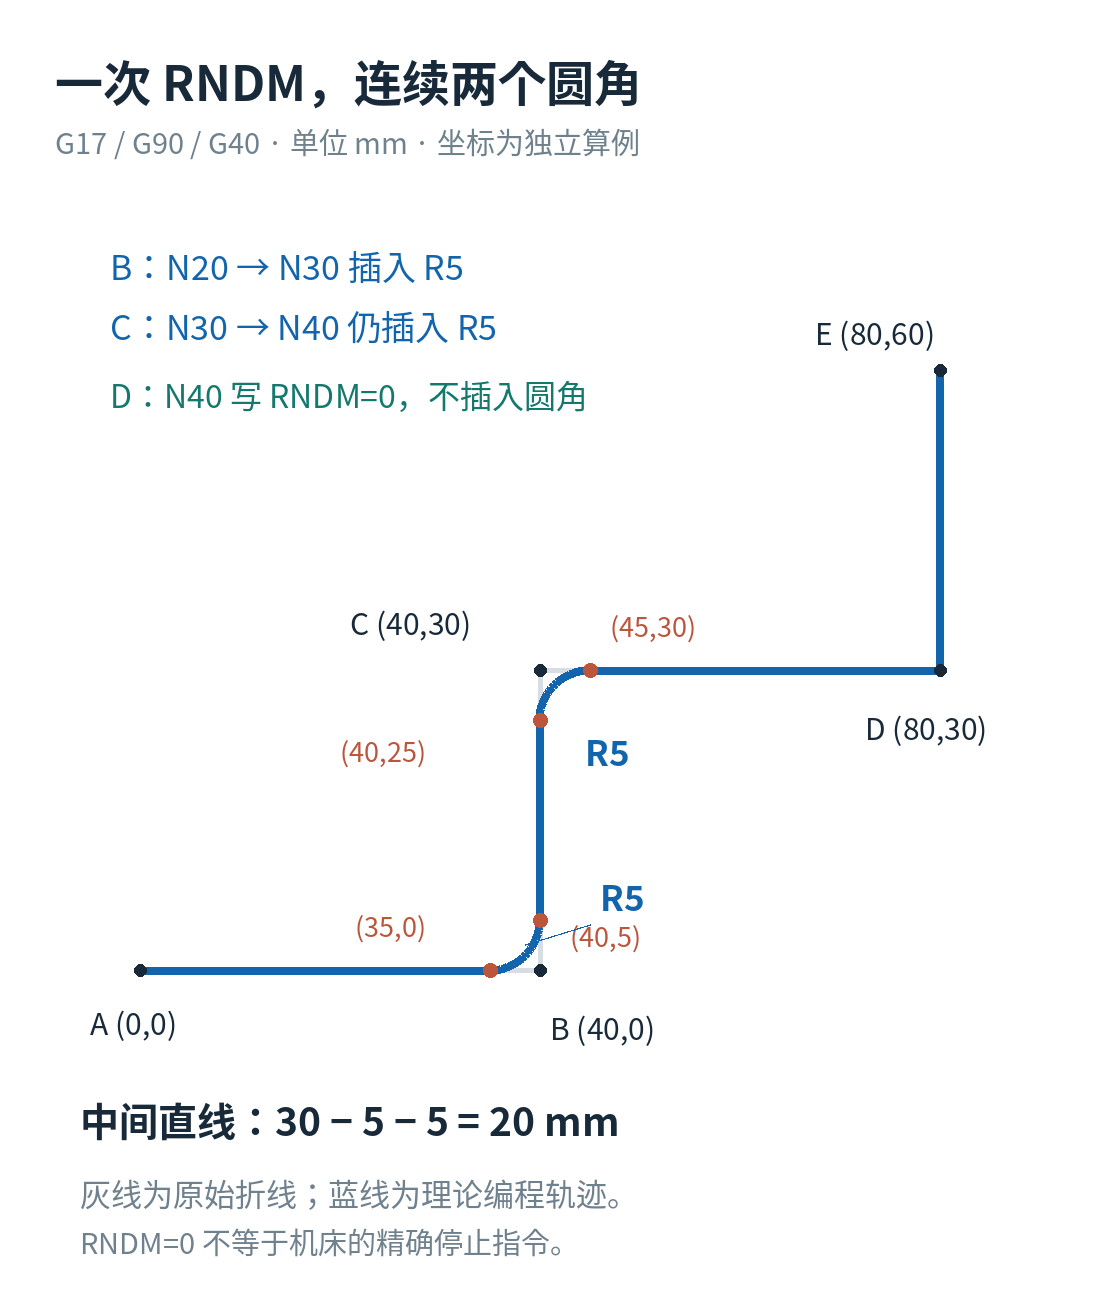
入口已经位于 A=(0,0)。折线依次经过 B=(40,0)、C=(40,30)、D=(80,30),最后到 E=(80,60)。以下只列 XY 轮廓片段,装刀、主轴、Z 高度和进退刀不在这段里。
N10 G17 G90 G71 G94 G40
N15 RNDM=0
N20 G1 X40 Y0 RNDM=5 F200
N30 X40 Y30
N40 X80 Y30 RNDM=0
N50 X80 Y60
N15 先清掉入口可能带来的连续倒圆状态。N20 的 RNDM=5 让 N20 与 N30 在 B 处接一段 R5;N30 没有重新赋值,N30 与 N40 在 C 处仍接 R5。到 N40 写了 RNDM=0,取消的是 D 处、也就是 N40 与 N50 的连接。它不会回头删掉 C 处已经指定的圆角。
本例的 F200 只用于比较代码,不是加工参数推荐。公制基本系统下它表示每分钟200毫米;G71 本身只切换几何尺寸单位,不会把进给单位一起切过去,所以入口条件不能只写“有 G71”。
只想圆第一个角,用 RND 更直接
保留前面的入口清零,把 N20 改为 RND=5,并删掉后面已经不需要的取消指令:
N10 G17 G90 G71 G94 G40
N15 RNDM=0
N20 G1 X40 Y0 RND=5 F200
N30 X40 Y30
N40 X80 Y30
N50 X80 Y60
这样 B 处插入 R5,C 和 D 不插入编程圆角。关键是入口的 RNDM 已经清零,不能在一个连续倒圆状态未知的程序中,只把局部文字由 RNDM 改成 RND,就认定其他拐角一定恢复了。
如果工艺确实需要连续两个 R5,就保留第一份代码。在第一个不希望倒圆的角点所对应的“到角点”运动段中写 RNDM=0,而不是等刀路已经转过那个角以后再补一行。
这两个 R5 可以用四个切点验算
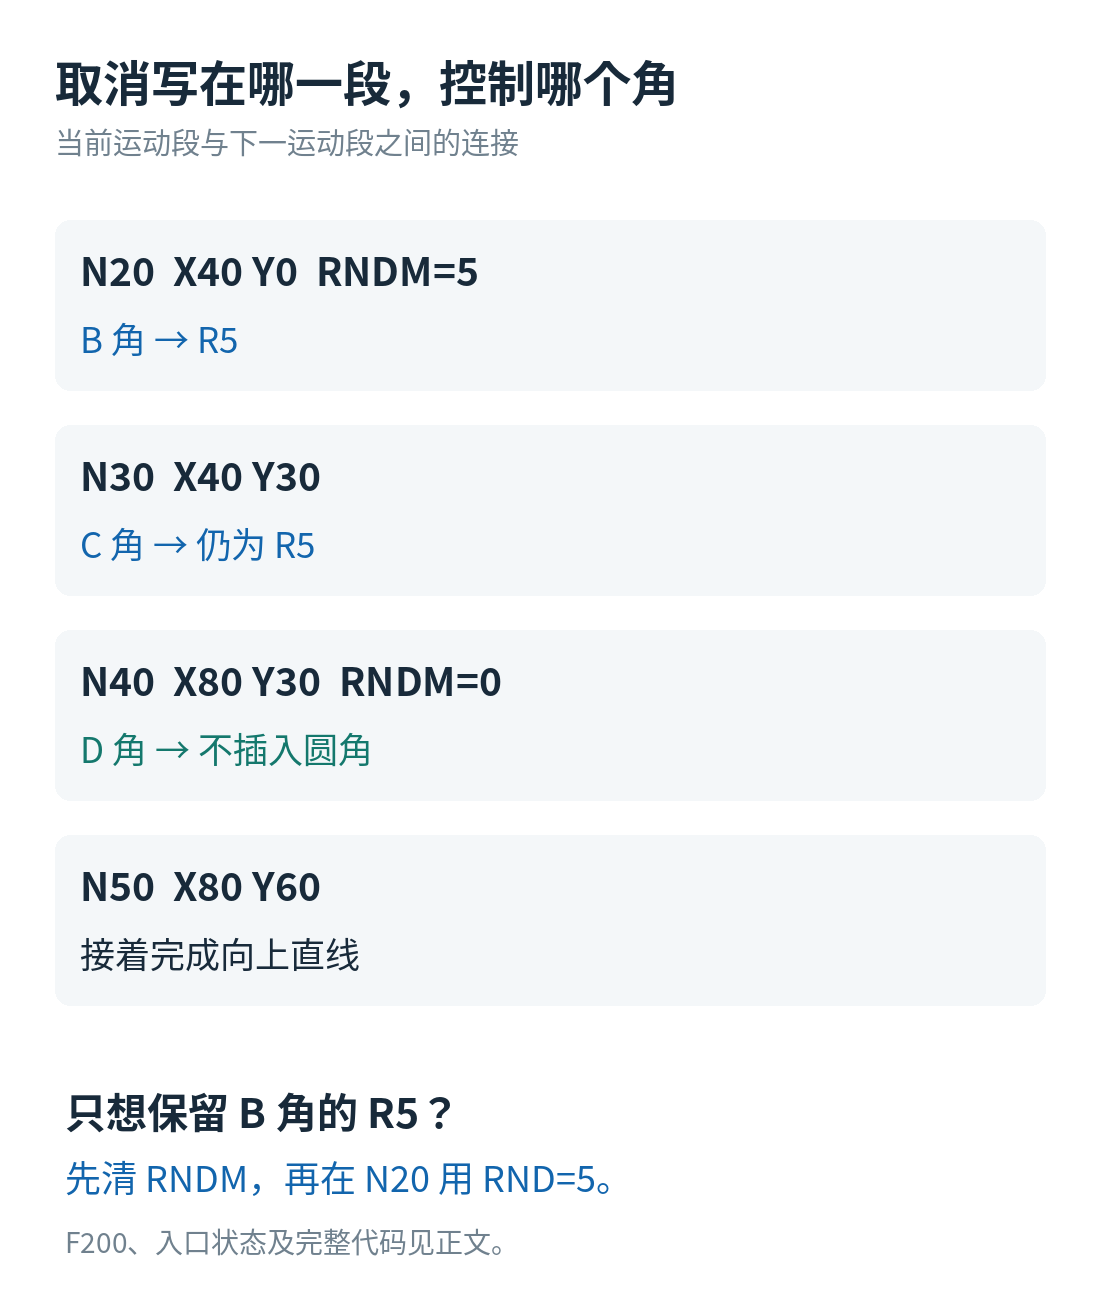
两处都是90°转角,半径5毫米的相切圆弧,在两条边上各占5毫米。因此 B 处切点是 (35,0) 和 (40,5),圆心为 (35,5);C 处切点是 (40,25) 和 (45,30),圆心为 (45,25)。第一处逆时针,第二处顺时针。
B 到 C 原长30毫米,两端各用掉5毫米,剩下的直线段是 30−5−5=20毫米。看图形时,若中间直线并不是从 Y5 到 Y25,就顺着入口模式、实际输出代码和圆角半径往回查,不要只核对最终的 X80 Y60。
把同一条中间直线缩短到8毫米,两个完整 R5 就挤不下了:5+5 已经超过8。L=10毫米是这组理想几何中间直线恰好消失的边界;L<10 不能同时保留两处原尺寸 R5。这个结论只针对这里的两个90°转角,不是所有转角的统一长度公式。
原厂说明圆角过大时系统可能缩小半径,并可能产生无运动程序段而停下;是否给出相关报警还取决于配置。不能把“程序没报警”当成“实际生成的圆角仍然是 R5”。本例用足够长的线段,把这类自动调整从比较中排除。
后处理验收别只搜有没有 RNDM
对照输出时,先标出哪个角要圆、哪个角不要圆,再检查开启与取消落在哪个运动段。随后核四个切点和中间20毫米直线。若 CAM 已经把圆角输出成明确的 G2/G3,就要确认后处理有没有又插入一层 RNDM;不能只因两种写法最后到达同一终点就当作同一条轨迹。
RNDM=0 取消的是编程轮廓中的自动倒圆,不是“保证机床在该角点执行精确停止”的命令。连续路径方式、动态响应和精确停止是另一层问题。带 G41/G42 时,刀心与编程轮廓还要分别核对,可结合G450/G451 外角刀心轨迹理解两者区别;那篇针对 SINUMERIK ONE,不能把其版本条件直接套回本例。
需要排查现有程序时,保留出问题角点前后的完整 NC 段、系统软件版本、入口位置和刀补状态,比只截一行 RNDM=5 更容易定位。准备后处理修改资料可看后处理修改前需要哪些资料。
原厂依据
Siemens《SINUMERIK 840D sl / 828D Fundamentals》,05/2017,A5E40869423,适用 CNC 4.8 SP1:第110页说明单位与进给的关系,第252—257页说明 RND、RNDM、取消及圆角过大的处理。查看西门子官方手册。本文坐标、计算与两张图为独立设计。