
Technical Article
FANUC G71 首段加 W0:X 可以回头,Z 也可以吗?
FANUC 0i-TF普通两段式G71中,P指定的轮廓首段写X或X加W0,会选择不同循环类型。用X60/Z2的首段对比及六点轮廓,算清W0与Z0、X向凹形与Z向回头,并核对选件和刀具可达性。
FANUC车床的G71,首段仅写N100 G00 X40.仍选择Type I,而带凹形的成形轮廓不满足Type I条件;加上W0后,选择的类型变成Type II。明明Z没有移动,为什么循环类型变了?原因在于P所指的轮廓首段,除了定义第一段运动,也承担类型选择。零位移地址仍然有意义。
本文限定FANUC 0i-TF、G代码体系A、G18 ZX平面、公制、X直径编程及普通两段式G71,依据B-64604EN-1/01。算例不使用刀尖半径补偿、坐标变换或机床厂自定义循环。Type II需具备“multiple repetitive canned cycle II”选件,先核对本机配置。以下只有首段对照和轮廓点位,未给切深、余量、刀具、转速等完整加工条件,不能直接作为上机程序。
W0要看它写在哪一段
假设G71的P指定100,轮廓就从N100开始。在这个首段中,只给X或U、不给Z或W,选择Type I;同时给X/U和Z/W,选择Type II。若首段不需要沿Z移动,手册要求以W0表达零增量。这里的W0写在N100轮廓段里,不是G71调用段中的Z向精车余量。
首段还要显式写出G00或G01,并且X必须有实际移动。不要把“写了一个X地址”当成满足所有首段条件。例如原来就在X40,又写X40 W0,不能用本例的解释认为这就是有效切入。
从X60、Z2出发,两种写法到达同一点
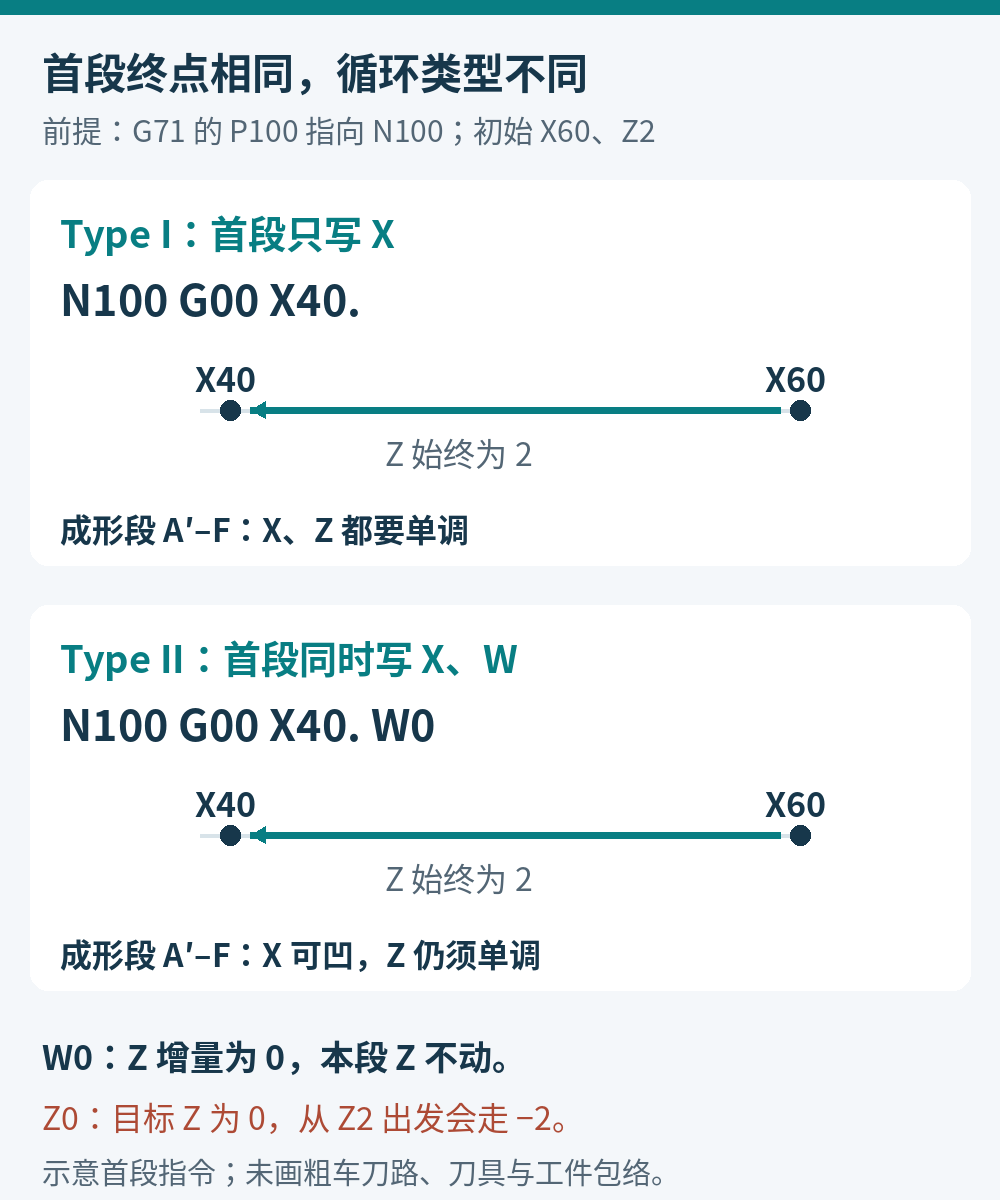
设循环起点为X60、Z2,P100指向N100。下面两行是分别比较的首段,不能接在一起执行:
选择Type I的首段:
N100 G00 X40.选择Type II且Z不动的首段:
N100 G00 X40. W0第一种没有Z向地址,Z保持2;第二种的W0表示Z增量为0,因此仍是2。两者首段终点都是X40、Z2。因为X按直径编程,实际径向位置从30变到20,径向移动10毫米。Type II并没有因为多了W0,就多走一段Z轴距离。
若把W0换成Z0,结果就不同:Z0是目标坐标0,从Z2出发,轴向位移为0−2=−2毫米。这会改变首段运动与后续轮廓起点,不能为凑齐两个轴地址而随手替换。图1只表达首段指令关系,X60、Z2不是适用于任意毛坯的安全位置。
凹形看X变化,回头另看Z变化
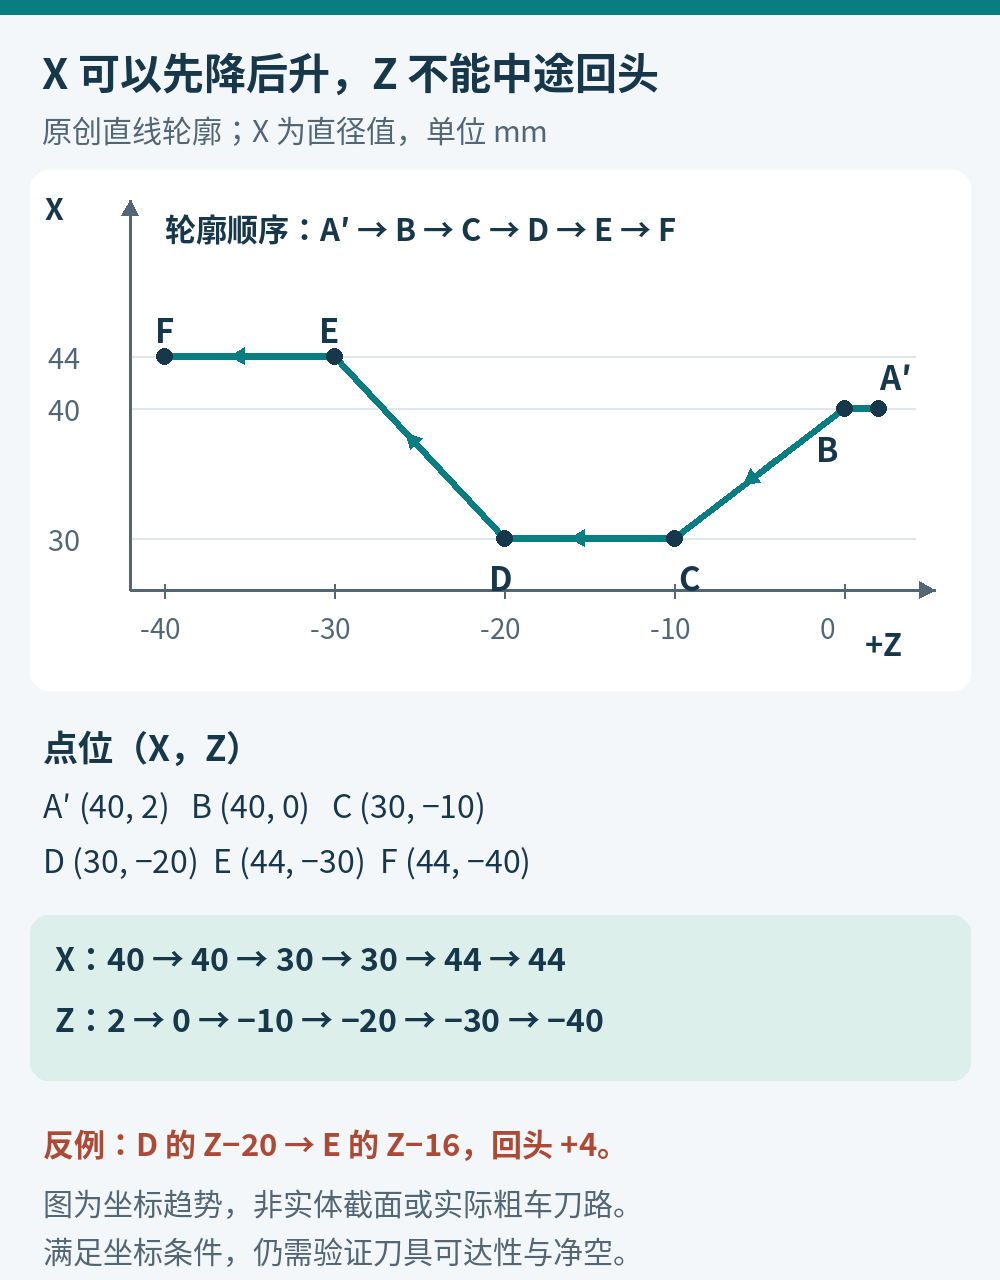
首段切入后的成形轮廓取六点,坐标均按(X,Z)列出:A′(40,2)、B(40,0)、C(30,−10)、D(30,−20)、E(44,−30)、F(44,−40)。相邻点全部以直线相连,A′就是刚才N100的终点。
沿A′到F逐点看X:40、40、30、30、44、44。先从40降到30,之后又升到44,形成X向凹形。它不满足Type I对首段切入之后的成形段要求X、Z各自单调的条件;这里不要把循环起点到A′的X切入,也混进成形段同方向检查。
再看Z:2、0、−10、−20、−30、−40,五段变化分别是−2、−10、−10、−10、−10,一直向负Z推进。就本文这两项坐标条件而言,这组带X凹形的轮廓可以纳入Type II的讨论。此结论只说明类型与形状相容,未证明刀片、刀杆和毛坯之间都有净空。
复核时可以把段号、X终值、Z终值和相邻Z差值抄成四列,先把相对坐标换算成同一坐标系中的终值。本例只需看五个Z差值,就能明确哪个方向一直保留。正负号检查也比肉眼看缩小的图形可靠:一段很短的回头可能在屏幕上看不清,却会在差值列里直接变号。
把一个Z改成−16,W0就帮不上忙
保留其余点,只把E改成(44,−16)。D到E的Z变化为−16−(−20)=+4毫米,随后E到F又变成−40−(−16)=−24毫米。这段轮廓先向负Z、再向正Z、再向负Z,已经回头。虽然X仍是同样的凹形,Type II的Z单调条件也没有因此放宽。
本例都是直线,所以可以逐段比较端点差值。若真实轮廓含圆弧,还要检查圆弧中间的Z极值;仅看一串端点越来越负,不能排除弧线内部先回头再返回。遇到单调性提示,应回查实际轨迹,别把放宽检查参数当作修复轮廓的方法。
后处理别把W0当成可删的零值
若后处理为了压缩程序,统一删除所有零增量轴字,就可能把原本用于Type II的首段改成Type I。验收时应保存一组有X凹形的基准轮廓,分别核对P指向的实际段号、首段地址、G00/G01,以及整个成形段的坐标趋势;不能只比较两份NC的首段终点是否相同。
接着检查刀具是否能进入凹形、两侧切削方向是否合适、刀杆与邻近台阶是否干涉,以及循环生成的进退刀和毛坯包络。窄槽可能需要另行安排工序;添加W0不能代替工艺判断。程序调整后的验证可参照NC程序修改后的最低安全检查清单。
实际排查也应区分“轮廓数据错了”与“刀具不适合这道轮廓”。前者要回到图纸尺寸和加工方向,确认点序是否录反、轮廓是否重复经过同一截面;后者应核对刀片形状、可切削侧和装夹空间。没有毛坯与刀具模型时,可以完成坐标审核,但不能把这一步的通过写成“已经验证可以加工”。
若问题是两段式G71的切深与精车余量,可另看三菱M80 G71两处U的换算。该文限定三菱系统,不用它替代本篇FANUC轮廓首段的规则核对。
资料依据
FANUC《Series 0i-MODEL F For Lathe System OPERATOR’S MANUAL》B-64604EN-1/01,§4.2、§4.2.1,印刷页51–58,核心规则见54–57页(PDF物理页68–71)。链接为设备商托管的原厂手册副本,核对日期2026年10月19日。点位、计算和示意图均为本文独立设计,未复制手册图形。