
Technical Article
西门子 FZ 没改,换刀后进给为什么从400变600?
西门子828D的G95 FZ按活动刀补中的齿数计算每转进给。用4齿换6齿、2000转的算例,说明FZ模态保持、齿数更新时机,以及F与FZ切换为何必须重新给值。
程序里的 FZ=0.05 没改,主轴仍是2000转;换刀以后,计算进给却从400变成600毫米/分钟。先查新刀当前激活的刀补数据:如果齿数由4变成6,西门子828D会按新齿数重新计算每转进给。FZ保持的是编程的每齿进给值,不是固定的分钟进给。
这里按西门子828D《NC programming》07/2025版、CNC 5.25 SP1、第3.7.13节说明。算例限定公制、G95每齿进给,使用同一进给参考主轴,不使用FPR另选参考;实际主轴转速为2000 rpm、进给倍率100%。下文分钟进给是由这些条件算出的指令值,不是机床加减速过程中的实测速度。
控制器先乘齿数,再与主轴转速对应
FZ的单位是毫米/齿。控制器从活动刀补数据块读取齿数参数 $TC_DPNT,把它换成有效的每转进给:
每转进给 = FZ × 齿数
恒定转速下的分钟进给 = 每转进给 × 转速
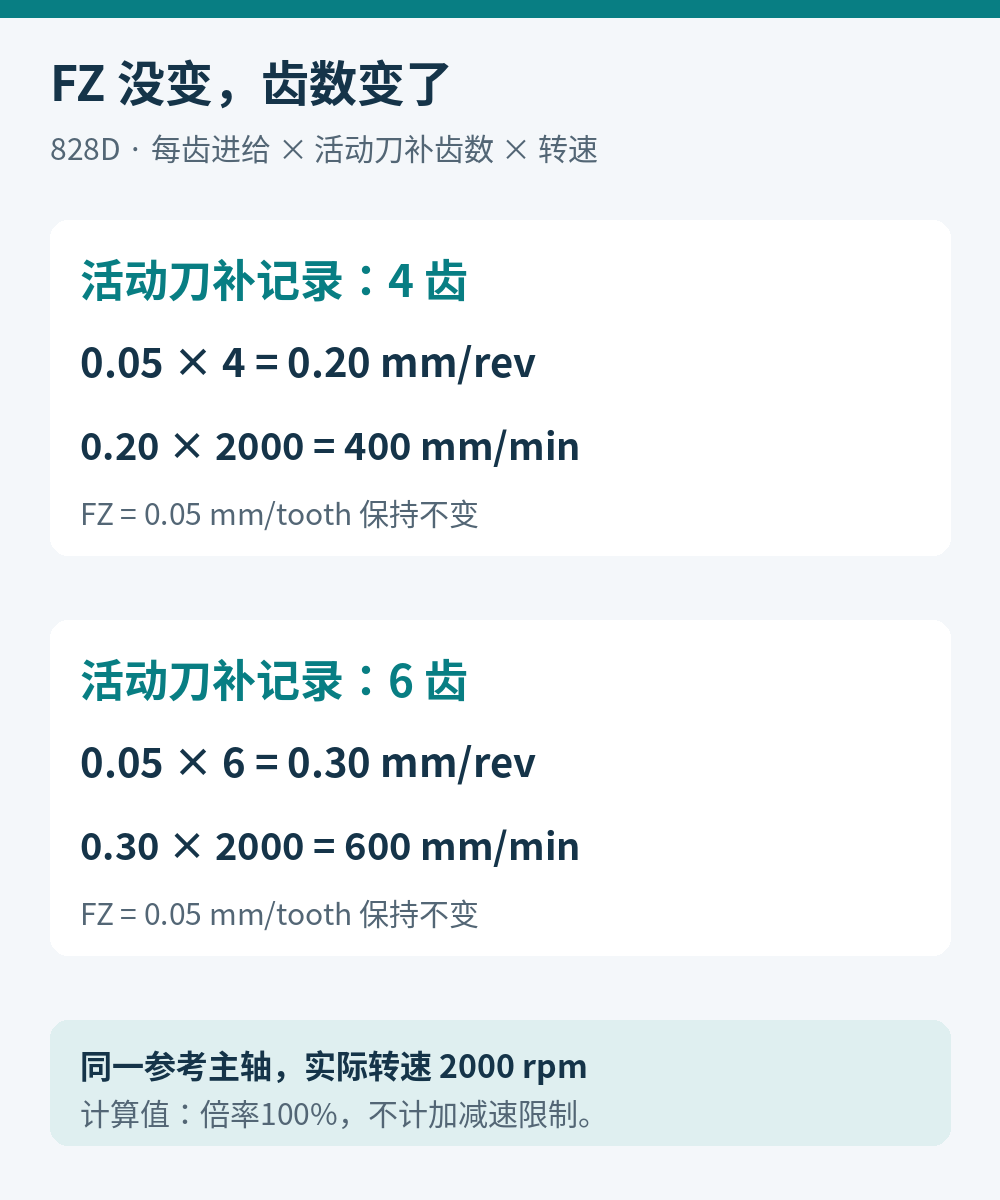
4齿刀:0.05 × 4 = 0.20 mm/rev;在2000 rpm下,0.20 × 2000 = 400 mm/min。换成齿数记录为6的新刀并激活对应刀补后:0.05 × 6 = 0.30 mm/rev,再得到600 mm/min。400变600,并不需要程序再写一个更大的FZ。
手册明确:刀具类型参数 $TC_DP1 不参与这个计算。控制器不会从“面铣刀”这个名称自动判断有几片有效刀片。参与计算的是当前刀补中的齿数记录,不能拿刀库里另一把同直径刀的数据代替。
刀具是4齿,记录却填6,会发生什么?
若实装刀具只有4个有效切削齿,当前刀补却记录6齿,上面的计算仍会给出600 mm/min。按实际4齿反算,600 ÷ (2000 × 4) = 0.075 mm/齿,比原本想要的0.05高50%。这是等间隔有效切削齿的名义每齿进给换算,不包含径向吃刀量、圆弧路径或刀片跳动对实际切屑厚度的影响。
因此,看到进给突然变快时,先对照“实装有效齿数”和“当前激活刀补的齿数”。单粒刀片的盘刀尤其不能直接填刀盘可安装的刀片总数。本文不建议为追回旧进给而先把FZ改小;那会把错误齿数留在刀具数据里,下一把刀又难以解释。
另一个容易漏掉的细节是更新时间。修改活动刀刃对应的 $TC_DPNT 后,手册规定在下一次选择刀补,或下一次更新活动刀补数据时应用。改完数据表不能据此断言当前运动段已经采用新值;应在机床规定的刀补激活流程完成后,再核对用于计算的刀具与齿数。
G95 F0.05 不能代替 G95 FZ=0.05
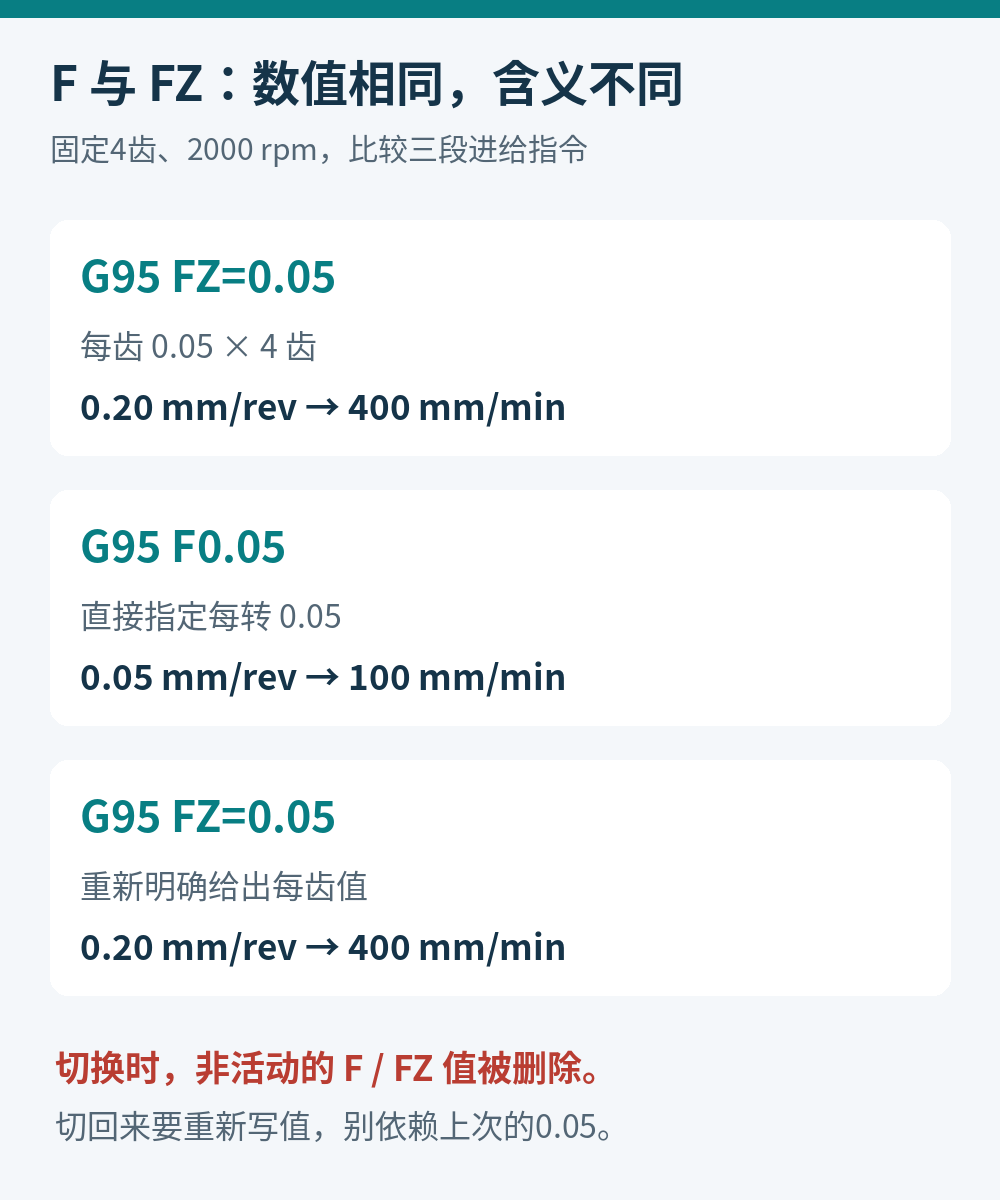
下面只列进给方式片段,不包含轴运动、装刀和启停主轴。比较时保持公制、4齿刀、同一参考主轴2000 rpm:
G95 FZ=0.05
G95 F0.05
G95 FZ=0.05
第一段是每齿0.05,换成每转0.20,计算分钟进给400。第二段的F直接指定每转0.05,因此只有100 mm/min。第三段重新指定每齿0.05,才回到400。两种写法的数字虽然都叫0.05,单位和参与计算的齿数不同。
手册还说明:在 G95 F… 与 G95 FZ… 之间切换时,非活动的那个进给值会被删除。因此后处理切回FZ时应明确重新输出数值;仅看前面曾出现过FZ=0.05,不能据此省略。FZ本身在换刀、选择或取消刀补时保持模态,但换刀与刀补切换会让有效每转进给重新计算。这两条规则并不矛盾:一种是改变刀具数据,另一种是切换F/FZ进给编程方式。
检查后处理时,比较一组有意义的输出
这类问题不用先翻整套后处理。先拿两把实际要用的刀做对照:当前刀补齿数分别是多少,哪一段激活了新刀补,FZ是否明确输出,前后有没有G95 F形式插入。把上述4齿、6齿和F/FZ三段算例作为输出检查基准,就能区分齿数变化与进给方式变化。
如果希望换成6齿刀后仍保持400 mm/min,在本例2000 rpm下,对应的每齿值应为400 ÷ (2000 × 6) ≈ 0.033333 mm/齿。这只是换算结果,能否采用还要根据该刀具、材料和切削条件确定;不能把“分钟进给相同”当作两把刀的切削状态相同。
双主轴程序还要另查进给参考,可看 西门子G95与SETMS的参考主轴。如果程序采用G94固定分钟进给,转速变化对每齿值的影响见 G94下转速减半、每齿进给翻倍的计算(Haas示例);其中Haas指令条件不替代本文828D规则。
依据:西门子官方《NC programming》07/2025,A5E48764001B AK,CNC 5.25 SP1,第3.7.13节、印刷页153–156:每齿进给公式、活动刀补齿数、更新时机、F/FZ切换及换刀示例。图文数值为独立计算示例,没有声称完成实机切削。