
Technical Article
Ø10球头刀浅切0.1毫米,10000转的切速为什么只有62.5?
以Ø10球头刀垂直平面浅切0.1毫米为例,从球面截面算出1.990毫米最大接触直径,区分62.5米/分外圈切速与刀尖中心零圆周速度,说明调转速前应检查的接触条件。
Ø10球头刀转到10000转/分,按直径算出314.2米/分,却不能据此认定浅切时刀刃也有这个切速。刀轴垂直平面、从平面毛坯浅切0.1毫米时,球头实际接触带的最大回转直径约为1.990毫米;按这个直径算,最外圈只有62.5米/分。更靠近刀尖轴线的位置还要低。
这篇解决的是“切速计算该填哪个直径”,不是根据一道刀纹判断故障。以下采用理想Ø10球头、半径R=5毫米、无倾角、轴向切深ap=0.1毫米,假定实际稳定转速n=10000转/分。工件原始表面是垂直刀轴的平面,刀尖进入该平面0.1毫米;不是任意曲面上显示的0.1毫米加工余量。
先在球面截面上找接触圆
名义Ø10位于球头的最大圆处。浅切只接触球头下端的一小段,尚未切到这个最大圆。在通过刀轴的截面上,球心到毛坯平面的距离为R−ap=4.9毫米。球半径、这个高度差和接触圆半径r构成直角三角形。
在本段0<ap≤R的浅切范围内,因此r=√[R²−(R−ap)²],最大接触直径Dcap=2r。代入本例:r=√(25−24.01)≈0.994987毫米,Dcap≈1.989975毫米。这里保留中间精度,最终写成1.990毫米。
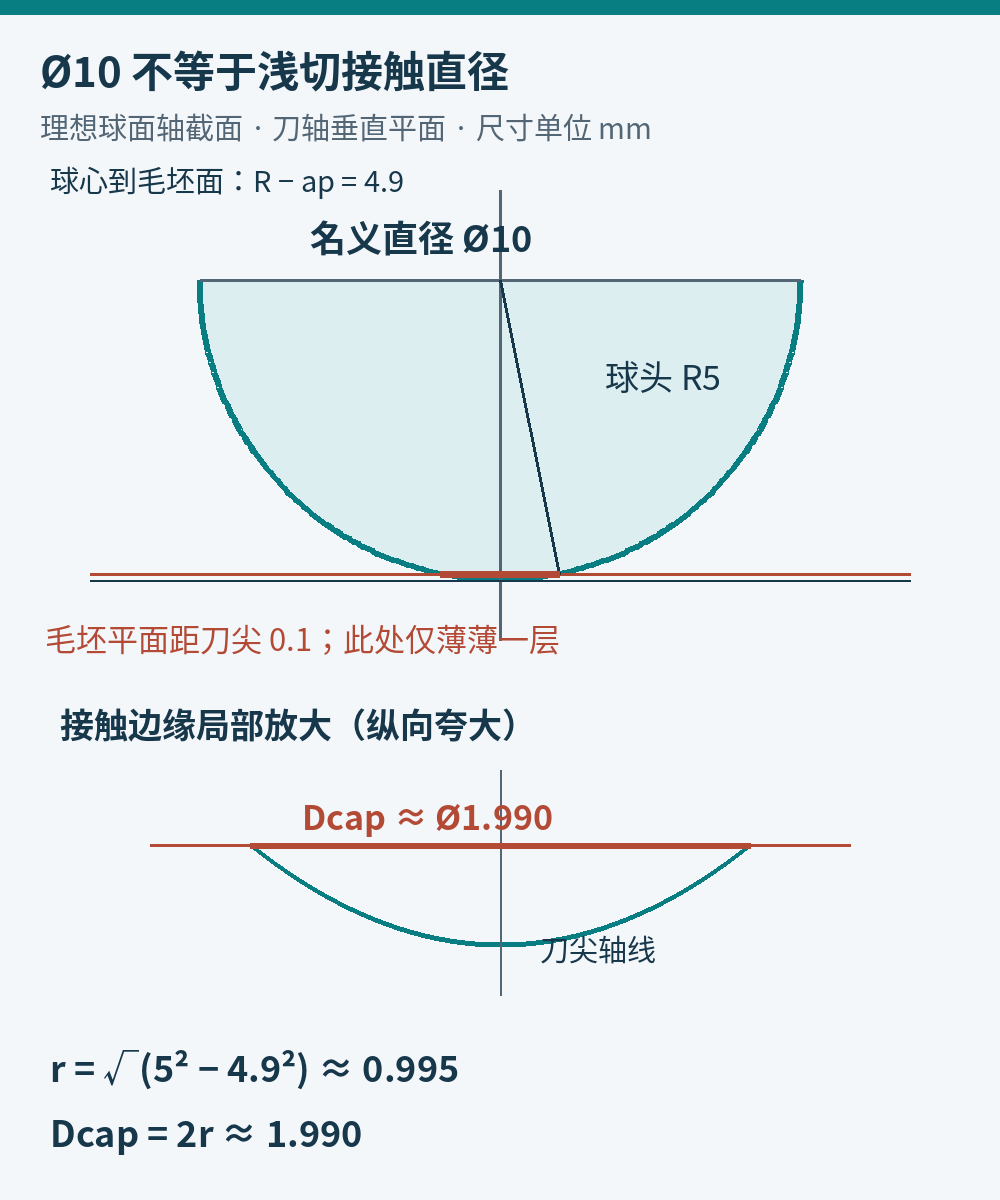
图1上部按尺寸比例画出半球和浅切层,下部局部放大只帮助辨认接触边缘,不用于量图取尺寸。公式使用的是最大接触回转圆,并不表示整个圆周同时切入材料。
同一转速,直径换了,切速就变了
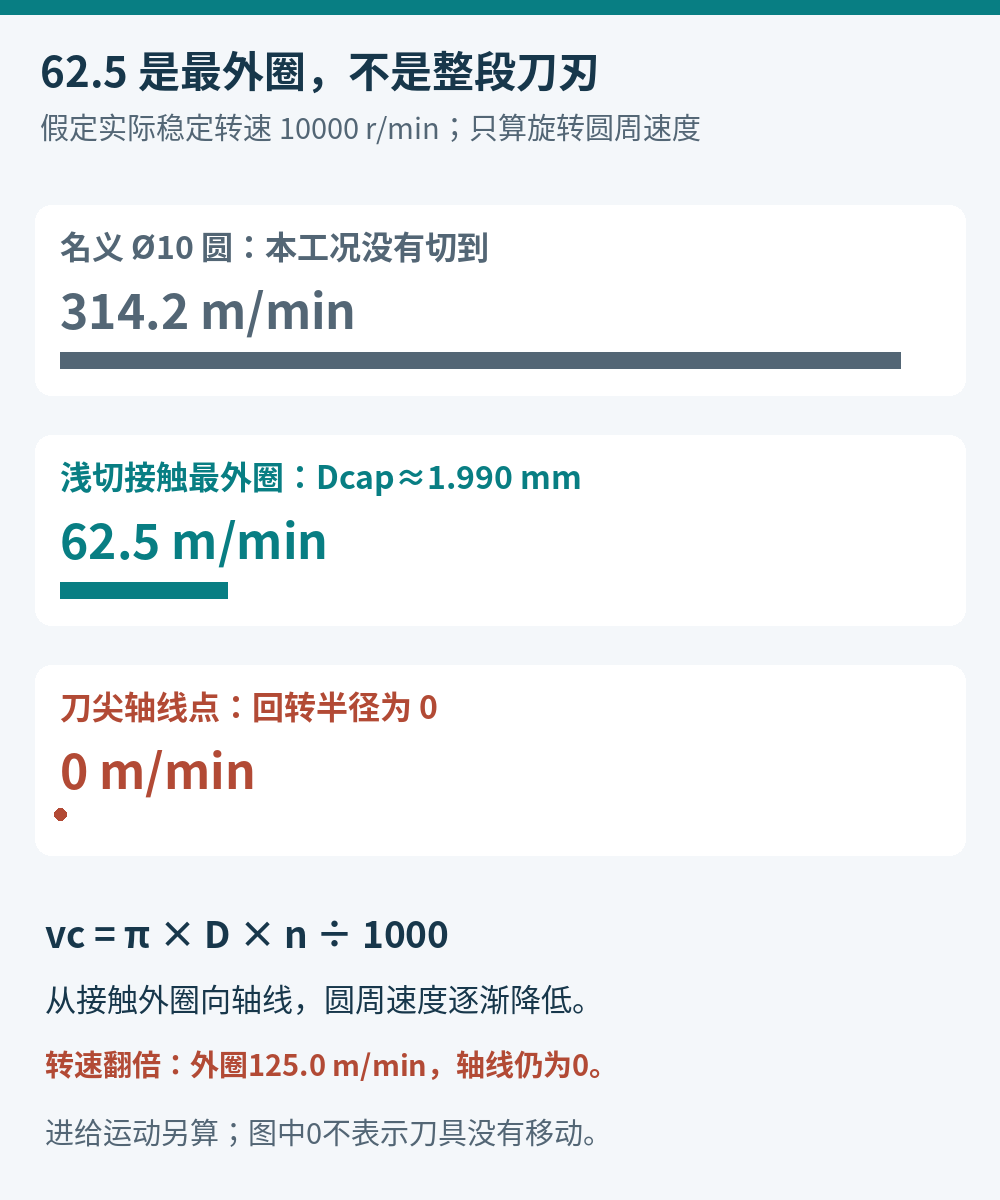
圆周切速vc=π×D×n÷1000。D用毫米,n用转/分,结果为米/分。把名义直径10代入,得到314.159;把Dcap=1.989975代入,得到62.5169。两种算式都没有算错,区别在于前者算的是未参与这次浅切的名义最大圆。
本例的62.5是接触带最外圈的圆周切速,不是整段球刃的平均切速,更不是刀尖中心的速度。从这个外圈朝旋转轴线走,回转半径不断缩小,旋转产生的圆周速度也随之降低;轴线点的理论值为0。
提高转速能改哪一项,不能改哪一项
如果只把转速由10000提高到20000转/分,几何接触位置不变,外圈切速会由约62.5变成125.0米/分;轴线点仍然为0。这里的0只指主轴旋转带来的圆周速度,刀具随进给轴运动时仍有平移速度。
所以,“按有效直径修正转速”与“让球头中心避开切削区”是两个问题。前者改变同一回转半径上的速度,后者改变参与切削的刃口位置。不能因为算出的外圈切速提高了,就把中心区域可能发生的挤压、摩擦问题判定为已经解决。
也不要直接把转速乘以10÷1.990≈5.03。本例若强行让接触外圈达到名义圆的314.2米/分,数学上约需50252转/分;这只是反算结果,不是给机床的推荐值。刀具、刀柄、主轴允许转速以及具体材料的切削数据必须先满足,且该反算仍不改变轴线零圆周速度。
在CAM里,先确认“0.1”到底量在哪里
看刀具定义是否确为球头R5,再在加工位置取刀轴截面,核对毛坯到刀尖的轴向切入量。若工件是斜面或曲面、刀轴有倾角,接触带会移动,不能继续套用本例的4.9毫米高度差。CAM中的曲面法向余量、相邻刀路步距和本例ap不是同一个量。
在同一张截面上同时画出刀具、加工前表面和加工后目标,能比单看转速框更快判断问题。需要让接触区远离中心时,应检查可用的刀轴方向或工件装夹方向,并验证刀具、刀柄及机床运动的净空;不支持倾斜刀轴的三轴机,不能仅改后处理就获得这个姿态。
确定接触区后,再按具体刀具厂商对材料和工况的切削数据确定目标切速,并核对实际转速。如果改了转速,还要重新核对每齿进给和有效齿数对应的进给速度,不能把转速修改当成完整的参数调整。
用这张计算单沟通,比只报“Ø10球刀”更清楚
把刀具直径与球半径、工件局部截面、刀轴方向、毛坯状态、轴向切入量和实际转速放在一起。本例计算单是“Ø10/R5、平面、刀轴垂直、ap=0.1、n=10000、Dcap≈1.990、外圈vc≈62.5”。若实际接触条件不同,先重画截面再重算,不把这个62.5迁移到另一条曲面刀路。
处理留量时,可继续看直径余量与单边余量的区别;安排开粗和精修的衔接,可看Mastercam 2025动态开粗后的侧壁精修。这两篇分别解决量的定义和工序衔接,不替代当前球头接触几何的计算。
公式依据
Sandvik Coromant:铣削公式与定义给出球头刀指定切深的最大切削直径公式;Sandvik Coromant:仿形铣说明球头接触位置与中心切速问题。本文用独立球面截面推导和算例解释这两项关系,配图为原创几何示意,没有把计算值写成实机加工结果。