
Technical Article
Haas G150 写 Q3,第一层为什么只铣深1毫米?
按 Haas G150 官方规则,用 R2、Q3、Z-8 推导各层深度,说明首层入料量、末层余量,以及 R 平面和侧壁精修量 K 的区别。
Haas 铣床用 G150 铣一个深8毫米的型腔,写了 R2、Q3,第一层却只到顶面以下1毫米。先别把 Q 改大:这个循环的 Q 从 R 平面开始累计。R 在顶面上方2毫米,第一次向下3毫米,到的就是 Z-1。
下面按 G21 毫米制、G90 绝对坐标分析:当前工件坐标系的平整顶面为 Z0,底面为 Z-8,R 平面为 Z2。采用 Haas 官方 G150 通用型腔铣削规则;官方在线页没有给出单一控制软件版本号,本文不把结论扩展到其他品牌同号指令,也不据此宣称所有旧版控制器功能一致。
先算 R 到底面的距离
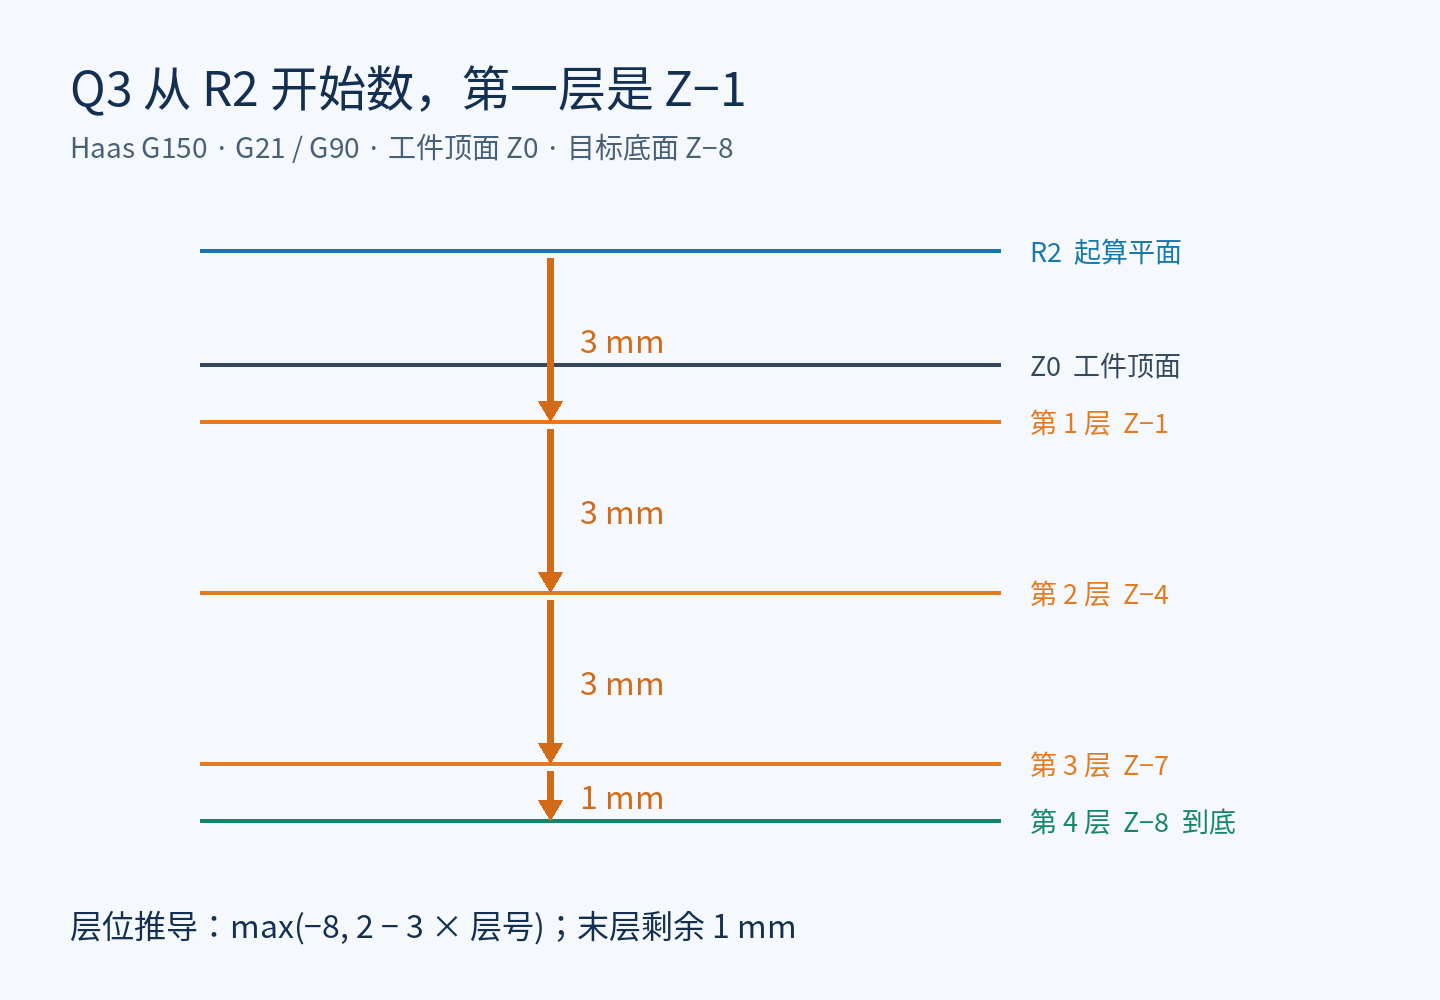
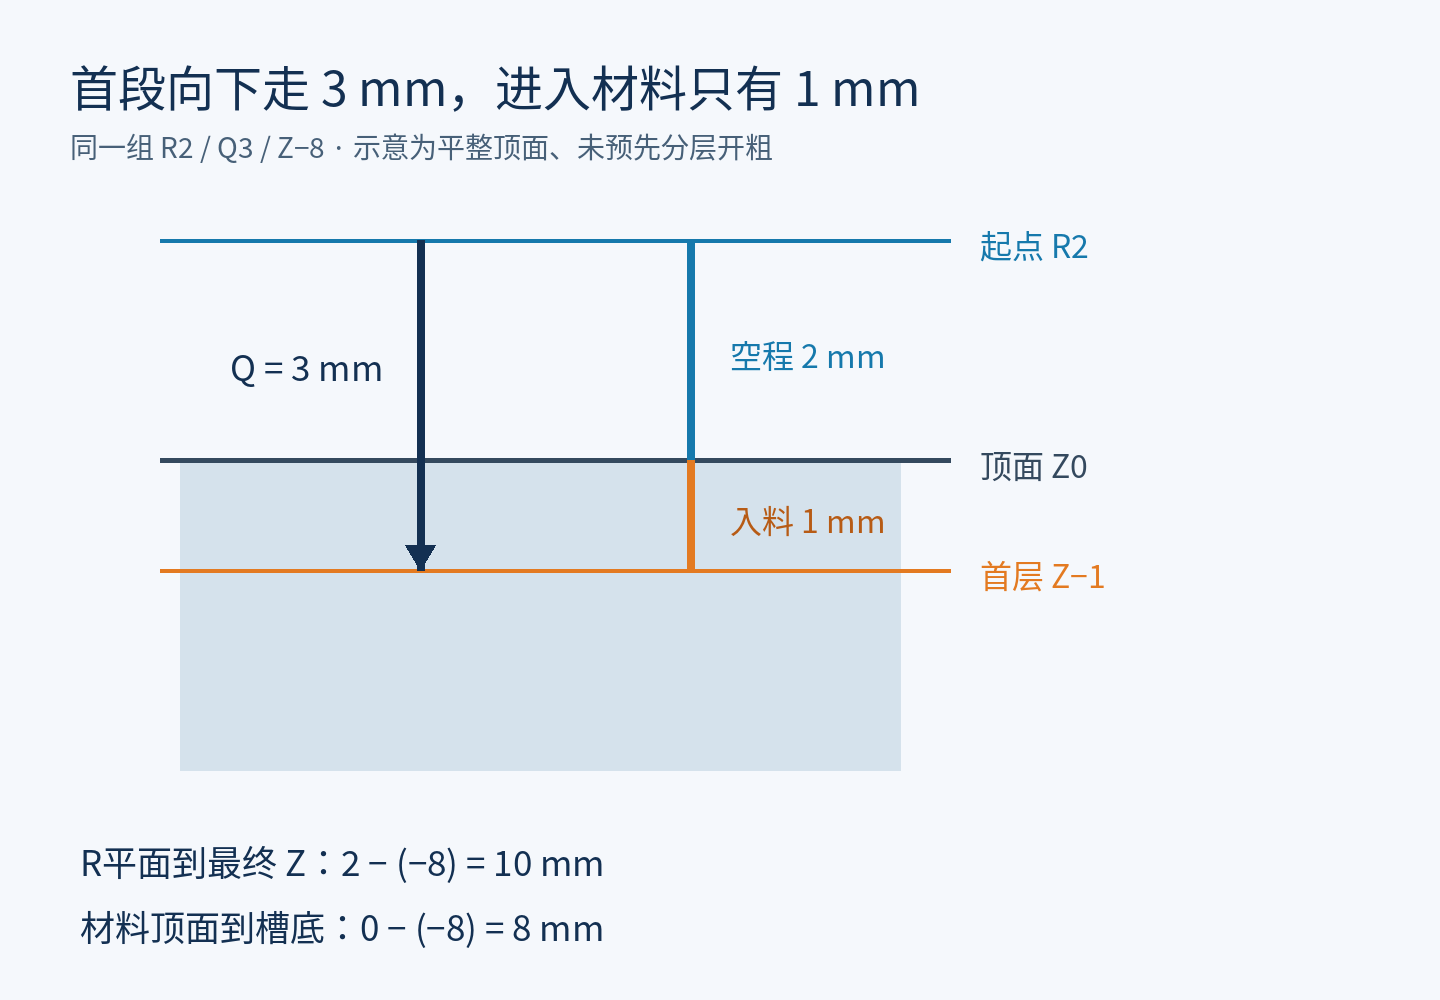
把加工深度8毫米直接除以 Q3,会得到“先到 -3,再到 -6,最后 -8”。这漏掉了顶面以上的2毫米。循环实际按 R 平面到最终 Z 的距离分层,本例是 2-(-8)=10 毫米。
每次向下3毫米,未到底时继续累计;剩余不足3毫米时停在最终 Z。按这条规则推导,四个加工层位是:
R2. Q3. Z-8.
Z-1. / Z-4. / Z-7. / Z-8.
这段只列出 G150 的三个深度地址和推导结果,不是一段完整循环调用。实际调用还要有型腔边界子程序、横向步距、刀补及进给等参数,不能把这里的层位行直接当成加工程序。
Q 的位移和实际入料厚度要分开看
第一段从 Z2 到 Z-1,总共下降3毫米,其中2毫米在工件顶面以上,只有1毫米进入材料。随后从 -1 到 -4、从 -4 到 -7,层间差各为3毫米;最后从 -7 到 -8,层间差为1毫米。
这里的“入料厚度”按平整毛坯顶面、没有预先分层开粗计算。若已有预钻孔或局部空腔,刀具实际接触材料的位置还要按毛坯形状判断,不能把这一厚度当成全过程的切削负载。
想让首层到 Z-3,不要顺手把 Q 改成5
保持 R2,把 Q 改成5,第一层确实能到 -3,但下一层就会从 -3 到 -8,层间差变为5毫米。它并不能得到预想的 -3、-6、-8。Q 控制整套分层间隔,不是单独修正第一刀。
从纯坐标计算看,R0 配 Q3 能得到 -3、-6、-8;但 R 同时是循环的快速平面。工件顶面、入口位置或局部凸起没有明确余隙时,不能为了层位好看就把 R 降到顶面。应先确定入口与快速平面,再据此安排分层。
Haas 官方还明确要求把 R 写出来,目标为零时也写 R0;省略 R 会沿用先前指定的 R 值。查两个型腔的首层为什么不同,要连同前面的 R 一起查。即便只做一层,G150 行也必须带 Q。
K 不能替你留底面精修量
G150 的 K 对应侧壁精修量:在最终 Z 深度沿型腔内边界完成精修。它没有单独的 Z 向底面精修参数。如果底面要先留0.2毫米,本例粗加工目标应另行规划为 Z-7.8,再安排到 Z-8 的底面加工;不要以为写 K0.2 就会自动留下0.2毫米底厚。
生成 NC 后,先核当前坐标系顶面、R、Q 和最终 Z,再核边界子程序及进刀位置。G150 会沿 Z 下切,入口需要能容纳刀具;必要时预钻到最终深度。这与分层公式是两件必须同时满足的条件。
如果问题是变步距钻孔每一啄如何递减,可接着看Haas G83 的 I/J/K 与 Q;如果还混淆工件 Z 和刀长 H,可对照G54 与刀长对 Z 位置的影响。
资料依据:Haas 官方 G150 通用型腔铣削说明。图中的层位和尺寸为本文按指令规则计算的示例,不是机床实测记录。