
Technical Article
铰孔留0.2毫米,预孔做9.8还是9.6?
铰孔留量写0.2毫米,若指直径差,Ø10目标孔对应Ø9.8预孔;若指单边厚度,则对应Ø9.6。结合预孔公差算例,说明工艺卡怎样标注、为何要核实际预孔尺寸,以及成品孔公差与铰刀尺寸不能混用。
目标孔径10毫米,工艺卡只写“铰孔留0.2”,预孔到底做9.8还是9.6?两种答案都能算出来,问题在于这0.2没有说明是直径差,还是每侧剩下的材料厚度。拿着这句话直接选钻头,可能把预孔直径做差0.2毫米。
先把量说清楚:下面按理想同轴、圆柱形预孔计算。10毫米和0.2毫米用于说明尺寸关系,不是一条适用于所有材料、所有铰刀的留量推荐。具体留多少,要先确定铰刀系列、加工材料及硬度、目标孔径和孔的条件。
直径留0.2,与单边留0.2,差在哪里?
用 D 表示目标孔直径,d 表示预孔直径,a 表示理想同轴情况下的单边材料厚度,则:
直径留量 ΔD = D − d
单边厚度 a = (D − d) ÷ 2
预孔直径 d = D − 2a
若工艺要求“直径留量0.2”,则 d = 10 − 0.2 = 9.8毫米,左右两侧各去掉0.1毫米。若要求“单边留量0.2”,则 d = 10 − 2 × 0.2 = 9.6毫米,直径留量实际上是0.4毫米。
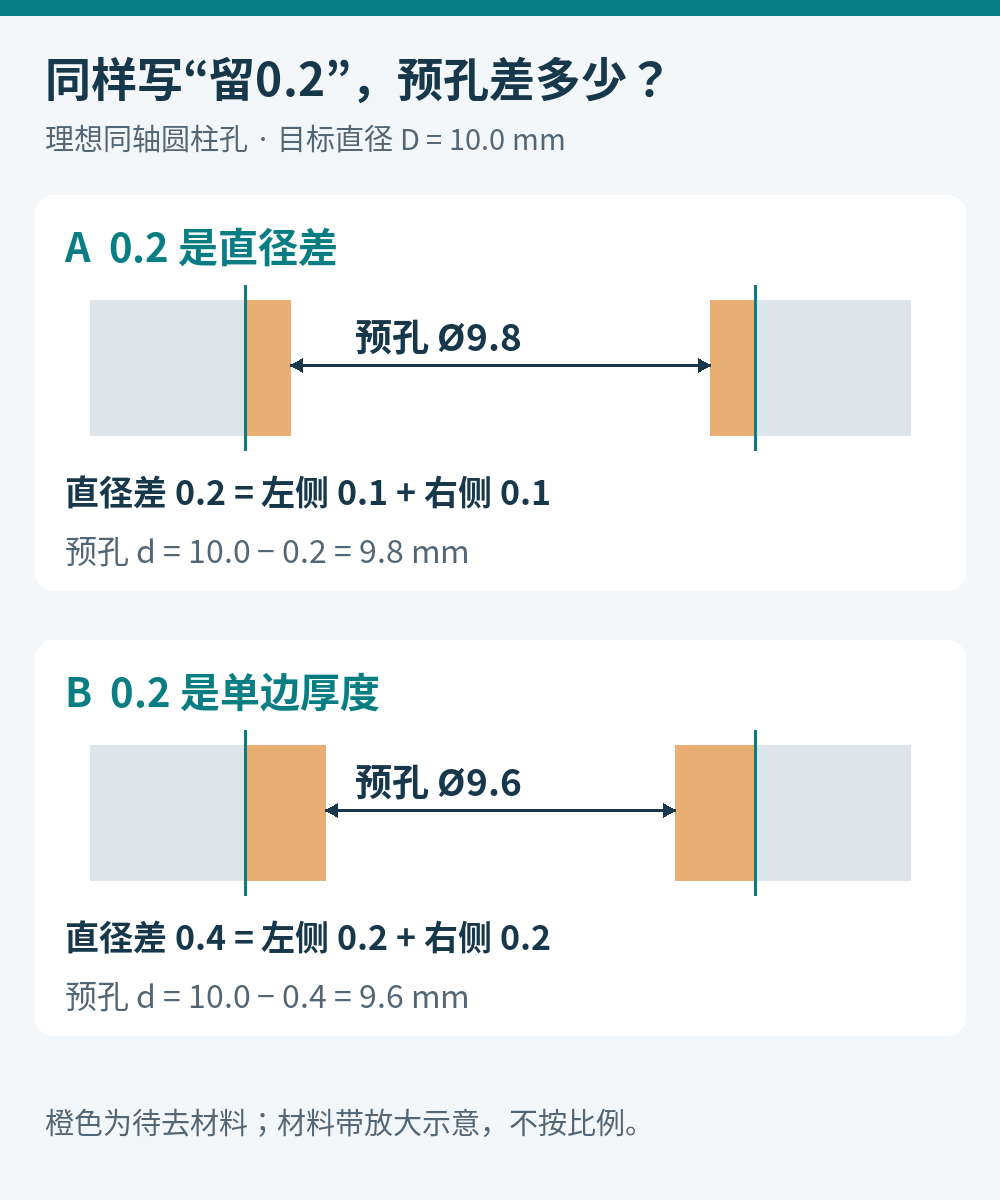
Gammons 的《Reaming Guide》把 on diameter 与 on a side 分开表述。读英文刀具资料时,不能只摘下数值和单位:前者是直径差,后者才是单边厚度。若表头写的是直径减小量,也不能再乘一次2。
工艺卡别只写“留量”,把预孔尺寸也写出来
同一个算例,可以改成“目标直径10.000;预孔直径9.800;直径留量0.200”。如果采用单边标注,则写“单边留量0.100,等效直径留量0.200”。这样编程、刀具准备和检验看到的是同一组数。
这还不是完整的生产尺寸要求。预孔也会有尺寸波动,因此工艺卡应给出经工艺确认的预孔上下限,不能把9.800这个单值当成不允许变化的实际孔径。进入下一工序前核对的是加工后的预孔,钻头柄上刻的9.8不能代替孔径测量。
预孔有公差,剩余材料就不是固定0.2
另设一个独立尺寸链算例:工艺选定目标直径 D* = 10.010毫米,预孔规格暂设为9.800 ±0.020毫米。这里的公差和目标都是演算条件,不对应某个标准配合,也不表示某款铰刀允许这个范围。
预孔最大为9.820时,剩余直径差最小:10.010 − 9.820 = 0.190毫米;预孔最小为9.780时,剩余直径差最大:10.010 − 9.780 = 0.230毫米。理想同轴情况下,单边厚度对应0.095~0.115毫米。
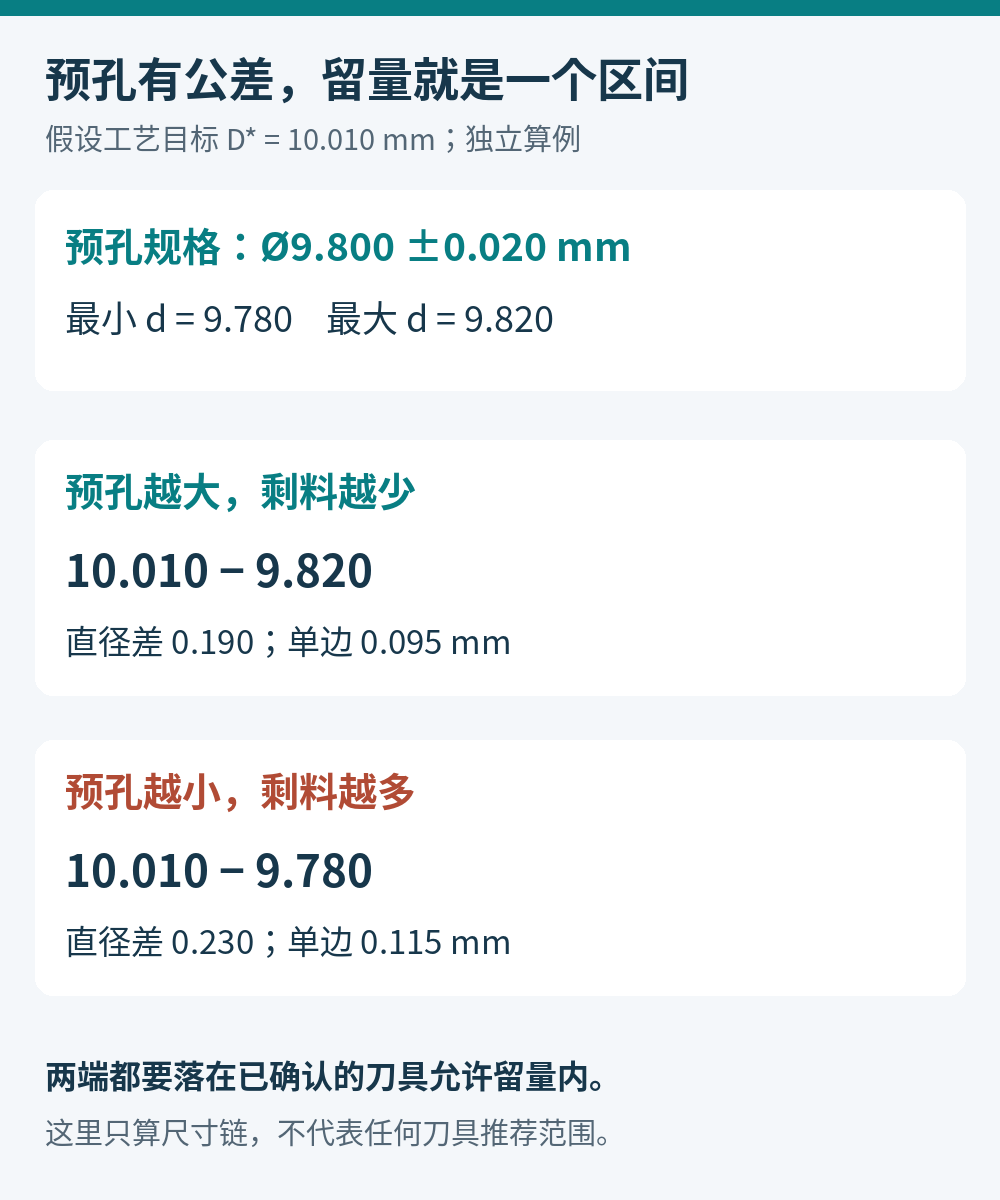
把0.190和0.230这两个端点,与已经确认的刀具允许直径留量范围比较。只看中间值0.210,可能漏掉预孔偏大时剩料不足、偏小时剩料过多的情况。没有具体刀具的适用范围,就不能仅凭这张计算图判定预孔合格。
成品孔公差、工艺目标、铰刀直径是三件事
图纸规定的是成品孔可接受的尺寸范围;工艺目标是希望稳定加工到的位置;铰刀则有自己的切削直径及制造公差。三者有关联,但不能直接画等号。图纸写Ø10,不等于“随便一把标称10的铰刀,做出的孔就是10.000”。
Gühring 的故障分析把刀具尺寸、装夹同心度、润滑和积屑瘤等列为孔径异常的相关因素。因此,选铰刀时应按实际成品公差与刀具系列确定切削尺寸,再安排预孔;不能用改变预孔直径来代替对铰刀尺寸或装夹跳动的检查。
预孔测量也要和孔的要求对应。入口、孔内不同深度和方向的读数若不一致,不能只拿一个平均直径代入公式,就声称每一侧余量相同。锥度、椭圆以及轴线偏移,会让局部材料分布不同;上面的除以2只适用于同轴圆柱几何。
先解决预孔本身的问题,再决定铰削
Gühring 的预孔建议按目标直径和材料硬度区分,并提醒剩料太少和太多都会影响铰削。这里不把某个百分比或某一行表格套到所有孔径。普通随孔导向的铰削也不能被当成修正预孔位置偏差的保证:如果预孔轴线已经偏了,应先评估前工序及定位方法,而不是仅增加留量。
因此,实际交接时至少把三项写在一起:成品孔的尺寸要求、所选铰刀及其适用留量、预孔的尺寸范围和检验结果。这样“留0.2”才从一句口头约定,变成可计算、可检查的工艺要求。
预孔前的定位钻角度另见140°硬质合金钻头与定位孔角度;涉及程序改动时,可结合NC程序修改后的检查核对坐标、刀补和移动路径。留量定义正确,并不能替代这些独立检查。
资料依据
Gammons Hoaglund:Reaming Guide,用于核对直径留量与单边留量的术语;Gühring:Reaming tools,用于核对预孔条件、留量边界及孔径异常因素。资料核对日期:2026年10月19日。本文尺寸链和示意图为独立计算与绘制。