
Technical Article
西门子 828D 公英制:G70 和 G700,同样 F10 为何差 25.4 倍
以 SINUMERIK 828D、CNC 5.25 SP1 为依据,说明 G70/G71 与 G700/G710 的坐标和进给单位差异。用 X1、F10 算例核对 25.4 倍进给风险,并给出公英制等价写法与适用边界。
英寸图纸的程序移到西门子机床,尺寸看着对,进给却慢了很多。碰到这种情况,先把程序中的 G70、G700 和 F 放在一起看。在基本单位为毫米的机床上,同样重新写入 F10,G70 下可以是 10 mm/min,G700 下则是 10 inch/min,也就是 254 mm/min。
本文按 SINUMERIK 828D、CNC 5.25 SP1 的原厂手册说明,限西门子原生 NC 语言。算例采用铣削普通线性 X 轴,不启用直径编程,使用 G90 绝对坐标和 G94 每分钟进给;基本单位固定为 mm,未启用缩放、旋转或运动学变换。不把这里的 G71 当作其他系统的车削循环,也不把规则直接套到 ISO 方言。
一、坐标用了英寸,F 不一定跟着用英寸
这里有两层单位:机床配置的基本单位,以及零件程序选择的编程单位。读程序时要分别记住它们。
G70:长度几何数据按英寸解释;本段编程的进给等长度工艺数据仍按基本单位解释。
G71:长度几何数据按毫米解释;进给等长度工艺数据仍按基本单位解释。
G700 / G710:除几何数据外,长度工艺数据也分别按英寸 / 毫米读写。
所以,“程序头已经选了英寸,F 肯定是 inch/min”这个判断少了一步:究竟用的是 G70,还是 G700?G94 只解决“每分钟”的进给方式;长度单位还要结合上述状态判断。
二、从 X0 到 X1,两段路一样长,理论时间不同
假设已确认当前工件坐标系、刀补和安全空间,刀位参考点从 X0 出发,Y、Z 不动。下面两段是互相独立的读码算例,每次都从同一起点、相同状态比较,不是让机床连续执行的加工程序。
; 前提:普通线性 X 轴,基本单位 mm,G90,G94
; 无缩放、无直径编程
; 方案 A:从 X0 单独比较
G70 G1 X1 F10

; 方案 B:重新从 X0 单独比较
G700 G1 X1 F10
两种写法的 X1 都表示 1 inch,因此目标均为 X25.4 mm,行程均为 25.4 mm。不同处落在这一段重新编程的 F10:
方案 A:10 mm/min。匀速理论时间为 25.4 ÷ 10 × 60 = 152.4 秒。
方案 B:10 inch/min = 254 mm/min。匀速理论时间为 25.4 ÷ 254 × 60 = 6 秒。
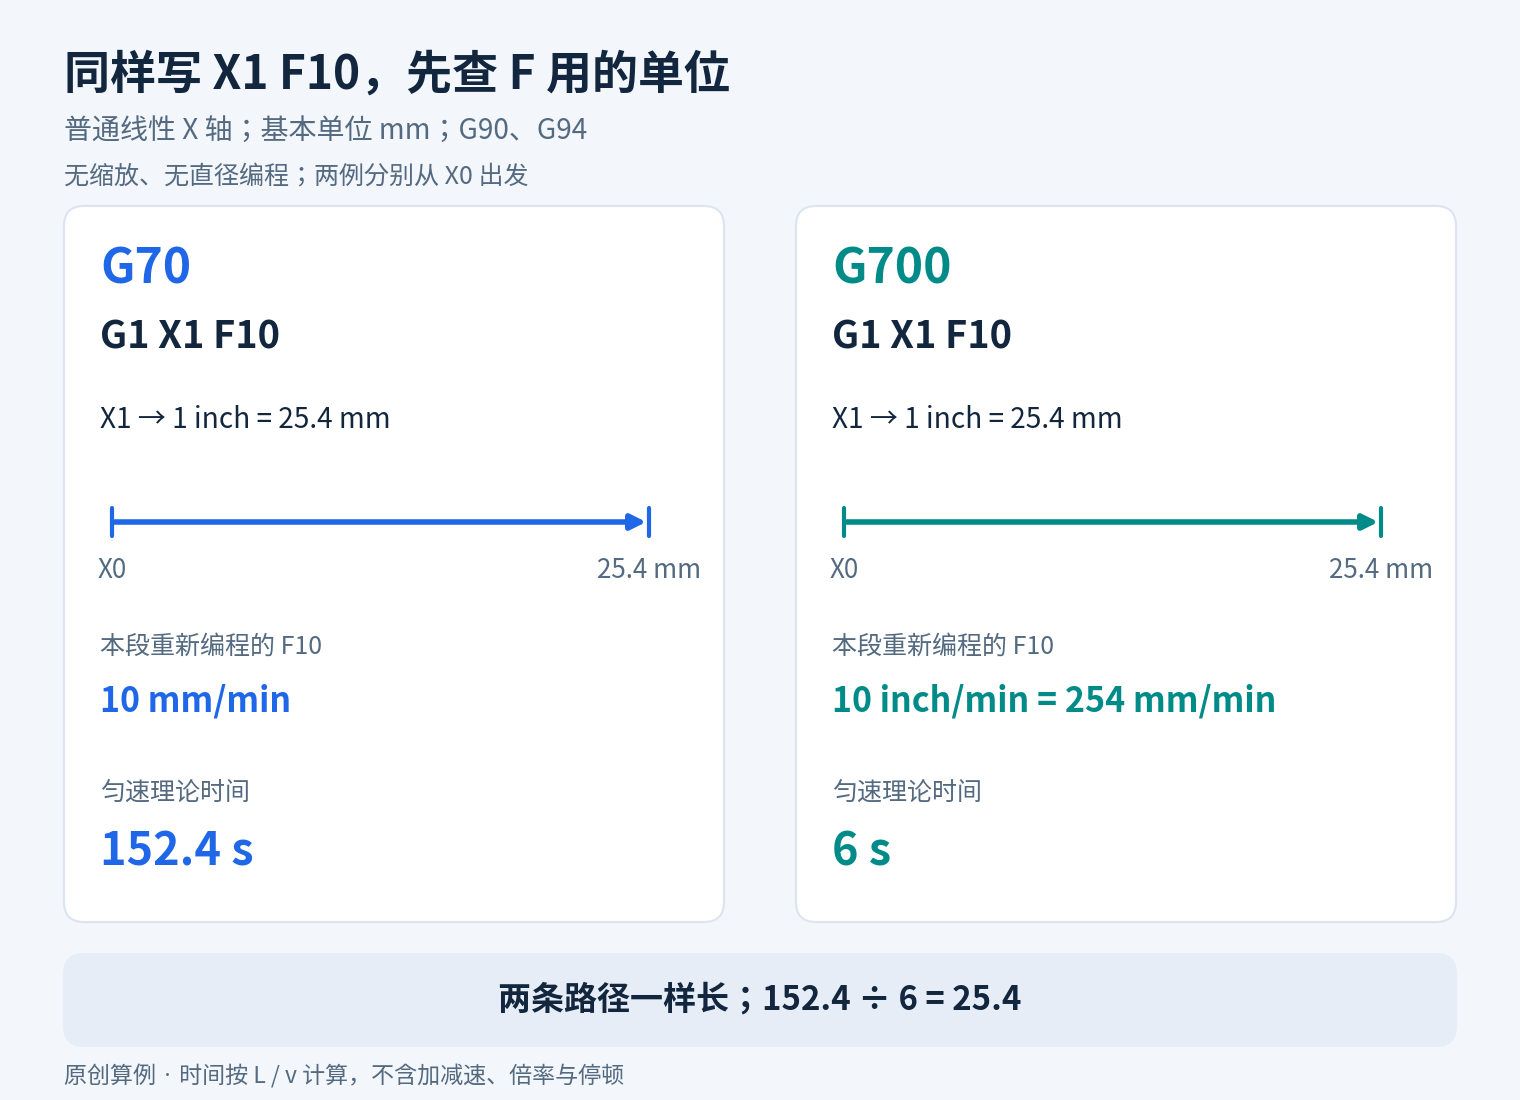
152.4 ÷ 6 = 25.4。检查时如果只把慢进给归因于机床性能,可能会绕远;先把 F 的物理单位算出来,往往更直接。
三、想保持同一条路、同一个进给,该改哪些数字?
把目标固定下来:从 X0 到 X25.4 mm,进给 254 mm/min。在本文相同前提下,下面三种写法的目标坐标和进给物理量一致:
G70 G1 X1 F254:坐标按英寸,F 按基本单位 mm/min。
G700 G1 X1 F10:坐标和本段编程的 F 都按英寸体系。
G710 G1 X25.4 F254:坐标和本段编程的 F 都按毫米体系。
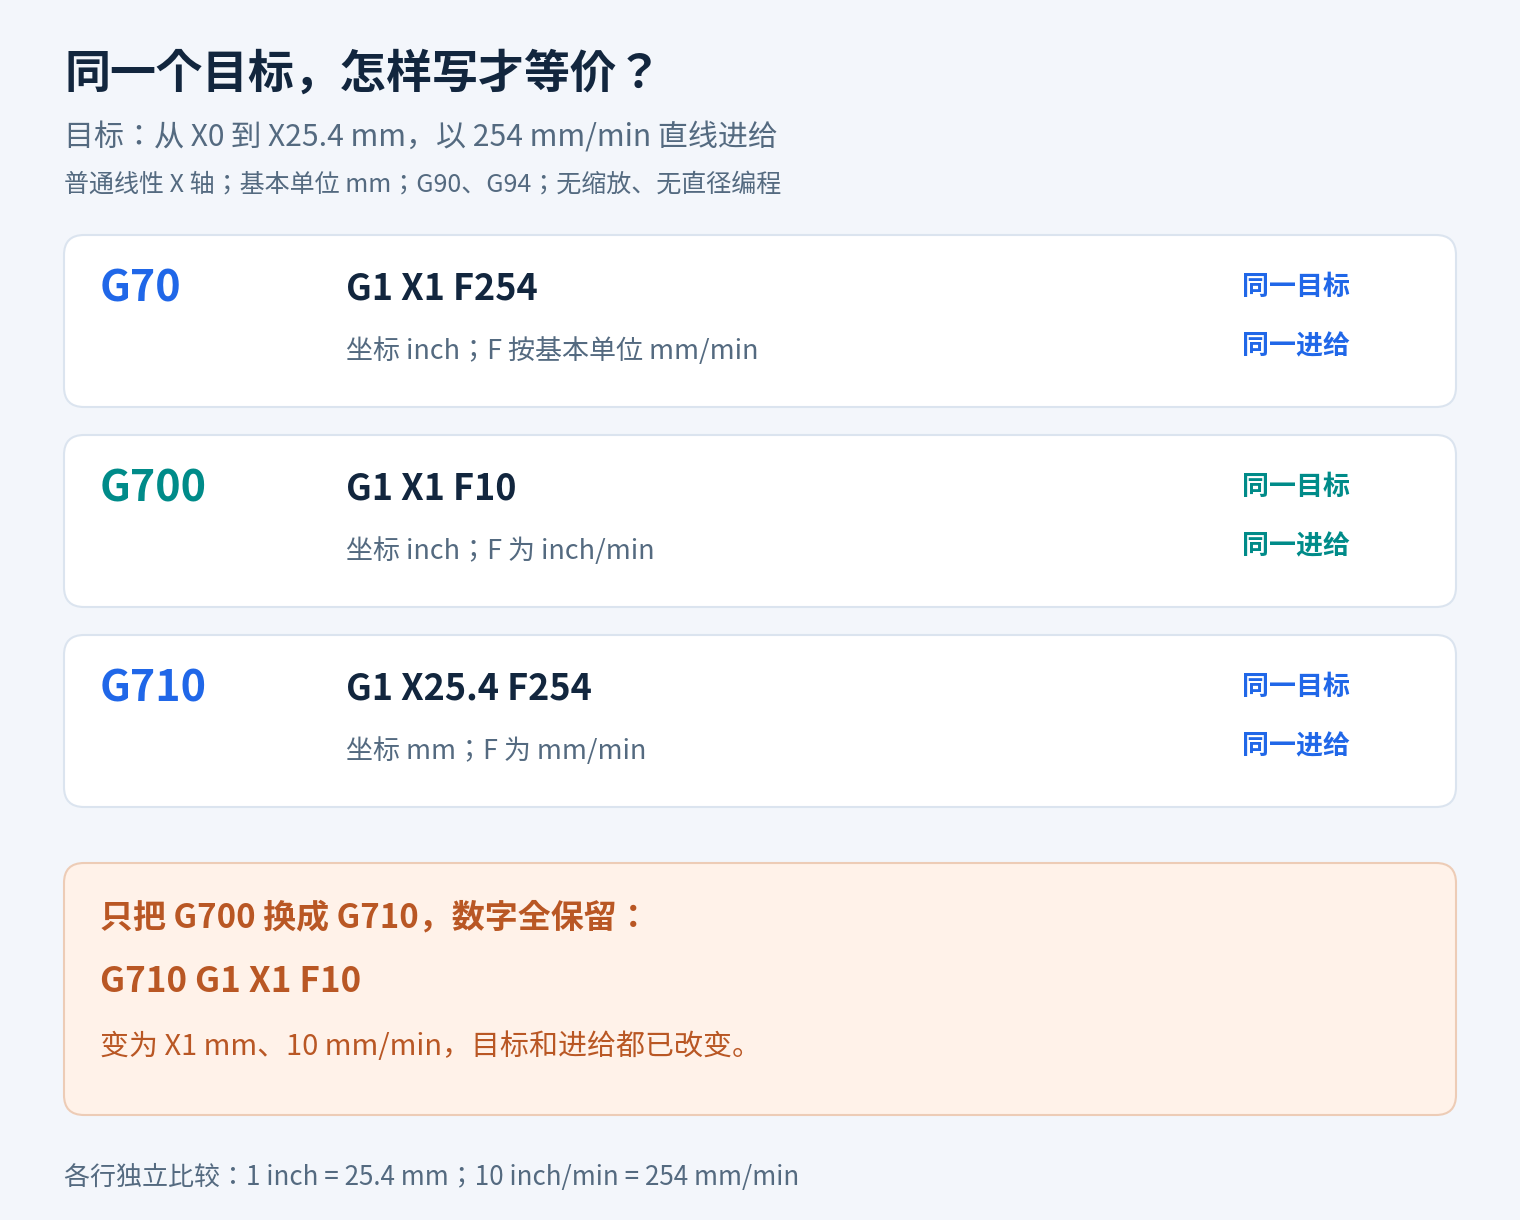
如果把 G700 G1 X1 F10 只改成 G710 G1 X1 F10,目标就变成 X1 mm,进给变成 10 mm/min。数字看起来没动,实际要求已经变了。反过来,原本在 G70 下按毫米写的 F254,若连同同段指令改成 G700 并保留 F254,则会请求 254 inch/min,也就是 6451.6 mm/min。实际轴速还受机床限制,但程序请求值已经明显超出原意。
四、不要把这件事扩大成“全机数据乘 25.4”
原厂对各类数据另有读写矩阵。刀具补偿、可设零偏等长度数据,在 G70/G71 和 G700/G710 下的程序读写规则不同;机器坐标显示、R 参数等又有各自规则。不能凭一条单位指令推断每个界面字段和每个变量都会自动换算,更不能手工把现有刀补、零偏整体乘一次 25.4。
对一份迁移程序,实用做法是将数据分开核对:X/Y/Z 等轨迹数据、F 进给、程序内读写的刀补/零偏、宏变量与循环参数。对每一项都记录“数字从哪里来、进入哪条指令、那里要求什么单位”。本文三行算例没有修改刀补或零偏,也不覆盖转轴专属数据、恒线速、每转进给或混合轴进给。
五、后处理检查时,别只搜程序头
先确认运行语言与基本单位。本文只针对西门子原生语言。基本单位应从本机配置和厂家资料核实,不能凭图纸标了 mm 就代替判断。
确认本机支持 G700/G710。手册要求扩展单位功能已启用,相关条件为 MD10260 $MN_CONVERT_SCALING_SYSTEM = 1。这里只作为兼容性核对项,不是要求现场为运行示例而修改机床数据。
找出所有单位切换位置。包括子程序、插入的手写段,以及程序重新进入加工时采用的状态。切换处将需要的 F 明确重新编程,核对该段单位,不依赖读者猜前面的继承值。
用一个已知物理量反算。例如本例的 25.4 mm 和 254 mm/min。先在生成的 NC 中确认数值与单位,再进入仿真和本机规定的试运行流程。
G90/G91 解决的是坐标参考方式,单位切换解决的是数值尺度,两项需要分别检查。可以结合站内的西门子 G90/G91 与 AC/IC 读码方法一起核对;程序修改后的试运行准备,参见NC 程序最低安全检查清单。
记住这个顺序:先确认基本单位,再看 G70/G71 或 G700/G710,最后给本段 F 标上完整单位。长度与进给都换回同一个物理尺度,才能判断两份程序是否真正等价。
原厂依据与适用范围
主要依据:Siemens《SINUMERIK 828D NC programming》,07/2025,A5E48764001B AK,适用 CNC 5.25 SP1,第 3.8.4.5 节,印刷页 174–177,并结合第 5.4.13 节、1203 页的指令表。基本单位与程序单位的区分同时参照《SINUMERIK 828D Axes and spindles》,07/2025,第 6.3 节。
文中数值、封面和两张技术图均为 CNCX 原创教学算例,不含客户程序,不代表实机加工记录。代码仅用于解释单位,省略刀具、装夹、安全位置、主轴及完整程序环境,不能直接上机。