
Technical Article
广数 G60 单向定位:目标 X100,为什么先到 X105?
广数GSK25iMc的G60单向定位,目标X100为何先到X105?用两组起点和原创净空图算清超程路径、0.5秒暂停、模态参数与夹具干涉,说明终点正确仍需检查途中包络。
程序目标写着 X100,刀具却先到 X105,再回到 X100。看到这段运动,先别急着认定坐标算错:如果启用了广数 GSK25iMc 的 G60 单向定位,这条路径可能正是系统按设定方向回靠的结果。真正要查的是:最后从哪一侧接近终点,途中最远走到哪里,以及那里有没有夹具。
本文范围:GSK25iMc,依据原厂《GSK25iMc/GSK25iTc 系列编程操作手册》2020 年 11 月第 1 版,第 4.9 节,以及同版《安装调试手册》参数说明。算例只讨论无坐标变换、无固定循环的单一直线 X 轴,Y、Z 保持不变。实际功能还要与机床厂说明、控制软件和参数备份相符,不能把结论直接套给其他广数型号。
先分清终点、暂停点和最后靠近方向
G60 用固定的最终靠近方向来减小反向间隙对定位的影响。该版手册第 46 页把过程画成两段:先到中间的暂停点,停 0.5 秒,再沿设定方向接近终点。从不同一侧出发,前一段可能越过终点,也可能仍在朝终点行进。
因此,“单向定位”说的是最后靠近终点的方向,不要求整段始终只朝一个方向走。手册中的参数 #1880 管各轴的方向和超程量;配套安装调试手册第 231 页将它列为实数轴型,单位 mm。核验时应同时记录轴、方向和距离,不能只记一个脱离单位的数字。原厂下载页及版本名称可用来核对所用资料。
下面假定机床说明和既有验收已经确认:X 轴最后沿 −X 靠近,有效超程距离为 5 mm。这个 5 mm 是用于讲清路径的假设,不是建议把 #1880 改成 +5 或 −5。本文不根据简图猜参数符号与机床方向的对应关系。
同样到 X100,两个起点的路程不同
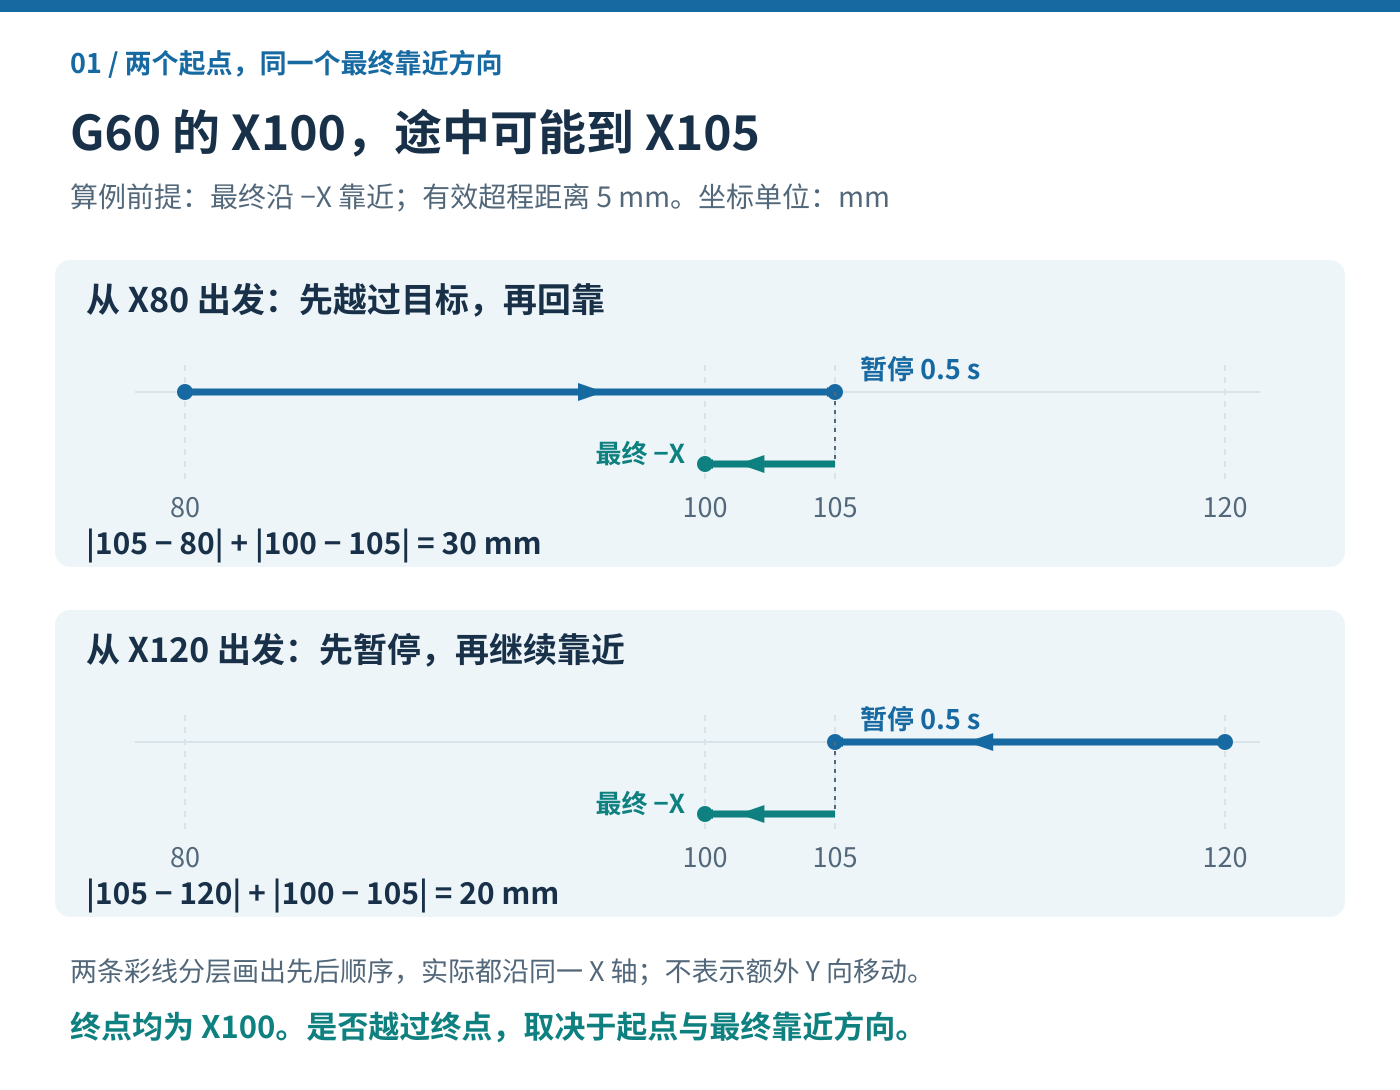
把目标点记为 C,XC = 100 mm。要沿 −X 完成最后 5 mm,暂停点 B 必须在目标的正侧:
XB = XC + 5 = 105 mm。
第一种情况从 X80 出发。它先沿 +X 走 25 mm 到 X105,暂停,再沿 −X 走 5 mm 到 X100。总行程是 25 + 5 = 30 mm;直接从 80 到 100 只有 20 mm,额外的 10 mm 来自越过去 5 mm、再回来 5 mm。
第二种情况从 X120 出发。它先沿 −X 走 15 mm 到 X105,暂停,再沿 −X 走 5 mm 到 X100,总行程 20 mm。这里没有反向,也没有额外路程,但中途的暂停仍在。不能只凭“有没有回头”判断 G60 是否起作用。
终点剩 4 mm 间隙,途中为什么仍可能干涉
只沿用上面从 X80 出发的情况。假设刀具半径为 8 mm,夹具在同一干涉高度,其靠近刀具的边界为 X112,夹具体位于 X ≥ 112 一侧。这里仅检查 X 向截面,Y 向也存在重叠。
如果只把刀具放在终点 X100 看,右侧边缘为 100 + 8 = 108 mm,离夹具还有 112 − 108 = 4 mm。这个终点检查会让人以为能过去。
运动到暂停点 X105 时,刀具右缘却到了 105 + 8 = 113 mm,已经越过夹具边界 1 mm。实际上,刀具中心走到 X104 时右缘就已接触边界,不能等到暂停才算风险。停在哪里很重要,从起点到终点之间扫过的全部空间也要查。这例不能套在 X120 起点上,因为那样初始位置就已经进入所设夹具区域。
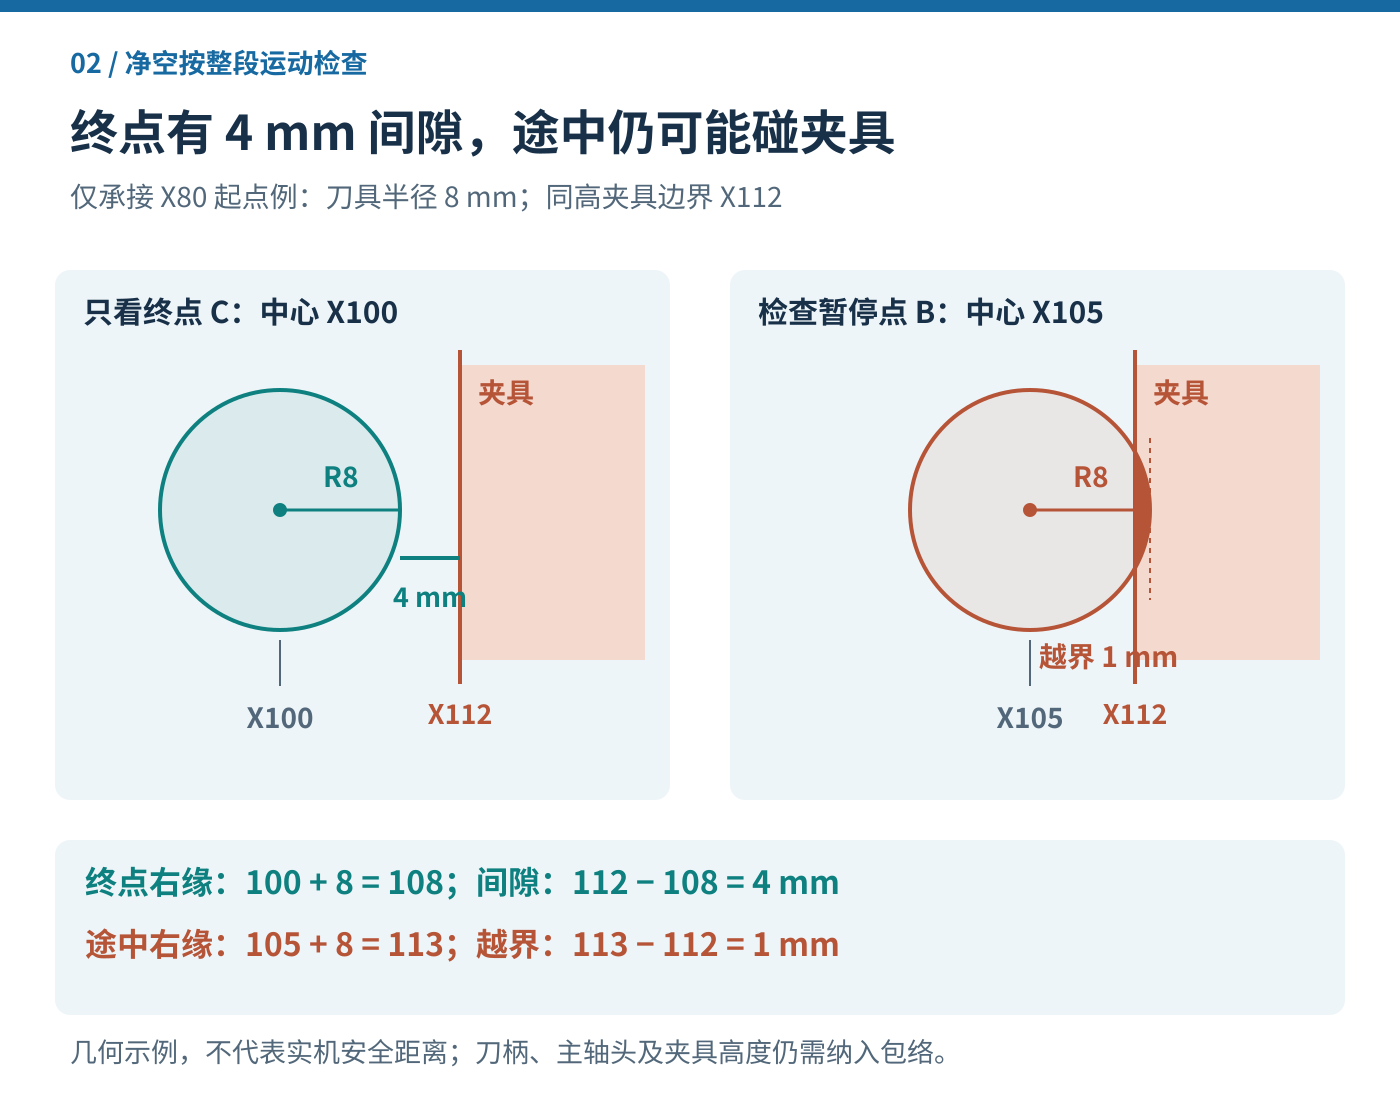
现场还要把刀柄、主轴头和夹具高度加入包络。工件坐标里的 X105 也不能直接拿去同机床坐标限位比较,需要按当前坐标关系换算。若当前高度不允许这段运动,应重新评审定位路径与安全高度,而不是用减小超程量掩盖干涉。
后处理里只写一次 G60,后面还会不会继续生效
这要看同版手册说明的 #1870.0(MDL):为 0 时,G60 按非模态使用;为 1 时,它可成为 01 组模态代码。审核 NC 时,应把机床当前设定与后处理输出规则一起看。若后处理按“只管本段”省略后续取消,而机床实际按模态保持,后面的定位就可能继续采用单向靠近方式。
该版手册同时注明:模态 G60 可由其他 01 组 G 代码取消,但模态 G60 本身不能用来取消固定循环。因此,循环状态和定位状态要分别确认。文中不提供可直接运行的程序,也不替具体机床决定用哪条运动来退出。
附录 PS0013 的说明还要求,G60 不能与建立刀具补偿的指令写在同一程序段(编程手册印刷页 412)。不要在后处理里把建立刀补和单向定位机械地合并成一行。
还应保留三个边界:未设置超程量的轴不做单向定位;移动距离为零时不执行单向定位;手册要求钻孔固定循环中的 Z 轴不要单向定位。最后一条是使用要求,不能理解成控制器一定会自动忽略 Z 轴。同一个系统的后处理为什么不能直接通用,这里就有一个很具体的原因:相同 G60 字样,仍依赖机床的参数与使用条件。
验证时,把“走到哪儿”记完整
检查这类程序,至少要列出当前起点、编程终点、暂停点、最后靠近方向,以及各段运动的包络。先核对型号版本和现有参数,保留备份,再由有资质人员按机床厂要求进行仿真与空运行。单段、倍率和暂停的实际响应也要以该机床说明为准,不能拿低速代替干涉检查。
发现 X105 这个途中点以后,下一步应该检查整段空间,再做现场验证。可结合站内的NC 程序修改后的最低安全检查清单记录验证结果,别只勾选“最终坐标正确”。
资料与适用边界
技术依据为广州数控原厂 2020 年 11 月第 1 版《GSK25iMc/GSK25iTc 系列编程操作手册》第 4.9 节、印刷页 46(PDF 第 62 页),以及 PS0013、印刷页 412(PDF 第 428 页),以及同版《安装调试手册》印刷页 230–231(PDF 第 242–243 页)。原厂PDF:编程操作手册、安装调试手册;版本名称可在广州数控 25i 系列资料下载页交叉核对。本稿于 2026 年 10 月 7 日核对上述版本,不把旧版资料称为所有在售机床的最新规则。
两张技术图、封面及数值算例均为 CNCX 原创说明。未使用客户零件、客户加工程序或原厂配图;原厂手册仅作为技术核对依据。文章不替代机床厂安全规程,也不构成改动系统参数的建议。