
Technical Article
新代铣床 G84 攻牙:G94 改转速,F 值怎么跟着改
新代铣床 G84 攻牙时,G94 的 F 随转速和牙距计算,G95 的 F 表示每转量。用 M8×1.25 与 20 TPI 例题说明换转速后的进给配对,以及同段 F、E 的优先关系和版本边界。
一把 M8×1.25 丝锥,程序原来是 S600、F750。想把转速提高到 S800,只改 S 行够不够?先看攻牙段前面的进给模式:在公制 G94 下,F 要一起改成 1000;在公制 G95 下,F 则是 1.25。漏看这一个模态,两个看起来都合理的数字就会配错。
这里按新代《铣床程序手册》2025-11-15 修订、2026-01-23 导出版的 G84 规则讨论。它是铣床程序手册,没有给出覆盖所有控制器型号与机床配置的适用表;核对本机时,应同时看软件版本和机床厂的攻牙说明。文中的数字采用公制,单位选择指令是这份手册的 G71。
G94 下,改 S 就要重新算 F
G94 的 F 表示每分钟进给量。丝锥转一圈应前进一个牙距,因此计算关系是:每分钟进给量 = 每分钟转数 × 牙距。把牙距记成小写 p,只是为了写公式;G84 里的大写地址 P 表示暂停,不能把 P1.25 当成牙距输入。
这道例题采用单头牙距 1.25 mm。S600 时,600×1.25=750 mm/min;改成 S800 后,800×1.25=1000 mm/min。两个正确组合的 F/S 都是 1.25 mm/rev。
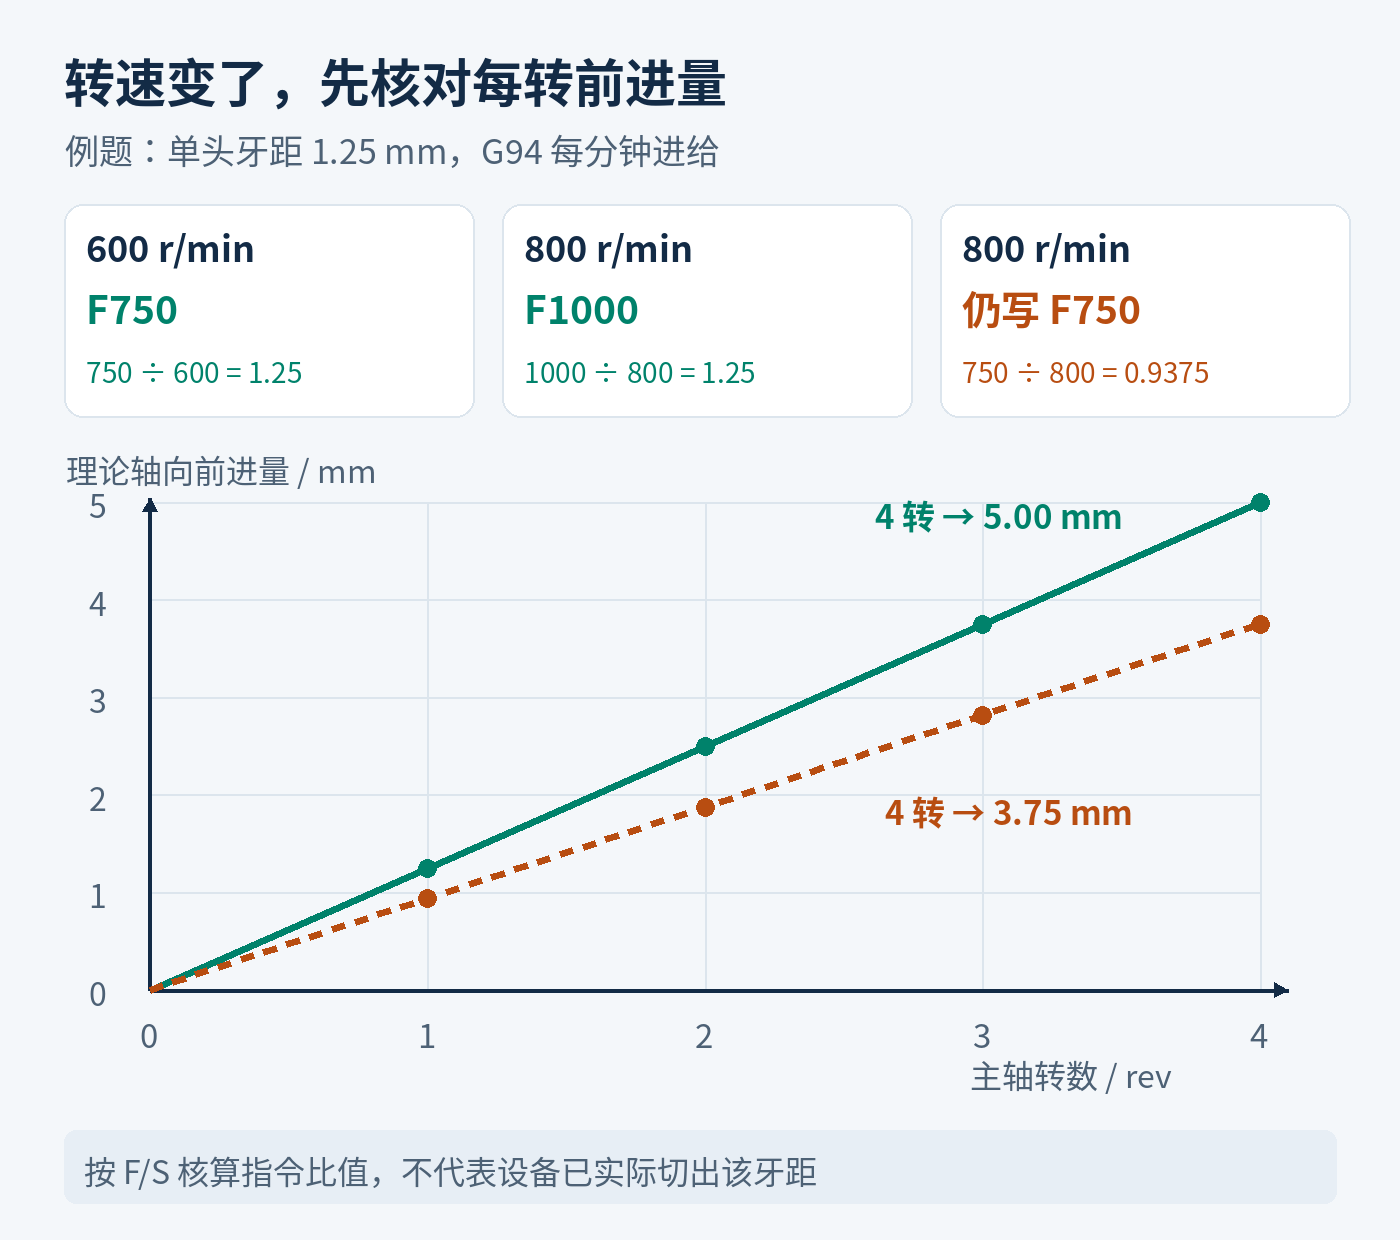
如果 S 已改成 800,F 却留在 750,程序对应的每转进给量就是 750÷800=0.9375 mm,比 1.25 mm 少了 25%。丝锥本身的牙距仍是 1.25 mm,这个结果说明轴向进给与丝锥螺旋关系不匹配,不能理解成丝锥会自动加工出 0.9375 mm 的螺距。
下面把 S800 的配对写出来。假设原有固定循环已取消,当前工件坐标、刀具和长度补偿已经建立,丝锥位于 X20、Y15 上方的 Z15;Z0 是工件表面,R2 是参考高度,Z-10 是本例编程终点。底孔深度还要给丝锥切入锥和孔底间隙留位置,不能把 Z-10 直接当作有效螺纹深度。下文各段沿用相同的位置前提。
G71 G90 G17 G94
G97 S800 M03
G98 G84 X20. Y15. Z-10. R2. F1000.
G80
这里把 G94、S800 和 F1000 放在相邻几行,复核时不必回翻很远去找状态。G98 让循环返回本例的初始高度 Z15;攻牙前的准备指令、主轴方式和进刀路径,按本机已确认的程序安排。
G95 的 F 已经是每转量
在公制 G95 下,F 的单位是 mm/rev。同样一把 1.25 mm 牙距的丝锥,写 F1.25 即可。转速从 600 改到 800,每分钟的轴向进给由 750 变为 1000 mm/min,但程序里的每转量仍然是 1.25。
G71 G90 G17 G95
G97 S800 M03
G98 G84 X20. Y15. Z-10. R2. F1.25
G80
G94 F300.
末尾的 G94 F300. 是本例切回后续每分钟进给的写法,300 是另行指定的后续进给值,不是攻牙参数。实际衔接时,把下一道工序需要的模式和 F 一起写清。也不要在 G95 下照抄上一段的 F1000,那会把数值解释成每转量。
这两段选择相同的 S、R、Z 和返回方式,只改变 F 的表达单位。比对后处理输出时,把 G94/G95 和 F 当作一对字段查,比单看“F 数字有没有变”可靠。四轴中还有另一种 F 表达方式,可对照以 Haas 为例的 G93 与 G94 进给说明,不要跨模式照搬数字。
用 E 写英制牙数时,别让同段 F 把它盖掉
手册把 G84 的 E 定义为每英寸牙数,并列出支持版本:10.116.16B、10.116.18、10.117.19 及之后版本。这里要按本机所在版本分支核对,不能把几个分支压成一个最低版本号。手册还规定,同一条攻牙指令同时指定 F 和 E 时,E 会被忽略。
以每英寸 20 牙为例,牙距是 25.4÷20=1.27 mm。采用公制 G94、S500 时,等效每分钟进给为 500×1.27=635 mm/min。确认本机支持 E 引数后,可以用 E20 表达这个牙数:
G71 G90 G17 G94
G97 S500 M03
G98 G84 X20. Y15. Z-10. R2. E20
G80
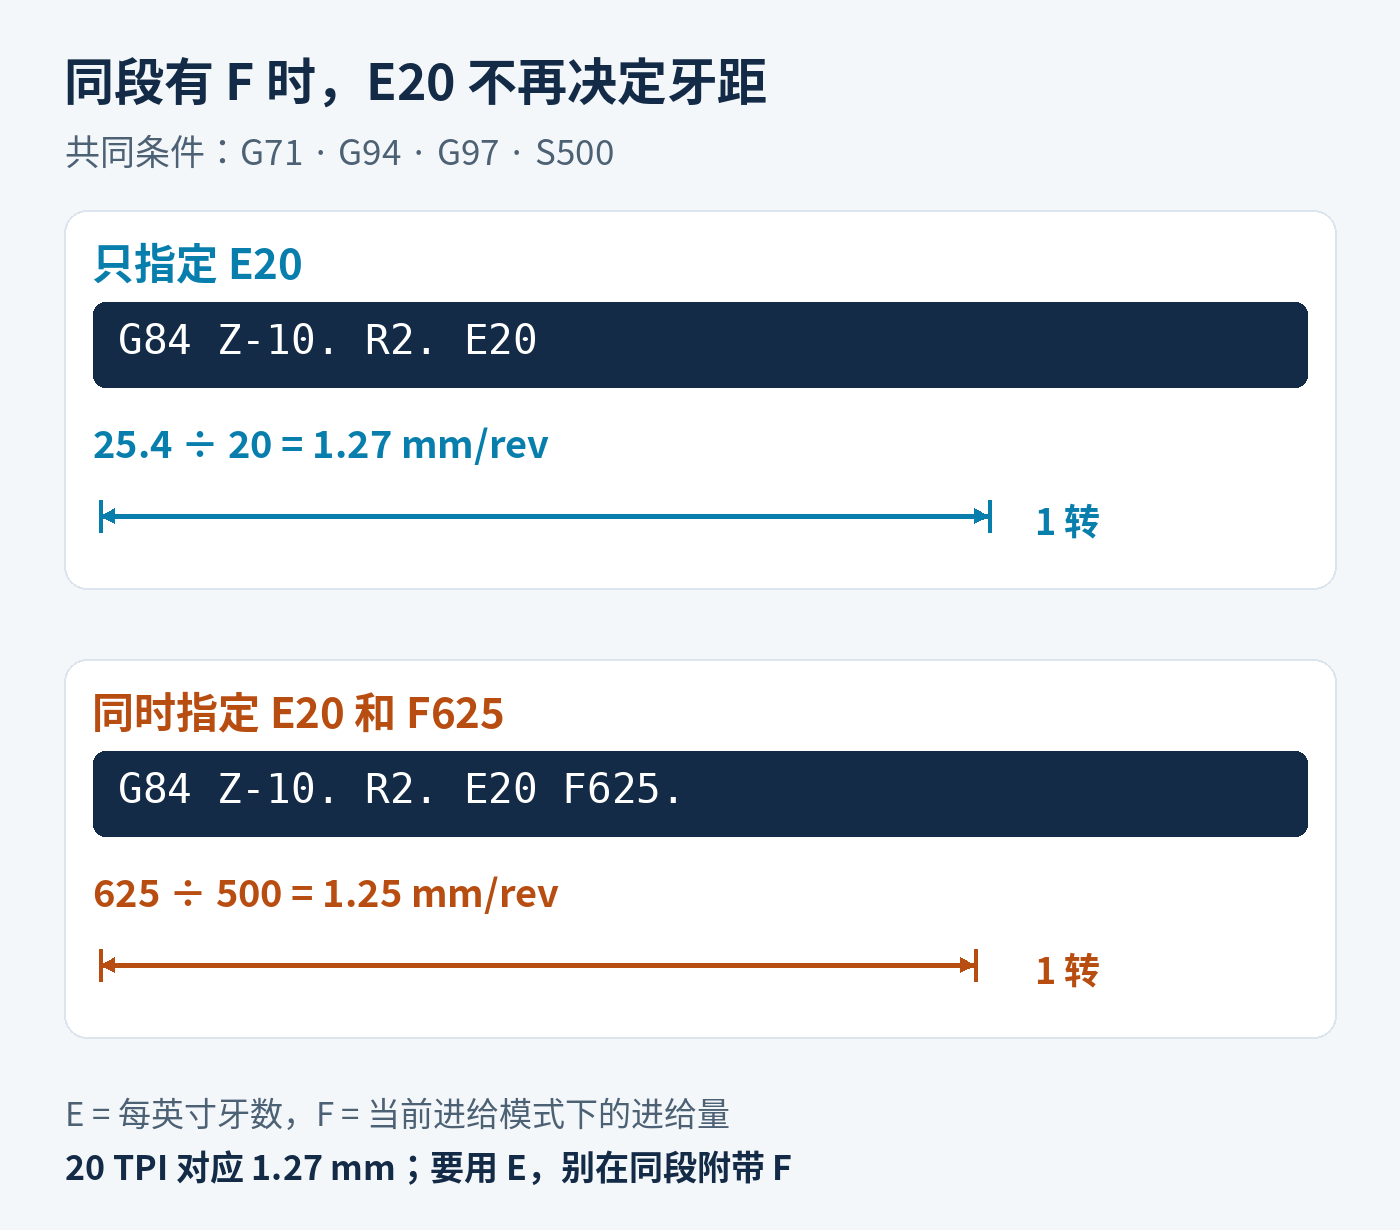
如果同一行变成 G84 X20. Y15. Z-10. R2. E20 F625.,控制器按 F625 处理。此时 625÷500=1.25 mm/rev,已经偏离了 20 TPI 所要求的 1.27 mm/rev。F625 可能看着很接近 F635,但对于牙距关系,不能把这 10 mm/min 当成可以随手取整的差额。
若决定用 F 表达这道 20 TPI 攻牙,就在相同 G94、S500 条件下明确写 F635.,不要再混放 E20;若决定用 E,就检查该 G84 行没有额外的 F。这里说的是同一条指令内的优先关系,不能扩大为“前面任何地方出现过 F,后面 E 就失效”。
在输出文件里,把这几行连起来看
检查一段新代铣床攻牙程序,先确定 G71 公制和 G94/G95,再找真正用于这次攻牙的 S,最后核对 G84 行的 F 或 E。G94 用 F/S 反算每转量;G95 直接看 F;E 则换算 25.4/E,并检查同段是否同时带了 F。三条路径最终都应回到这把丝锥需要的每转前进量。
手册说明 G84 加工中的进给、主轴倍率固定为 100%,所以不能把“到机床上再拧倍率”当成修正程序配对的方法。循环结束用 G80 收掉状态;孔间跨越夹具时,再单独核查返回高度,几何关系可参考以 Haas 为例的退刀平面与夹具避让示意。进给配对正确和退刀路径安全,是两项各自需要成立的条件。
资料出处
新代官网《铣床程序手册》,修改日期 2025-11-15,导出日期 2026-01-23。§2.55 G84,印刷页 152–157;其中 E 引数及版本在页 153,进给换算和倍率说明在页 156。