
Technical Article
三菱 M80 的 G83 写 Q5,为什么第二刀工进 6 毫米?
三菱M80普通G83写Q5,第二刀为何工进6毫米?按U版原厂手册,用R点、孔底与#8013对应的m距离,拆清新增深度、重走距离和首刀起点。
程序写着 G83、Q5,单看第二次下刀,刀尖却以工进速度走了 6 mm。先别急着判断步距输出错了:在三菱 M80 加工中心的普通深孔钻循环里,第二刀会在上一刀孔底前一小段位置,由快移转为工进。把这段重新走过的距离算进去,Q5 与工进 6 mm 可以同时成立。
本文按三菱《M800/M80/E80/C80 加工中心编程手册》IB-1501277-U(2025 年 1 月版)第 13.1.3.1 节说明。只讨论普通 G83,采用毫米制、G17 平面、G90 绝对坐标,在 XY 平面定位孔位,沿 Z 负方向钻削;工件坐标和刀长补偿已经建立,没有坐标旋转、缩放等叠加。所有 Z 值均表示本例刀尖位置。
Q 管新增深度,m 管提前转工进的位置
手册把 Q 定义为每次切入量,按增量理解。第一次从 R 点开始进给;第二次及以后再次接近孔底时,会在上次加工位置前 m 毫米,由快移转为工进。这个 m 由参数“#8013 G83 return”决定,手册要求编程满足 q1 > m。
设 Q 为 5 mm,且该机已经确认 m 为 1 mm。第二刀先用工进重走孔底前的 1 mm,再向下增加 5 mm,因此这一刀完整的工进行程是 1+5=6 mm。这里的“重走”只表示刀尖经过已经到达过的 Z 区间,不能直接解释成又切除了 1 mm 厚的新材料。
m=1 mm 是为了说明轨迹而采用的已知条件,不是让操作者把 #8013 改成 1。遇到实际程序,应先查该机现有设定及机床说明,再看输出与预期运动是否一致。
把三次下刀写成坐标,6 mm 就看得见了
取一个刚好走三刀的例子:工件表面 Z0,R 点 Z+2,孔底 Z-13,Q=5 mm,m=1 mm,最终采用 G99 返回 R 点。R 点到孔底的距离为 2-(-13)=15 mm,正好等于三次 5 mm 的新增深度。本例不涉及最后一刀不足一个 Q 的截断情况。
第一刀:从 R 点 Z+2 工进到 Z-3,距离为 5 mm。随后快退到 R 点 Z+2。
第二刀:从 R 点快移到 Z-2;这个位置比上一刀孔底 Z-3 高 1 mm。从 Z-2 开始工进,经过 Z-3,再到新的孔底 Z-8,完整工进行程为 6 mm。完成后再次快退到 R 点。
第三刀:快移到 Z-7,距上次孔底 Z-8 还有 1 mm;随后工进到最终孔底 Z-13,仍然走 6 mm。到达孔底后,按本例 G99 返回 Z+2。
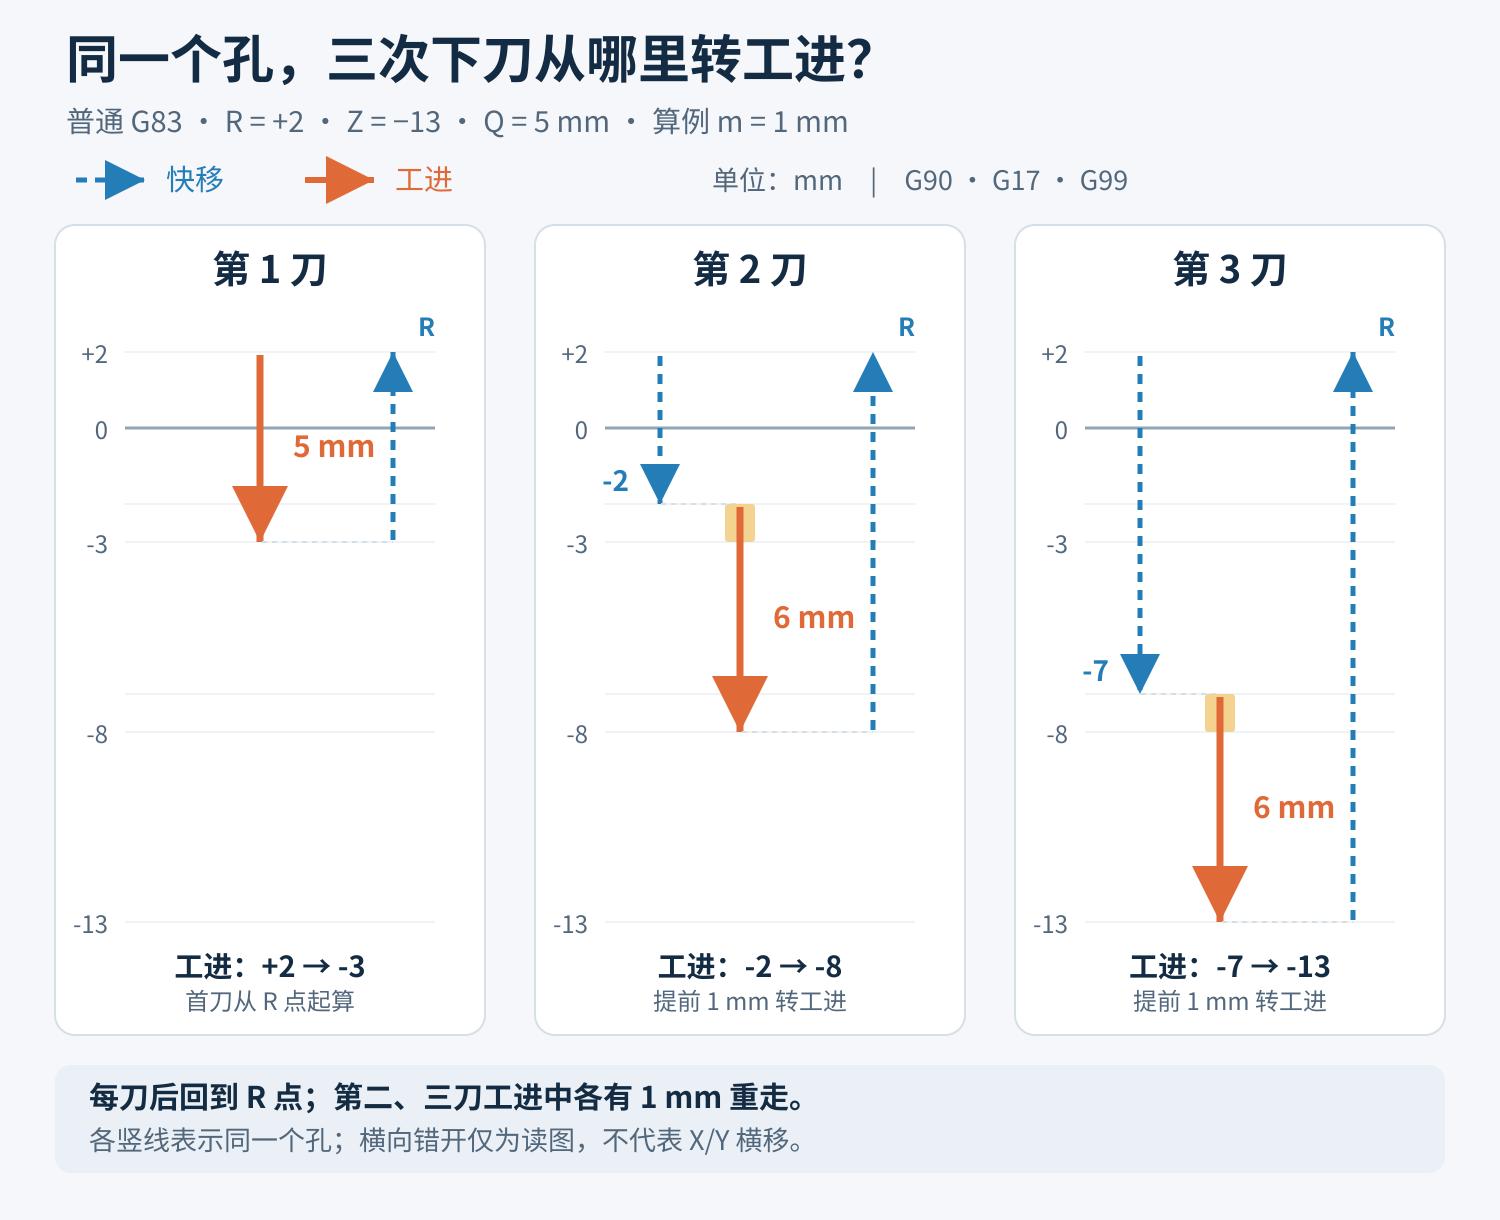
检查第二刀时,真正要找的是“快移在 Z-2 结束”,而不是只看最后停在 Z-8。若把工进起点误记成 Z-3,就会算出 5 mm;若只看起点和终点的真实坐标,-2-(-8)=6 mm。这多出来的 1 mm 正是提前转工进后重新经过的区间。
首刀的 5 mm,也要从 R 点开始量
首刀从 Z+2 走到 Z-3,其中表面以上的 2 mm 也是工进行程。按本例的刀尖坐标计算,第一刀进入表面以下 3 mm,后面两刀各新增 5 mm,最终到达表面以下 13 mm。不能直接把三次 Q5 相加,就把孔底认成 Z-15。
换一个统计口径,三刀累计工进行程为 5+6+6=17 mm。它由 R 点到最终孔底的 15 mm,加上第二、第三刀各重走 1 mm 组成。这个 17 mm 不包括快退和再次接近的快移,也不能当作新切入材料的深度。
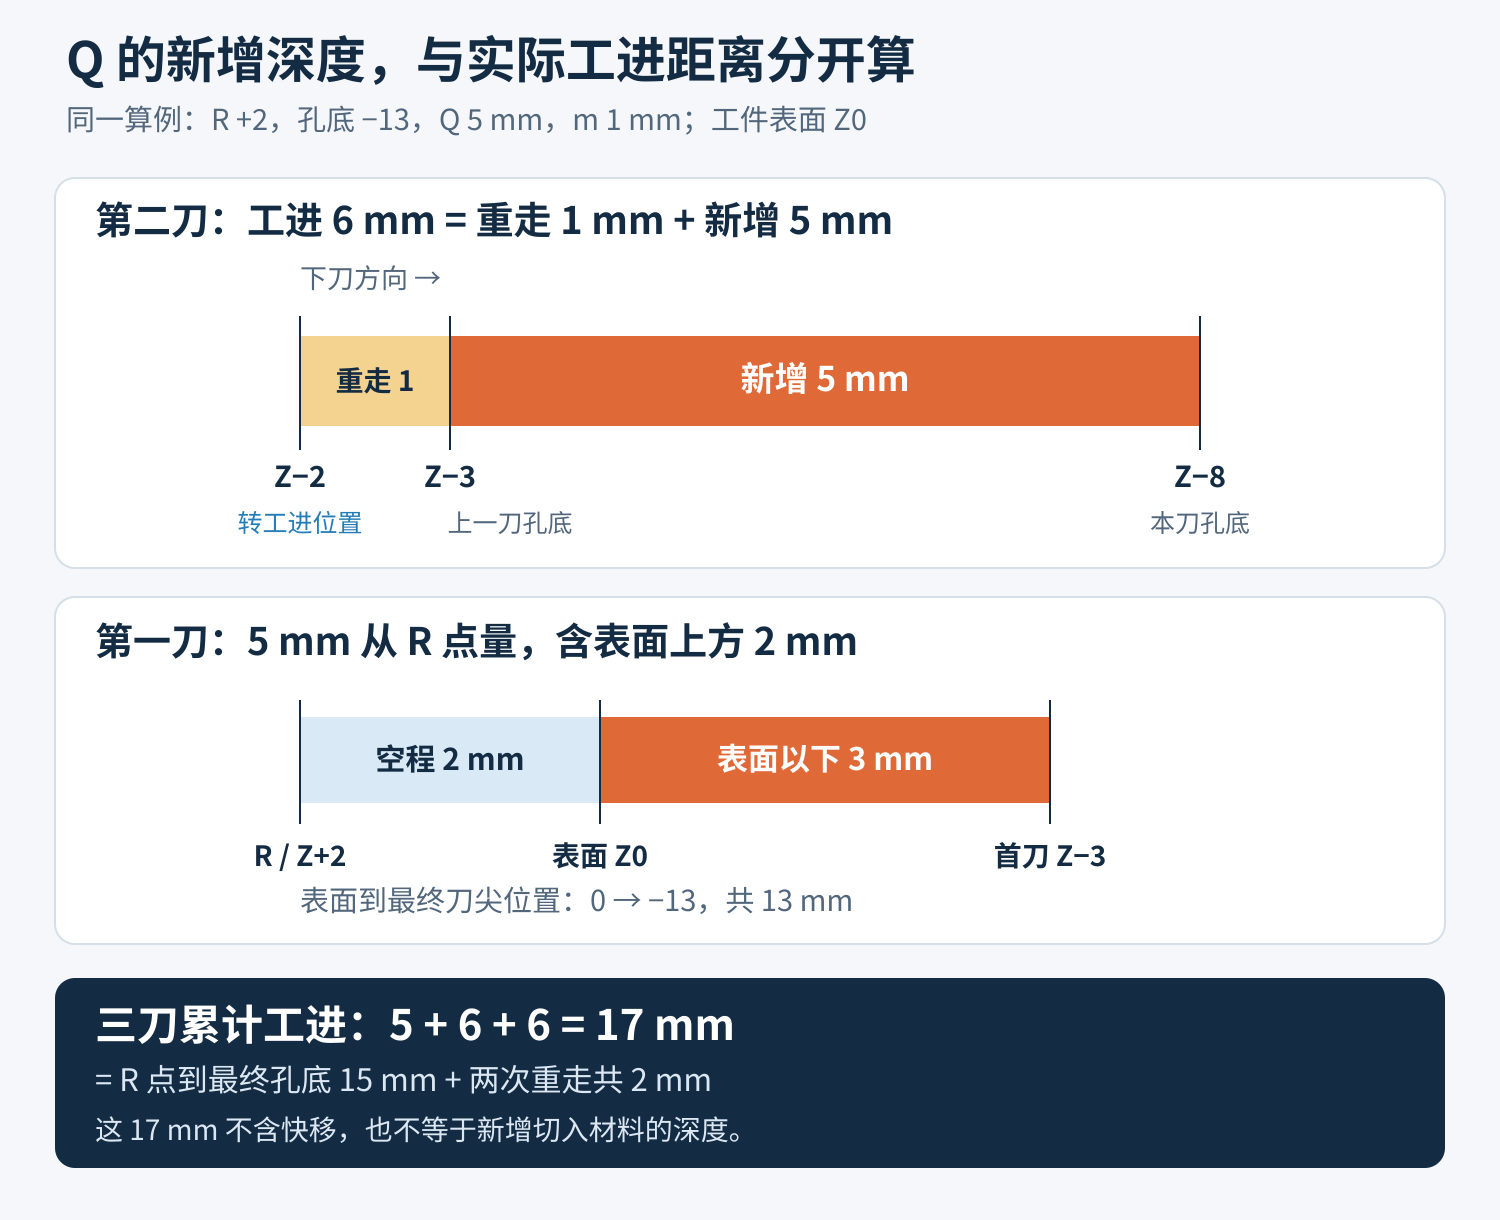
做轨迹记录时,可以把每一刀分成三栏:快移到哪里、从哪里开始工进、这次到达哪里。这样保留的是位置与运动方式,不会把控制器内部的增量示意误当成 G90 下的绝对程序。本文列出的坐标也用于读图和核算,没有组成可直接加工的完整程序。
到达最终孔底后,G98、G99 选择返回初始平面或 R 平面。本文固定用 G99,让终点统一落在 R 点;需要跨夹具移动时,可结合G98、G99 与 R 平面的图解另行核对初始平面和孔间路线。
普通 G83 与小径深孔模式要分开看
同一本手册紧接着的第 13.1.3.2 节是小径深孔钻循环,其命令格式、接近与返回速度,以及间隙参数另有规定。因此看到 G83 三个字符,还不足以确定完整运动方式。本文的 m、快移转工进位置和三刀路径,只对应前一节的普通深孔钻循环。
这里也不把其他系统的参数搬过来。网站已有的Haas G83 变步距文章讲的是 I、J、K 递减与 Q 固定步距;本文关注的是三菱普通 G83 再次下刀时,工进从什么位置开始。核对后处理时,应把控制器型号和实际循环方式一并写清。
核程序时,把三个位置连起来
拿到输出后,先确认 R 点、每次到达的孔底和最终 Z;再结合该机已有的 m,列出第二刀以后的快移结束位置。本例依次是 Z-2、Z-7。最后分别计算“新增深度”与“工进行程”,就能看清 Q5 为什么没有要求每一刀只工进 5 mm。
比较两份后处理输出时,终点、R 点和 Q 看起来相同,也要确认使用的循环方式相同。单靠孔底 Z 正确,判断不了再次接近孔底时的速度切换;把这些中间位置一起记录下来,排查才有明确的对照对象。
如果现场观察与这条轨迹不同,应先核对是否属于本文的普通循环、坐标与单位是否一致,以及 m 的实际值。不要只为凑出预想中的 5 mm 去改参数,也不要把循环内部的示意步骤照抄成独立运动程序。
参考资料
三菱 M800/M80/E80/C80 加工中心编程手册,IB-1501277-U,2025 年 1 月版,第 13.1.3.1 节,印刷第 382–383 页(PDF 第 401–402 页);普通 G83 的 Q 定义、m 提前距离及 q1+m 运动表。第 13.1.3.2 节从印刷第 384 页起另述小径深孔循环。