
Technical Article
Fagor 8055 G36 圆角写在哪一段:R10 的切点与短边检查
Fagor 8055/8055i 铣削 G36 应写在通向拐角的程序段。用 R10 算例核对切点、圆心与非模态写法,再检查相邻圆角是否挤占同一条短边。
轮廓从一条直线转向下一条直线,想在中间接一个 R10 圆角,G36 应该跟着哪一组坐标写?在 Fagor 8055 的这套指令里,先找两段轮廓的理论交点,再把 G36 放进通向这个交点的程序段。写到离开交点的下一段,指定圆角的位置就跟着变了。
本文采用 Fagor CNC 8055 / 8055i,·M· 与 ·EN· 型号的编程规则,依据《Programming manual》Ref.1711、Soft V02.2x,第 6.10 节,第 98 页。以下例子限定在 G17 的 XY 平面,以毫米和 G90 绝对坐标编程,先用 G40 刀心轨迹把几何关系说清楚。
G36 写在通向 B 点的程序段
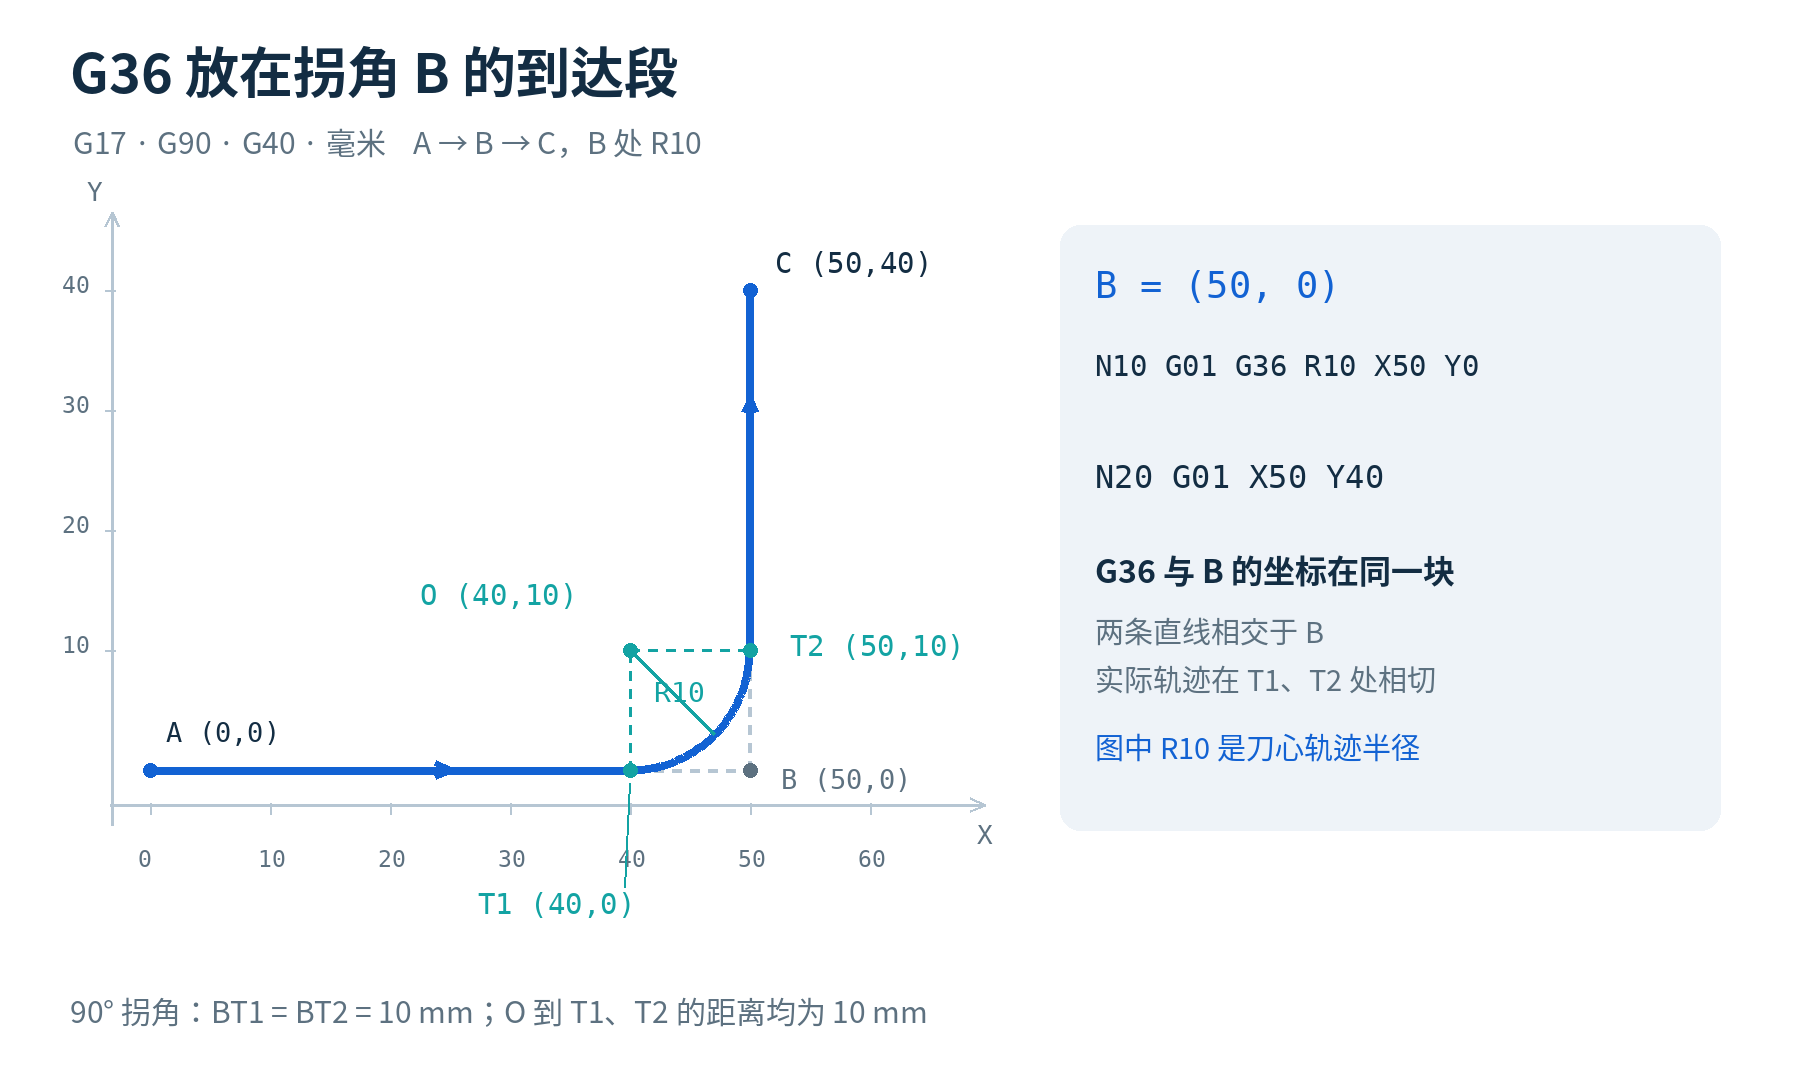
设刀心从 A(0,0) 沿 X 正方向走到理论拐角 B(50,0),随后沿 Y 正方向去 C(50,40)。要把 B 处接成 R10,轮廓段可写为:
N10 G01 G36 R10 X50 Y0
N20 G01 X50 Y40
这里的起点已在 X0 Y0,Z 保持在该轮廓的加工高度,进给已设置。N10 的 X50 Y0 定义 B,N20 则给出离开 B 的方向;系统据此插入两段轨迹之间的相切圆弧。
G36 R10 与 X50 Y0 属于同一个程序块。手册要求 R 放在 G36 后,且数值为正。R10 指指定圆角的半径,不能把直径 20 填到这个 R 中。
G36 是非模态指令。下一处拐角若也需要指定圆角,应在那一处对应的到达段再次写 G36 和正 R 值。前面出现过一次 G36,并不会让后面的拐角自动继承同样的圆角要求。
R10 从哪里开始转弯?
这个例子是 90° 拐角。半径取 10 mm,圆弧两端分别落在距 B 点 10 mm 的两条直线上:
进入切点 T1 = (40,0)
离开切点 T2 = (50,10)
圆心 O = (40,10)
检查的方法很直接:O 到 T1 是竖直的 10 mm,垂直于进入方向;O 到 T2 是水平的 10 mm,垂直于离开方向。两个半径相等,端点处又分别相切,所以这段圆弧沿 A→B→C 的行进方向为逆时针四分之一圆。
这也解释了为什么图形中刀心不到 X50 Y0:B 提供两段直线的交点,实际轨迹在 T1 就开始转弯,到 T2 再接回直线。拿 B 当作必须经过的圆弧端点,便会把正常的倒圆误看成“少走了一截”。
上述“从交点退让一个 R”的结果只适用于这里的 90° 拐角。斜边形成其他角度时,切点距离随夹角变化,不能直接照搬 10 mm。并且这里用的是 G40,图中的 R10 是刀心轨迹半径;工件轮廓采用 G41/G42 编程时,还要结合刀具半径补偿检查刀心轨迹与成品轮廓的关系。
15 mm 的短边容不下两个 R10
现在把轮廓改成 A(0,0)→B(50,0)→C(50,15)→D(90,15),希望 B、C 各做一个 R10。BC 只有 15 mm,不能只看两处圆角各自的半径。
N10 G01 G36 R10 X50 Y0
N20 G01 G36 R10 X50 Y15
N30 G01 X90 Y15
这三行用来检查相邻圆角的几何条件。B 处 R10 要占用 BC 起点后的 10 mm,其离开切点在 Y10;C 处 R10 又要占用 BC 终点前的 10 mm,其进入切点在 Y5。沿 Y 正方向走,前一圆角还没结束,后一圆角就已经需要开始,中间出现 5 mm 的重叠区间。
对于图中这两个 90° 拐角,两段圆角在共享直边上的退让量之和为 10 + 10 = 20 mm,大于 BC 的 15 mm。按这组尺寸,无法形成图示要求的连续相切轮廓。具体控制器如何处理这类几何冲突,应查对应软件与机床资料;这里先把几何冲突查出来。
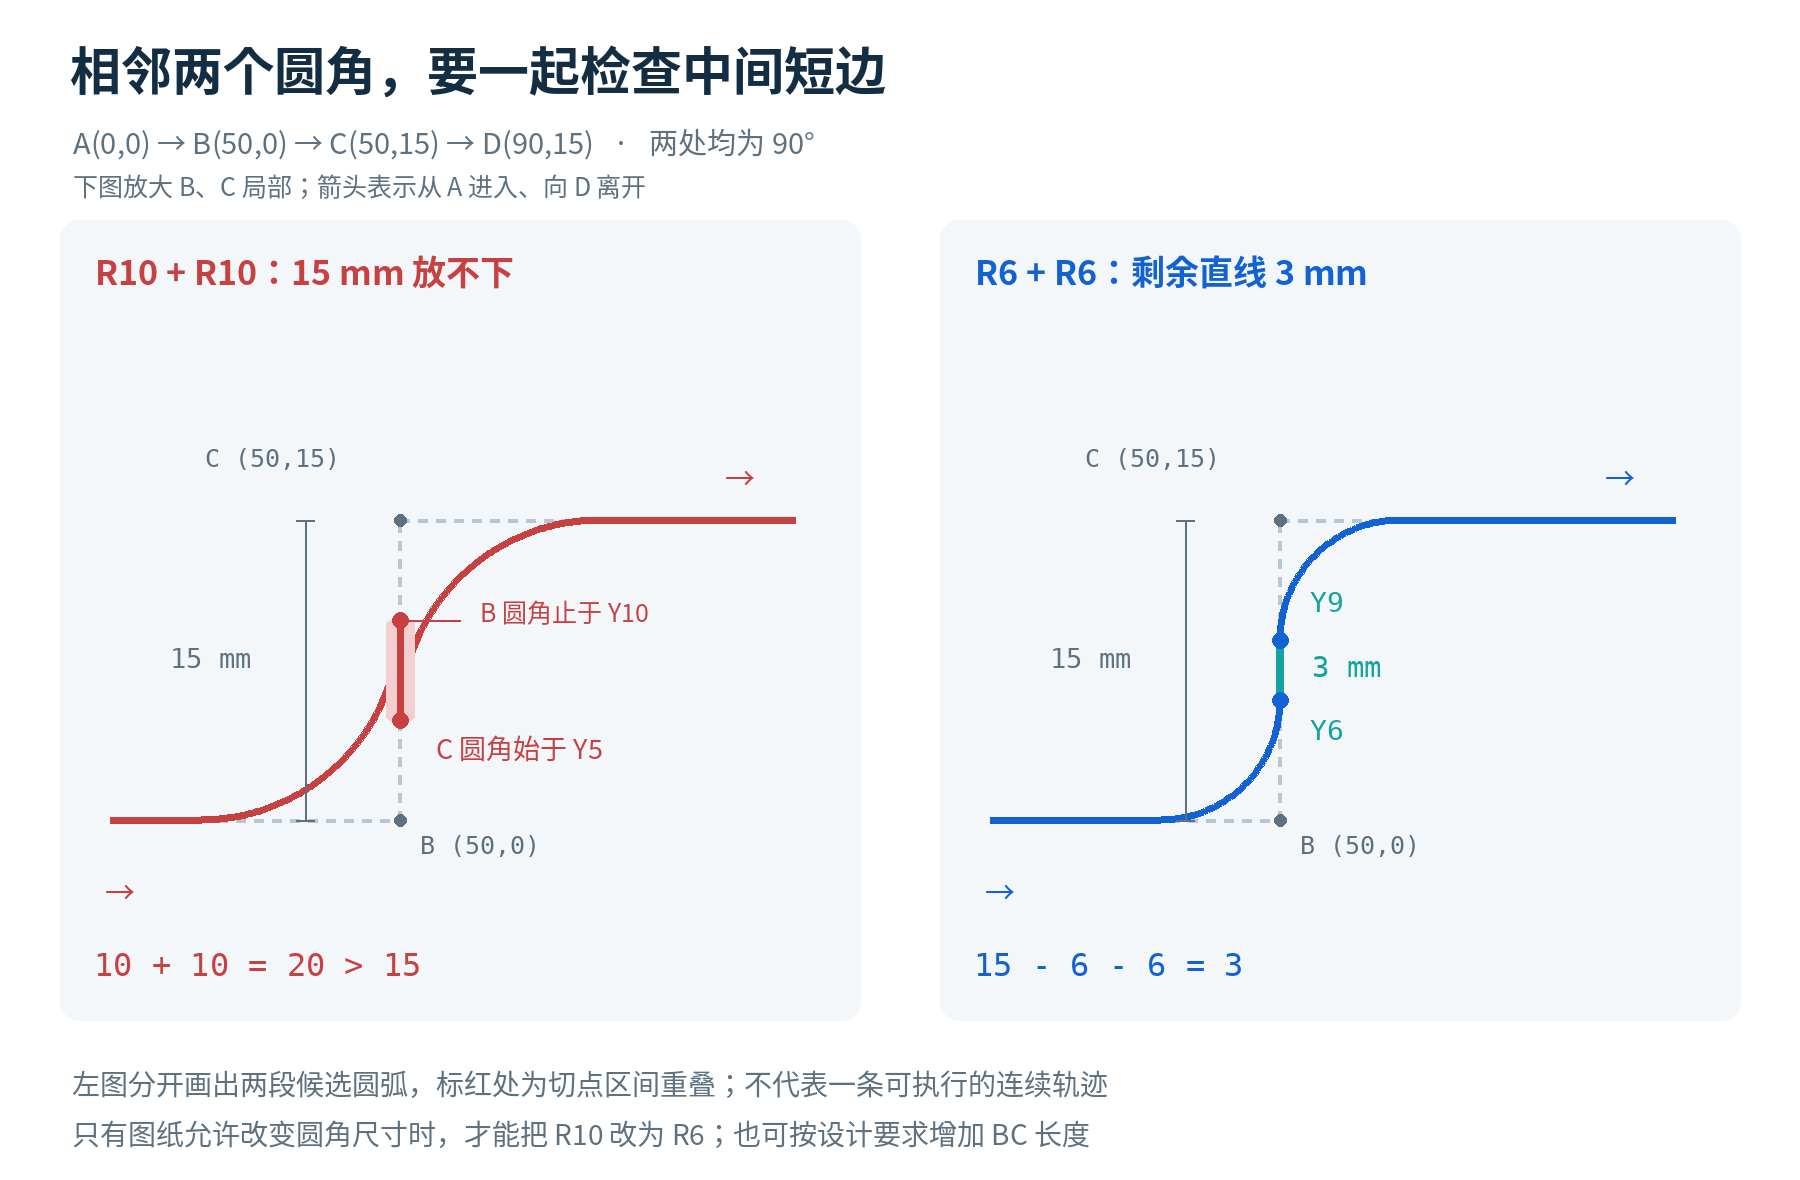
如果图纸允许两处采用 R6,BC 上剩下的直线长度就是 15 − 6 − 6 = 3 mm。若图纸明确要求 R10,则应从轮廓尺寸、加工方案或程序定义上解决冲突,不能为了让程序通过就擅自缩小圆角。
同是 Fagor,也要先看清控制系统型号和软件手册。比如 8055 与 8060 的 G04 时间单位就不能只看指令号判断。修改这类轮廓段后,可按NC 程序修改后的最低安全检查清单核对新旧轨迹、补偿状态和实际运动范围,再安排机床验证。
资料出处
Fagor Automation:CNC 8055 / 8055i ·M· & ·EN· Programming manual,Ref.1711,Soft V02.2x,第 6.10 节“Automatic radius blend (G36)”,印刷页 98。