
Technical Article
西门子 828D 螺旋下刀:TURN=2 为什么走 2.25 圈
西门子828D螺旋插补中,TURN表示附加整圈数。用90°终点与Z−9算清TURN=2的2.25圈、每圈降4毫米,以及只改TURN为什么会让螺旋变陡。
螺旋下刀从圆的右侧出发,最后停在上方,程序里写着 TURN=2。这一段到底绕了两圈,还是两圈多一点?在西门子原生语言里,要把 TURN 的整圈数和到达终点的那段圆弧一起算。下面这组坐标,实际是 2.25 圈。
本文按 SINUMERIK 828D、CNC 5.25 SP1 的原厂手册读程序。采用 XYZ 铣削,长度与进给的长度单位都已设为毫米,G17 平面,坐标框架和刀长补偿保持不变,G40 已在前序安全位置生效。图中的半径 20 mm 是编程路径半径,不能直接当成加工孔的半径。
90°的终点,接在两个整圈之后
圆心位于工件坐标 X0、Y0。起点 S 是 (20,0,0),终点 E 是 (0,20,−9)。从 +Z 方向看向 XY 平面,G3 从右侧走到上方,对应逆时针 90°。TURN=2 再增加两个整圈,所以总转角为 2×360°+90°=810°,总圈数为 2.25。这里数的是刀位在 XY 平面绕圆心的圈数。
; START: X20 Y0 Z0, G40 ACTIVE
N100 G17 G90 G94
N110 G3 X0 Y20 Z-9 I=AC(0) J=AC(0) TURN=2 F300
这段从已经到达 S 的位置读起。X0、Y20、Z−9 是 G90 下的终点;I=AC(0)、J=AC(0) 把圆心明确写成绝对坐标。若改用默认的起点增量圆心写法,本例应为 I−20、J0,不能直接改成 I0、J0。AC 的单项坐标指定,可参照西门子 G90 与 AC/IC 的读法。
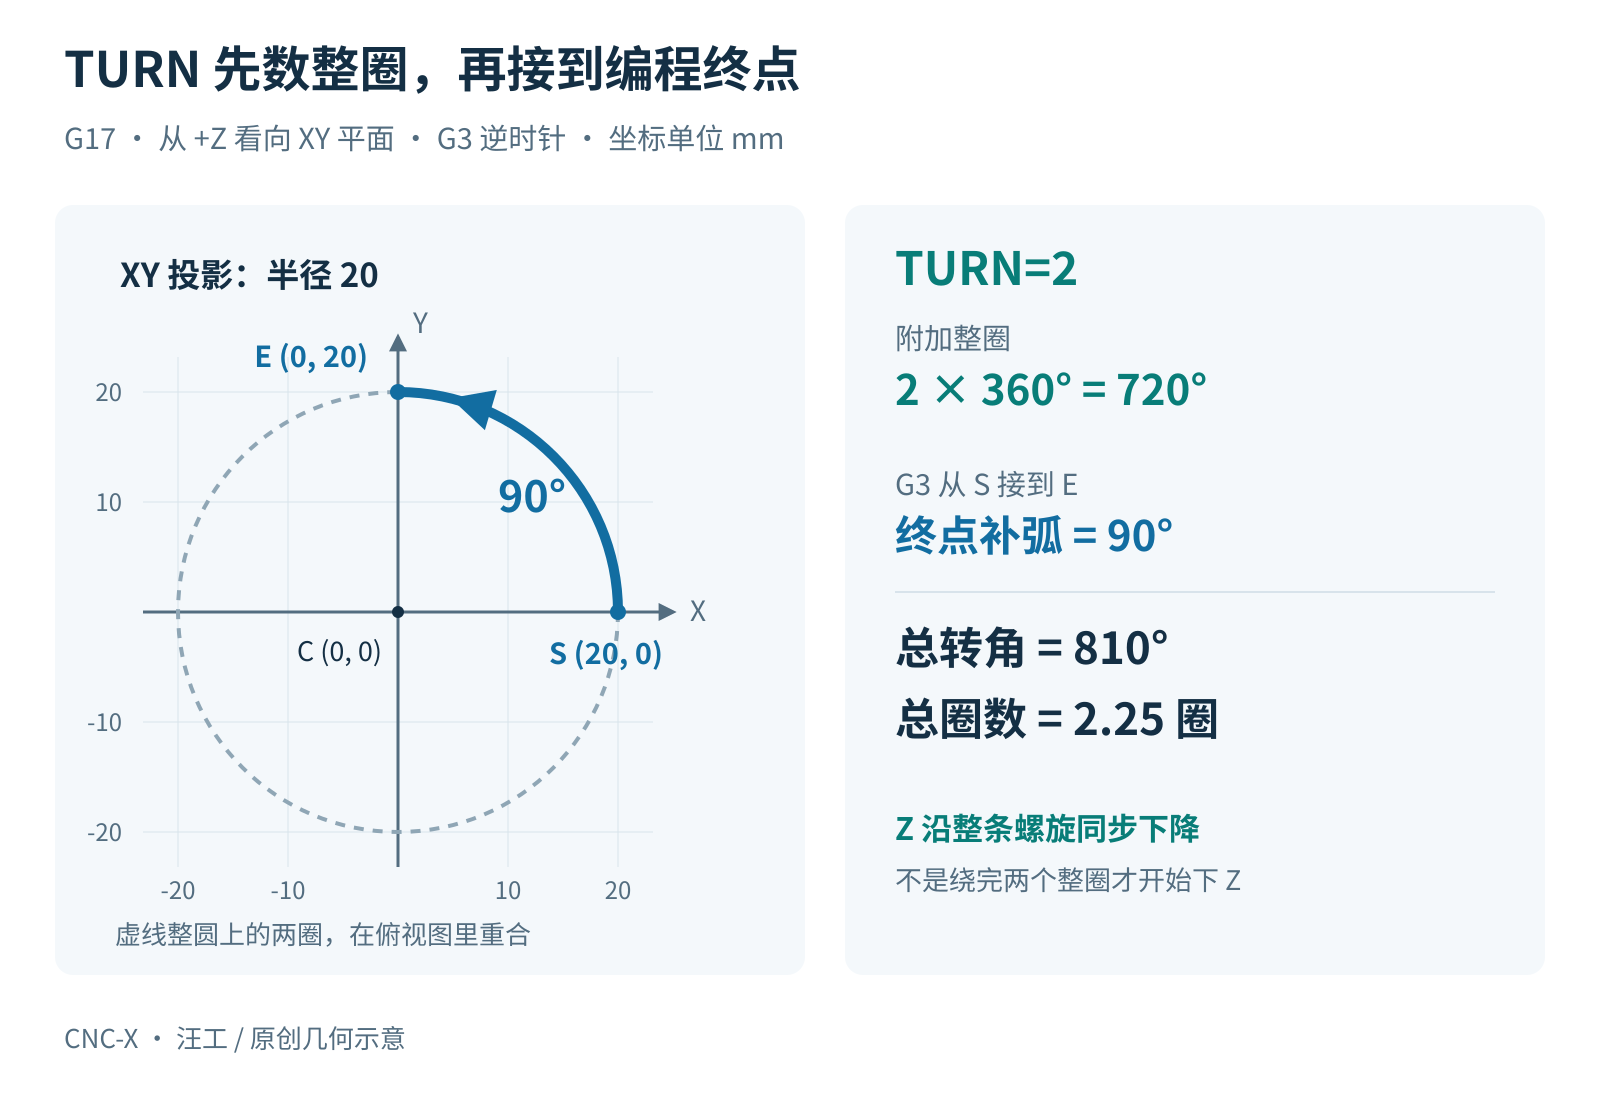
判断这段“补弧”时,方向也要算进去。同样从 (20,0) 到 (0,20),如果换成 G2,顺时针的基础圆弧是 270°,再加两个整圈就成了 2.75 圈。只用两条半径间的较小夹角代入,会把 G2 和 G3 混成同一条路。
Z−9 分摊到整条螺旋,每圈下降 4 mm
XY 绕圆和 Z 下降同时进行。Z 不会等两个整圈走完,才在最后 90°里一次降到 −9。这条螺旋半径不变,Z 随转角均匀变化,每转一圈的下降量是 9÷2.25=4 mm。
绕完第一个整圈,刀位回到 X20、Y0,Z 已是 −4;第二个整圈结束,XY 仍是 X20、Y0,Z 到 −8。最后再转四分之一圈,下降 1 mm,到达 X0、Y20、Z−9。只检查开头和结尾的 Z,容易漏掉中间每一圈的切入深度。
F300 是这个片段的进给示例值,G94 下使用每分钟进给方式;它不表示每圈下降 300 mm,也不负责指定螺旋导程。本例的每圈降深由总 Z 变化量和总圈数共同决定。
只把 TURN 改小,螺旋会更陡
假设想少绕一圈,把 N110 的 TURN=2 改成 TURN=1,其余坐标一字不动。总圈数变为 1+0.25=1.25,Z 仍要从 0 到 −9,每圈下降量就变成 9÷1.25=7.2 mm。程序仍能到达原来的终点,但沿途的下降斜率已经改变。
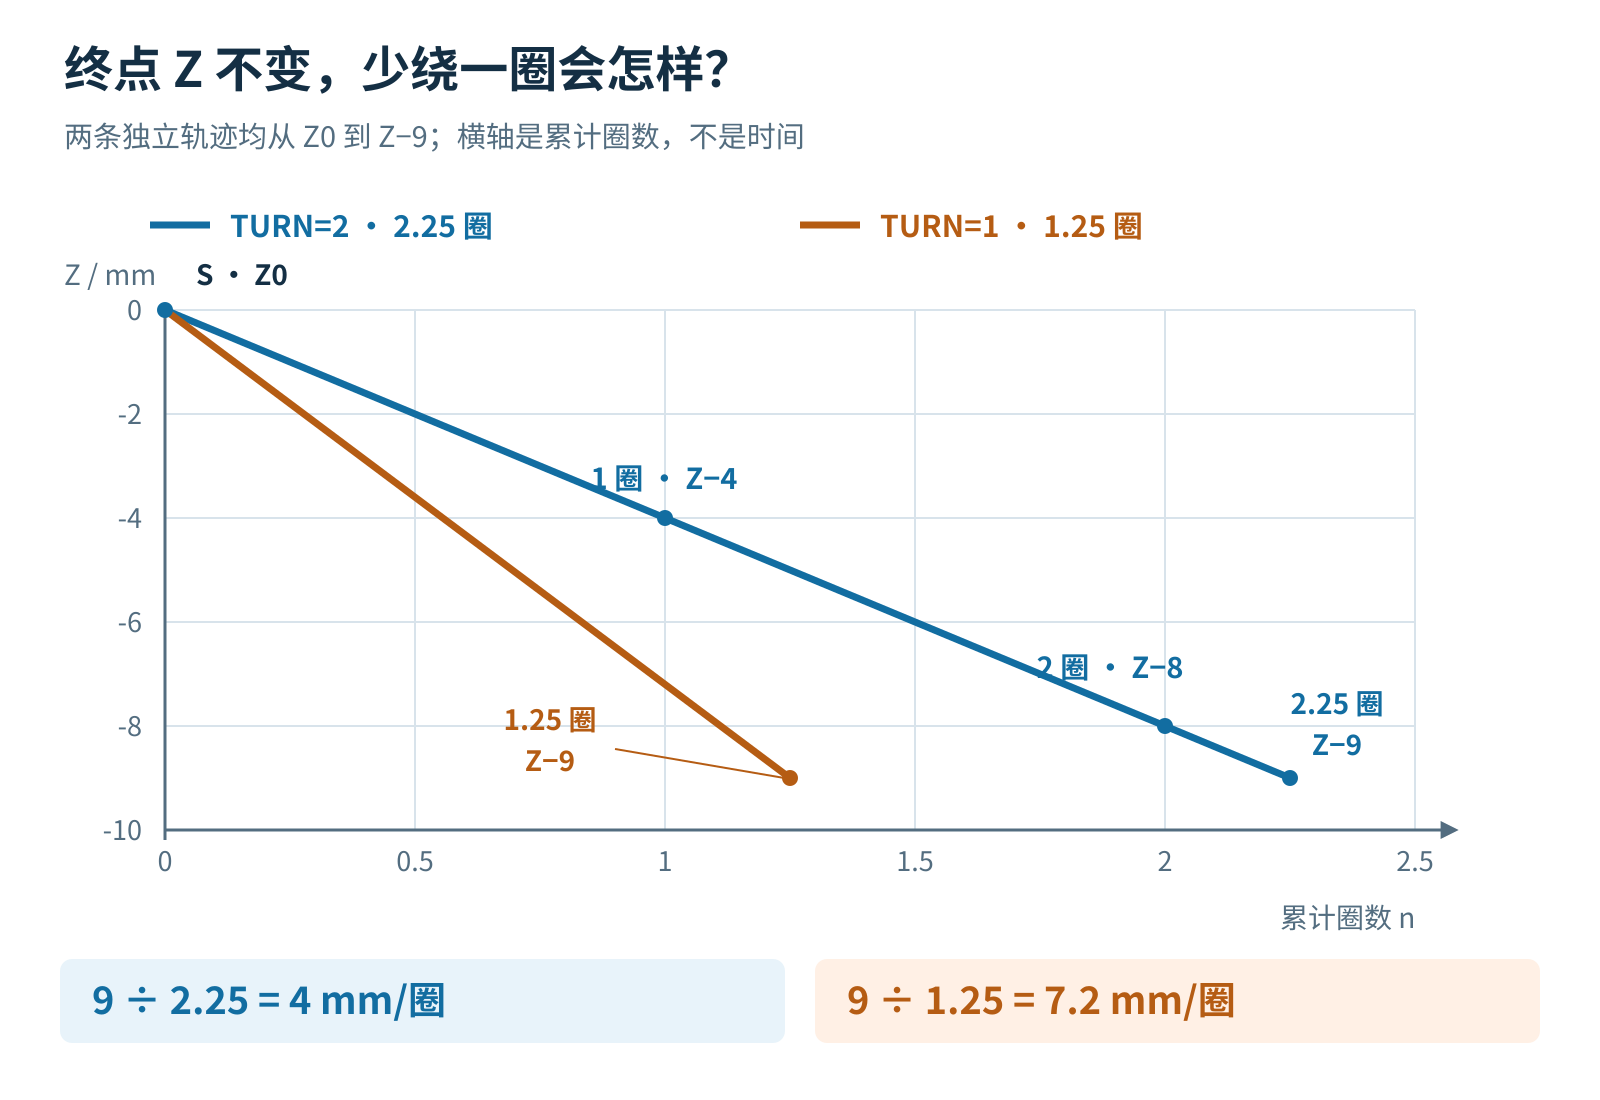
如果要求仍为每圈下降 4 mm,又要保留右侧起点、上方终点和 TURN=1,那么这段只能下降 1.25×4=5 mm,终点应为 Z−5。既保留 Z−9,又保留同一对 XY 起终点和每圈 4 mm,所需的总圈数就是 2.25,不能仅靠减小 TURN 同时满足。
这里的 4 mm 和 7.2 mm 只是几何计算结果。是否适合某把刀的螺旋下刀,要另看刀具允许的斜坡角、有效直径、材料与当前切削条件。把圈数改少之前,先把新的每圈降深算出来,比只看终点深度更容易发现加工意图已经变化。
后处理输出时,圈数要跟着这一段走
该版本里 TURN 为非模态地址,G2/G3 则为模态运动指令。后处理若把一条螺旋拆成多段,应对每一段重新核对起点、终点、方向和附加整圈数,不能指望上一段的 TURN=2 继续留给下一段。后续要转入直线运动,也应明确写出相应的 G1 或 G0。
最有用的对照,是把 CAM 要求的“每圈降深”与 NC 算出来的值放在同一处,再检查分段边界。遇到改版后圈数不同、但终点坐标仍相同的输出,可以按修改后处理后对照 NC 变化的方法保留两版程序;本例应记录的几何结果是:总计 810°、下降 9 mm、每圈 4 mm。
原厂依据:Siemens《SINUMERIK 828D — NC programming》07/2025,A5E48764001B AK,适用 CNC 5.25 SP1;§3.9.7,第 220–222 页;圆心坐标第 205 页;TURN 非模态属性第 1129、1131、1194 页。