
Technical Article
Haas G83 变步距钻孔:每啄怎么递减,I/J/K 与 Q 怎么选
Haas铣床G83中,I/J/K让步距从首啄逐次减到下限,Q用于固定步距。以R2、Z-30计算两组啄钻终点,说明K的作用、R平面起算及后处理切换时的参数检查。
Haas 铣床(MILL)沿 Z 轴执行普通 G83 啄钻时,想让步距逐次变小,先把 I、J、K 三个数分清:I 给首啄深度,J 给每次减少多少,K 给递减后的最小步距。读到 I10. J2. K4.,应先列出 10、8、6、4、4……,再结合 R 平面和孔底 Z 算各次终点。若同一段里还留着 Q,就要先处理这组参数的冲突。
I、J、K 管递减,Q 管固定步距
Haas 官方 G83 说明把 I 定义为首啄深度,J 定义为每啄深度的减量,K 定义为最小啄钻深度;Q 则是固定的增量啄钻深度。官方还明确要求,使用 I、J、K 时不要同时使用 Q。
对 I10. J2. K4. 来说,第二啄比第一啄少 2 mm,为 8 mm;第三啄再少 2 mm,为 6 mm;第四啄减到 4 mm,后续常规步距保持 4 mm。K4. 没有要求每啄都走 4 mm,也没有把整个孔分成四啄。
对本文 I≥K>0、J>0 的设置,在距离孔底还有足够余量时,可用这一行检查递减关系:第 n 啄名义步距 = max[I − (n − 1) × J,K]。这里的 n 从 1 开始。它用于核对参数生成的步距,孔底位置仍由 Z 控制。
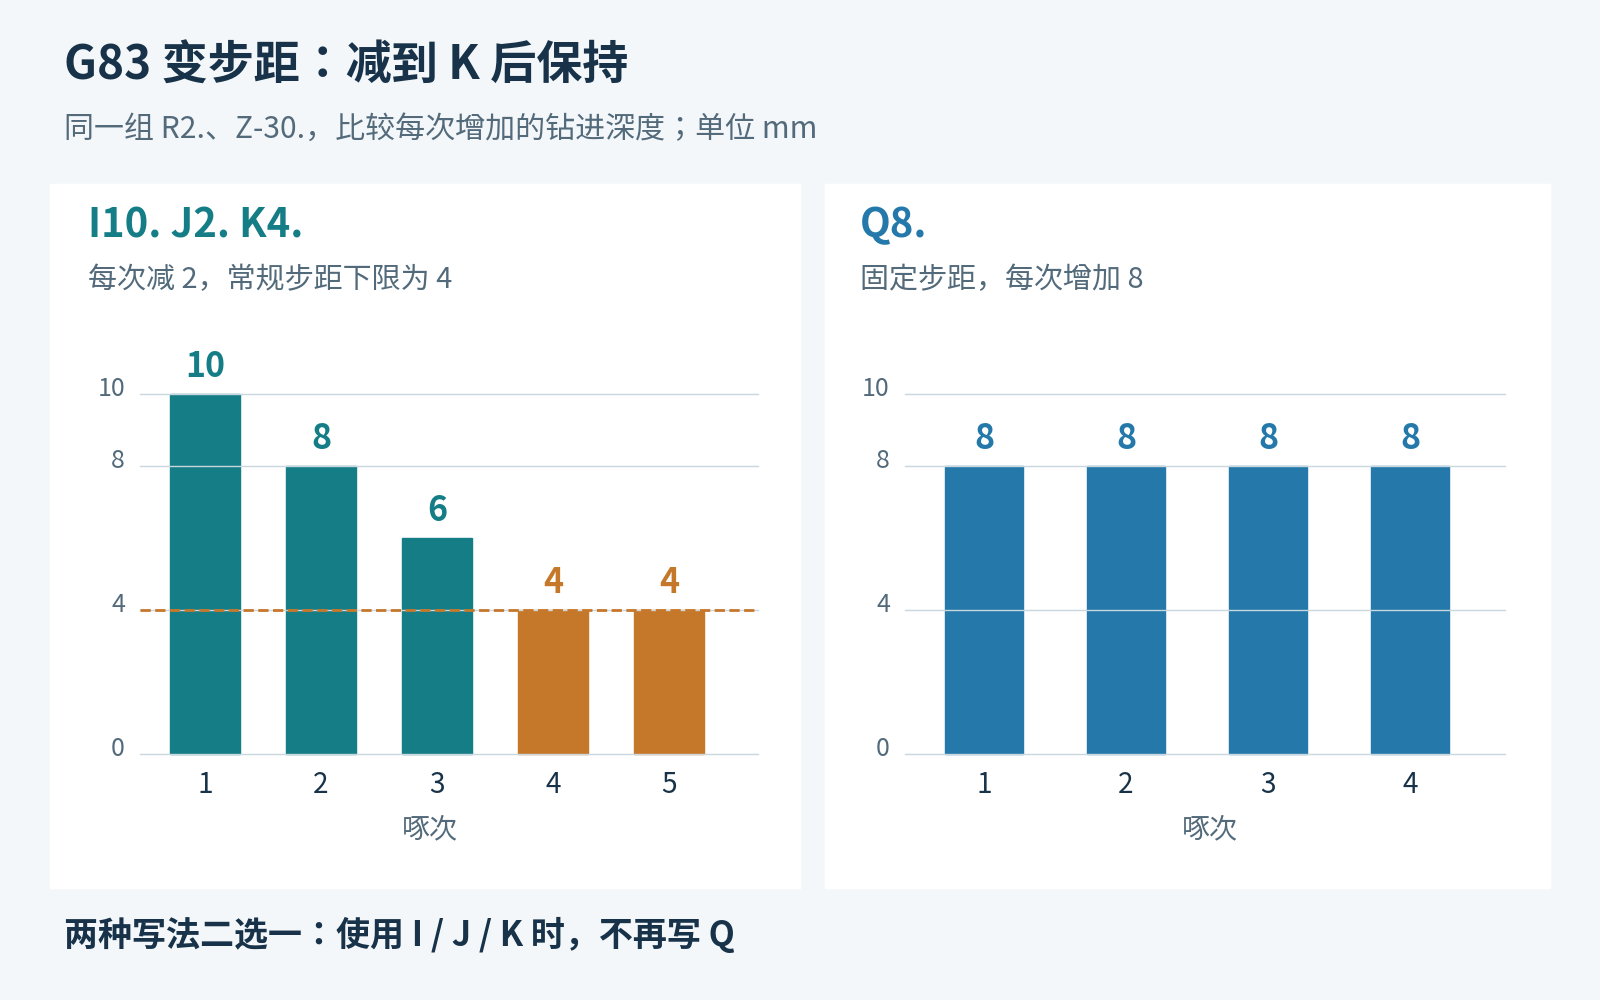
图 1:左侧减到 K 后保持;右侧每次采用 Q 指定的固定步距。两组数分别属于两种写法,不能合并到同一条 G83 中。
同样钻到 Z-30,两种写法走几啄
设定一个用于读程序的尺寸例:G21 毫米、G17、G90、G94、G54,刀长补偿与主轴状态已经建立,循环前刀尖在 Z20;工件表面 Z0,孔位 X20 Y20,R 平面 Z2,孔底 Z-30,无坐标旋转和缩放。R 到孔底相距 32 mm。下面两段是分别比较的循环片段,准备过程和切削用量应在完整程序中核对。
变步距写法:
G98 G83 X20. Y20. Z-30. R2. I10. J2. K4. F120.
G80
从 R2 开始,首啄向下增加 10 mm,到 Z-8;第二啄再增加 8 mm,到 Z-16;随后增加 6、4、4 mm,依次到 Z-22、Z-26、Z-30。五啄的新增深度合计 10 + 8 + 6 + 4 + 4 = 32 mm,恰好到达本例孔底。
固定步距写法:
G98 G83 X20. Y20. Z-30. R2. Q8. F120.
G80
Q8 对应四次各增加 8 mm,终点依次为 Z-6、Z-14、Z-22、Z-30。两段孔位、R、孔底和 F 相同,孔内的分段方式不同。变步距这一组是五啄,固定步距这一组是四啄;不能只核对最后的 Z 一样,就认为后处理输出等效。
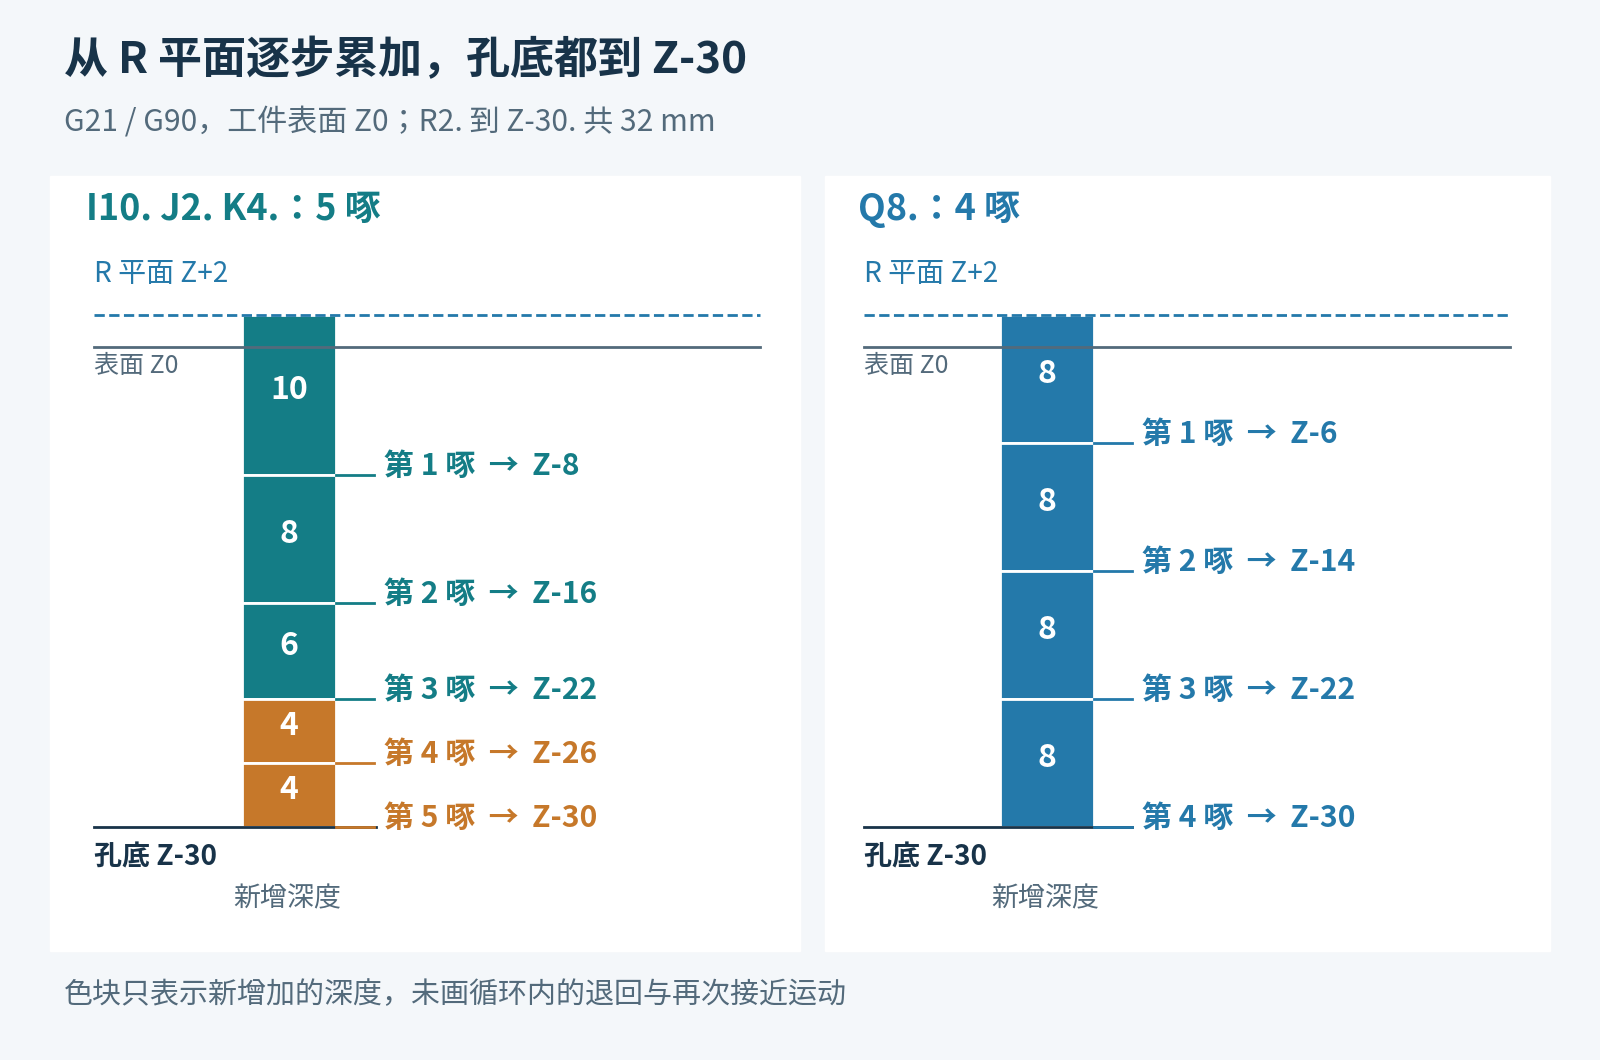
图 2:两列采用相同 Z 向比例。每个色块只表示本次新增的深度,不代表整段循环的实际运动路径。
首啄从 R 平面算,别从工件表面扣 I
Haas《Mill Programming Workbook》(2015,第 77、79 页)从 R 平面解释进给起点与首啄 I。本例 I10 的起点是 R2,首啄终点为 2 − 10 = -8。若直接从表面 Z0 扣掉 10,就会算成 Z-10,整个终点表也随之错位。首啄 10 mm 里包含表面以上的 2 mm,不能把它说成钻入材料 10 mm。
同样,I、J、K 和 Q 描述的是各次加深关系。G83 中还有排屑退回、再次接近已钻深度的运动;设置 22 和设置 52 涉及这些行程。不能把图中 32 mm 当作刀尖总行程,也不能直接用 32 ÷ F 算整个孔的加工时间。回到初始平面还是 R 平面,则可对照G98、G99 与 R 平面的图解逐段核对。
数值地址保留小数点,是为了让尺寸和进给的写法清楚。F120. 在本例 G21、G94 下表示 120 mm/min;这组尺寸用来算终点,没有指定钻头直径、材料和冷却条件,不能据此选定实际切削用量。
检查后处理,要看参数有没有成组切换
把固定步距操作改成变步距后,先看生成的 NC 是采用 Q,还是采用完整的 I、J、K。若输出成了 I10. J2. K4. Q8.,不要去猜控制器会优先采用哪一个,也不要把“不报警”当成正确依据,应该沿后处理的钻孔输出分支查清 Q 为什么仍被保留。