
Technical Article
西门子 G451 过外角:刀心没碰,刀具为什么会碰夹具?
SINUMERIK ONE G450与G451过90°外角,刀心没碰夹具为何仍干涉?用R5刀具、45°夹具面算清+1.000与−1.071毫米净空,给出NC对照、DISC及自动切换核对项。
同一个90°外角,把 G450 DISC=0 改成 G451,刀心看起来仍在夹具外,直径10毫米的刀具却可能已经相交。下面这组自拟算例中,夹具面距零件尖角11毫米:G450 的名义净空为1毫米,G451 则干涉1.071毫米。差别藏在控制器生成的过角路径里,单看 NC 中的 X40 Y40 查不出来。
本文依据 SINUMERIK ONE、CNC 软件6.23的原厂手册,限定公制、G17 平面、G90、两条直线构成的外角,G41 已正确建立。有效正补偿半径和圆柱刀具的实际半径都取5毫米,没有附加轮廓偏置。本例没有实机加工记录,计算的是与刀具在高度上重叠的夹具横截面。
先把外角与两条刀心线画出来
设零件右上角为 C=(40,40)。程序从左向右加工上边,再向下加工右边,零件位于角点左下方。沿这两段运动,G41 的左侧分别是上方和右方,因此刀心线是 Y45 和 X45。
G450 DISC=0 下,刀心从 A=(40,45) 沿半径5毫米的四分之一圆弧转到 B=(45,40),圆心就是 C。G451 则把两条等距线延长到交点 Q=(45,45),再沿下一条直线离开。
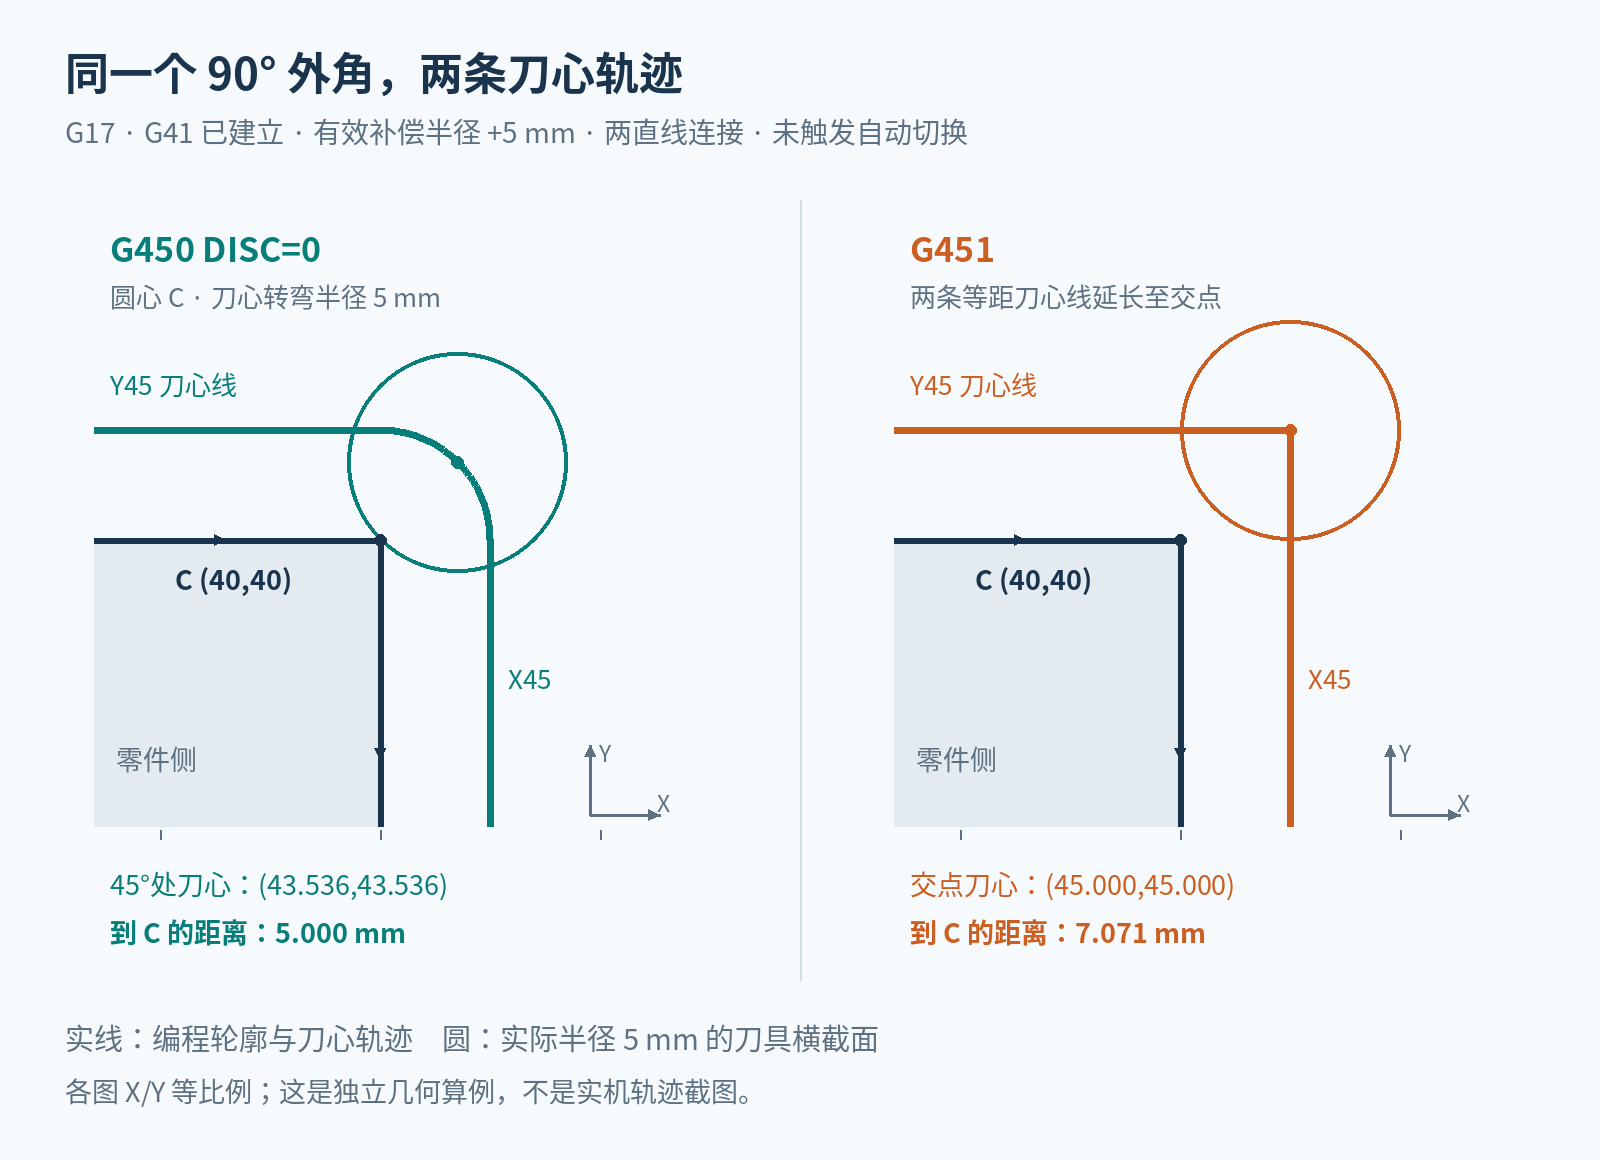
交点到尖角的距离为 √(5²+5²)=7.071毫米,比 G450 的5毫米刀心转弯半径多2.071毫米。这里说的是到尖角的径向距离,不能直接当成任意方向的夹具净空差。两种指令选择的是刀补过角方式;图中的 R5 属于刀心轨迹,不能当成给零件加了一个 R5 圆角。
夹具斜放45°,刀具外缘占多少空间?
让夹具的临近面在 XY 截面内是一条斜线,朝向夹具实体的法向指向右上方,与 X、Y 轴各成45°。该面到 C 的垂直距离为11毫米,夹具实体在更远的一侧。
沿这一法向测量距离,G450 圆弧在45°位置最外伸:刀心为 (43.536,43.536),相对 C 的法向投影是5毫米。再加上实际刀具半径5毫米,实体外缘达到10毫米,名义净空是 11−10=1毫米。
G451 的最外伸刀心是 Q=(45,45),法向投影为 (5+5)/√2=7.071毫米。刀心距夹具面还有 11−7.071=3.929毫米,但这小于刀具半径。加上5毫米实体半径后,外缘达到12.071毫米,名义净空为 11−12.071=−1.071毫米。负值表示这个二维模型已经相交。
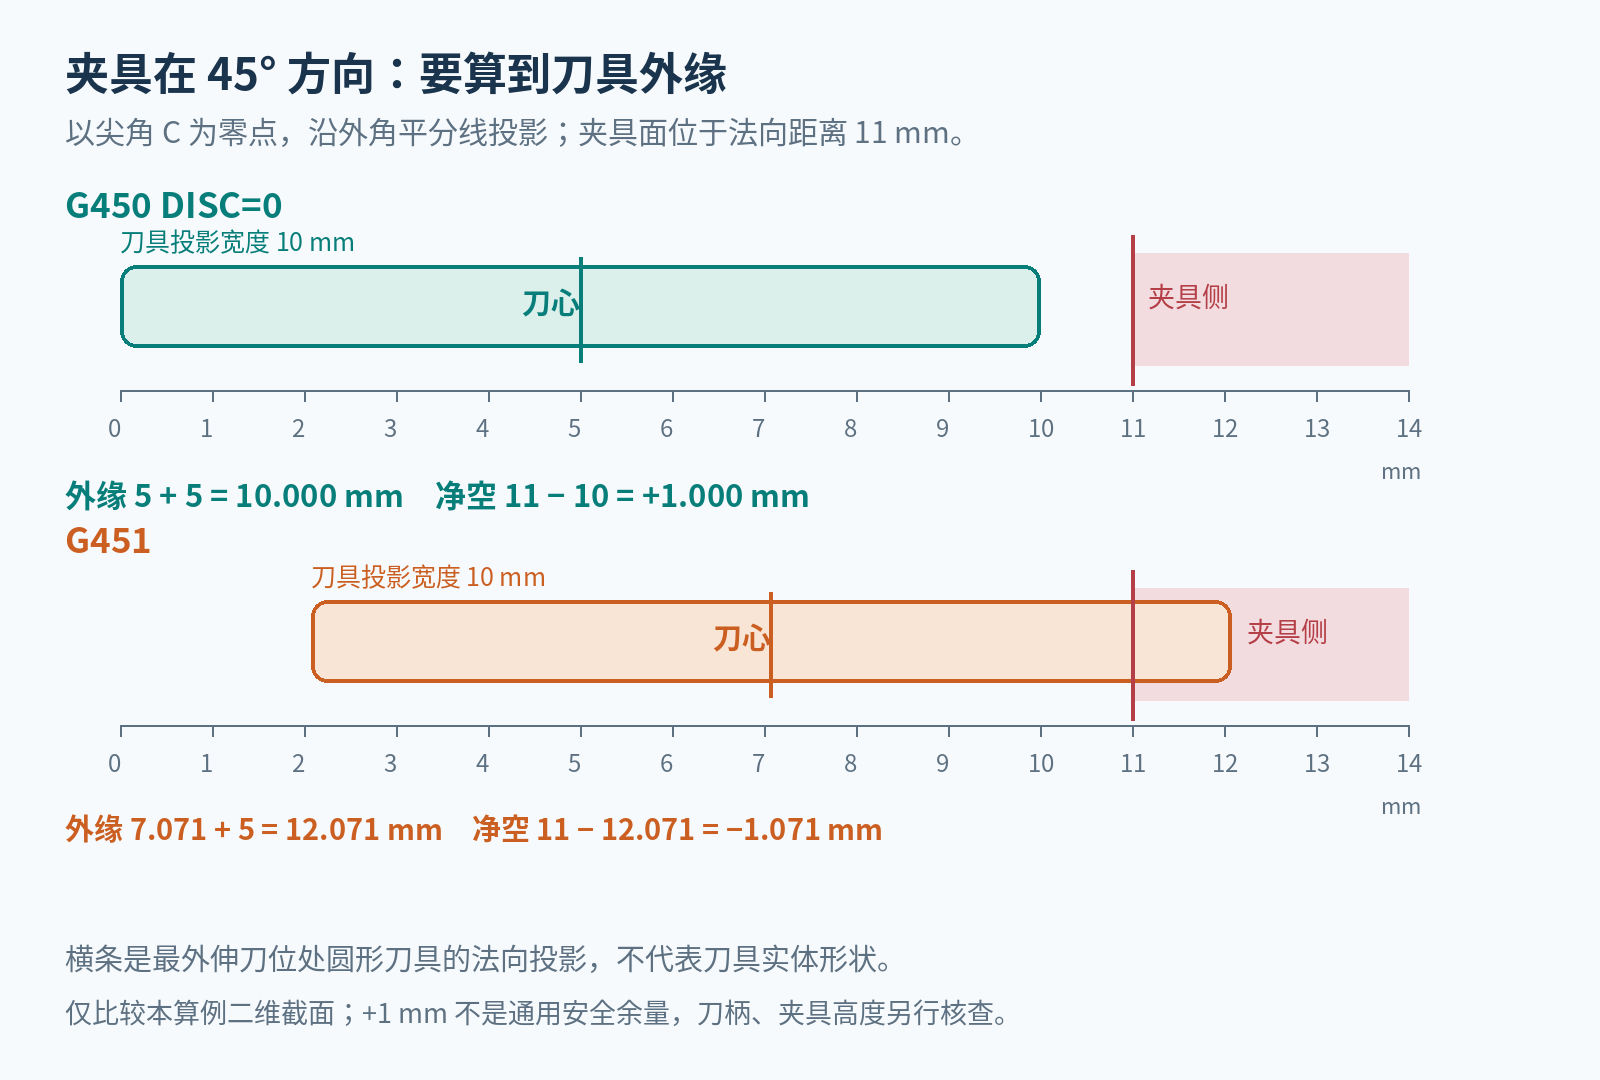
这组数字恰好选择了45°法向,所以两种实体包络的差也是2.071毫米。若夹具面垂直于 X 轴或 Y 轴,本例局部过角的最大 X 或最大 Y 相同,不能沿用这个差值。
复算时可把单位法向写成 n=(1/√2,1/√2),夹具面写成 n·(p−C)=11。对整条刀心路径取最大的法向投影,再算:名义净空=11−最大投影−实际刀具半径。补偿半径决定刀心路线,实际半径决定实体大小;两者不同,必须分开代入。
对照 NC,只改外角选择
以下只截取已建立 G41 后的一段,不包含装刀、主轴、刀长、Z 高度和进退刀。入口状态为 G17、G90、G94、公制,刀具与 D 补偿已核准;当前编程点 X0 Y40,对应刀心 X0 Y45。有效补偿半径与实体半径均为5毫米。F300 只是比较用数值,不是切削参数推荐。
比较前,选择等距线交点:
N110 G1 G451 X40 Y40 F300
N120 X40 Y0
N130 Y-20
比较后,选择无 DISC 外伸的过渡圆弧:
N110 G1 G450 DISC=0 X40 Y40 F300
N120 X40 Y0
N130 Y-20
模式放在到达角点的 N110 段,明确控制这一段与 N120 之间的过渡。原厂说明 G450/G451 作用于当前段到下一段的连接;DISC 具有模态保持性,所以不能只写 G450 后就按纯 R5 圆弧计算。
这不是一组可直接开机运行的完整程序,也不是“G451 都应该改成 G450”。若外角加工质量或工艺需要交点方式,应考虑调整夹具或工艺;即使本例改用过渡圆弧得到正1毫米,也没有证明完整装夹已经安全。
写了 G450,还要核对什么?
先核对本机实际生成的路径。原厂规定:极尖外角可能从 G451 自动转为 G450,涉及 MD20210 $MC_CUTCOM_CORNER_LIMIT;极平外角可能从 G450 自动转为 G451,涉及 MD20230 $MC_CUTCOM_CURVE_INSERT_LIMIT。本算例以已核实90°角没有触发这两种切换为前提,不借此建议修改机床参数。
再核对 CAM 输出的是零件轮廓还是刀心轨迹。若程序已经输出刀心路线并使用 G40,或只用少量磨耗补偿,就不能把完整刀具半径5毫米再次套入这套刀心计算。本文也不延伸到样条、五轴姿态变化或其他外角角度。
最后把刀柄、夹头、夹具高度和动态运动放进完整模型。这里的1毫米只是名义二维几何余量,不是通用安全距离;零件外角的实际表面质量也不能由这张图保证。
验收对上这四组数
下面是算例回归目标,不是实机精度允差。先在匹配本机配置的仿真或图形检查中核对,再按机床厂认可流程做受控验证。
• 编程轮廓:X0 Y40 → X40 Y40 → X40 Y0;两份 NC 的轮廓坐标应一致,模式在到角段明确输出。
• G450 DISC=0:刀心过角从 (40,45) 到 (45,40),圆心 (40,40),半径5.000毫米;45°点为 (43.536,43.536)。
• G451:两条刀心直线的交点为 (45.000,45.000),到 C 的距离7.071毫米;若没有到该点,先查实际模式与自动切换条件,不直接套用后续净空值。
• 45°夹具面:两种刀具实体外缘的最大法向距离分别为10.000和12.071毫米,对应名义净空 +1.000和−1.071毫米。复算统一保留三位小数,并把有效刀补、实际刀径、夹具法向和 DISC 状态记入验收记录。
如果还要核对刀心与轮廓的进给区别,可读西门子 CFC 与刀心进给。修改后的整份程序可对照NC 程序修改后的最低安全检查清单继续检查。
原厂依据与算例说明
依据西门子《SINUMERIK ONE Tools》,Function Manual,01/2024,A5E48053685B AH,适用 CNC 软件6.23:第59页说明当前段与下一段的过渡;第62—65页说明外角轨迹、DISC 与自动切换;第85—87页给出 G450/G451 语法与90°外角示意。查看西门子官方手册。本文坐标、夹具位置、NC 片段与两张技术图均为独立设计的教学算例,未使用客户加工数据。