
Technical Article
西门子铣内圆写 F600,轮廓为何走800?CFC 与刀心进给
西门子828D铣R20内圆、刀具半径5毫米,CFTCP F600为何对应轮廓800?用CFC和CFIN程序对照,算清刀心450、外圆750及CAM重复降速,并给出路径与理想时间验算。
铣 R20 内圆,程序写着 F600,轮廓上的进给却可能是 800 mm/min。若西门子 828D 当前使用 CFTCP、G41 已建立、有效刀具半径为 5 mm,这个差值来自刀心与轮廓的半径比。想让轮廓按 600 mm/min 前进,应先确认进给作用点,再决定由系统修正,还是由 CAM 预先换算。
下面是几何算例,没有实机加工记录。以 SINUMERIK 828D、CNC 软件 5.24 的原厂编程手册为依据,限定西门子原生编程模式、G17 平面、G90、G94、公制和二维刀具半径补偿,且没有附加轮廓偏置。F600 仅用于计算,不是针对某种材料、刀具或机床给出的切削参数。
先把 R20 和 R15 分开
设编程轮廓圆心为 X0 Y0,半径 R20,走向从 X20 Y0 逆时针到 X0 Y20。刀具在轮廓内侧,G41 使用的有效正半径为 5 mm,刀心轨迹半径因此为 20 − 5 = 15 mm。这里的 5 mm 是系统实际用于补偿的半径,不能只看刀具标称直径。
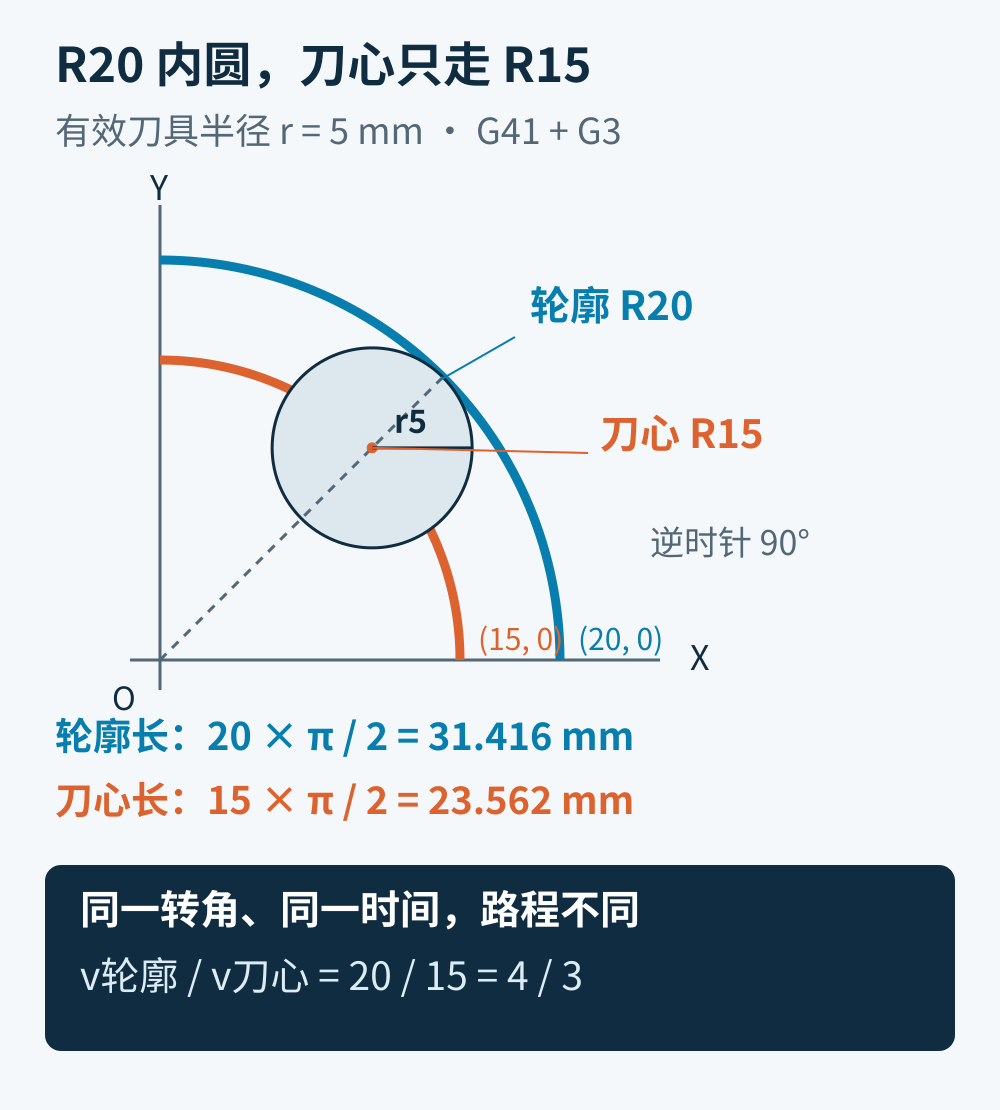
刀具走过同一个 90° 转角时,两条弧长分别是:
轮廓弧长:20 × π ÷ 2 = 31.4159 mm。
刀心弧长:15 × π ÷ 2 = 23.5619 mm。
两者经历相同时间,因此 v轮廓 ÷ v刀心 = 20 ÷ 15。
CFTCP 若把刀心进给保持为 600,轮廓对应的几何进给就是 600 × 20 ÷ 15 = 800 mm/min,比目标 600 高出 33.3%。这里的“轮廓进给”是沿零件轮廓推进的速度,不是叠加主轴旋转后的刃口切削线速度。
同一段圆弧,只改变进给作用点
以下只截取已建立刀补之后的圆弧段。入口条件是:G17、G90、G94、G710 已生效,坐标单位为 mm、F 单位为 mm/min;刀长、工件坐标和切削高度已经核对;G41 已通过合适的引入段建立;有效刀具半径为 +5 mm;当前编程轮廓点为 X20 Y0,对应刀心点 X15 Y0。片段不包含装刀、主轴、引入引出和退刀,不能作为完整上机程序。
修改前,明确使用刀心进给:
N100 CFTCP F600
N110 G3 X0 Y20 I-20 J0
修改后,让系统保持轮廓进给:
N100 CFC F600
N110 G3 X0 Y20 I-20 J0
圆弧终点和圆心没有改。I-20、J0 表示从圆弧编程起点 X20 Y0 到圆心 X0 Y0 的增量。CFC 下,系统将本段刀心进给换算为 600 × 15 ÷ 20 = 450 mm/min,轮廓进给才是 600 mm/min。若本工序只想对内凹轮廓降速,也可以在相同入口条件下用 CFIN F600;本段得到的数值相同,遇到外凸圆弧则不同。
外圆一算,就能看出 CFC 与 CFIN 的区别
原厂定义中,CFTCP 以刀心路径为进给基准;CFC 以轮廓为基准;CFIN 在内凹轮廓上按轮廓修正,其余仍按刀心路径处理。CFC 是手册列出的标准默认项,但程序可能已经选择了其他模式,不能据此判断一段来路不明的 NC 当前状态。
再取一个 R20 外凸轮廓,刀具半径仍为 5 mm。刀心位于轮廓外侧,轨迹半径成为 25 mm。要保持轮廓 600,刀心就必须走到 600 × 25 ÷ 20 = 750 mm/min;若刀心只走 600,轮廓对应值为 600 × 20 ÷ 25 = 480 mm/min。
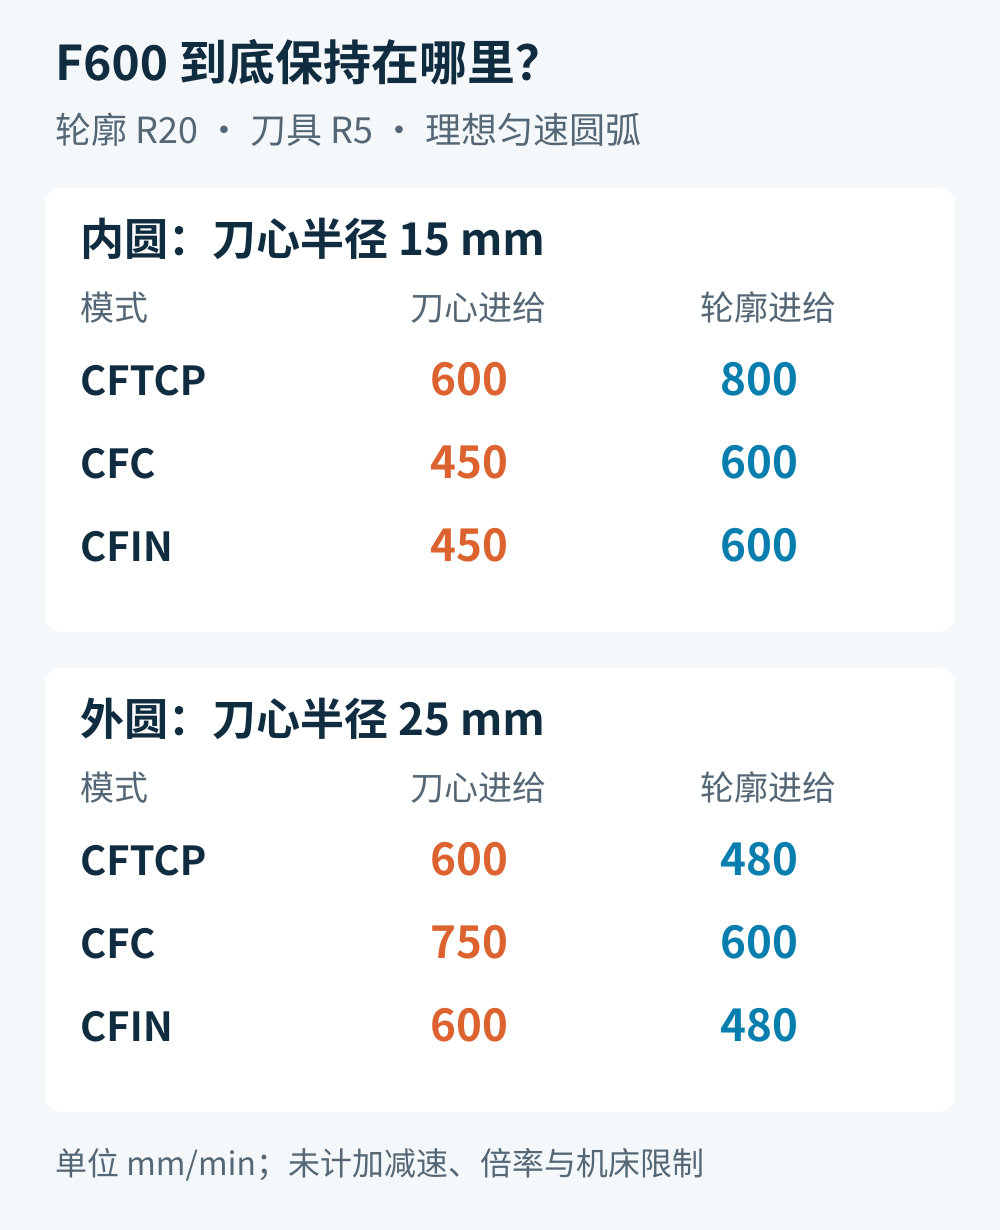
所以,不能将 CFIN 简单替换为“和 CFC 一样”。例如侧壁与底面同时参与加工时,外圆处把刀心提高到 750,是否符合刀具和底面工况,需要另行判断。原厂也用这种场景说明 CFIN 的用途;本文不据此给出通用的模式选择结论。
上述计算限定为平面圆弧侧铣。内圆必须满足轮廓半径大于有效刀具半径;CFC 不能解决刀具太大、几何上进不去的问题。螺旋、多轴、全槽和底刃同时切削的工况,应另作分析。
CAM 已经减过一次,就别再把 F450 当轮廓目标
前面的内圆若由 CAM 预先换算,刀心目标会从 600 降为 450。此时仍输出零件轮廓、使用 G41 的情况下,两种一致的处理方式分别是:CFTCP F450,让 450 作用于刀心;或 CFC F600,让系统按轮廓目标换算成刀心 450。
若把预先换算的 F450 原样交给 CFC,系统会再按半径比计算一次,刀心变成 450 × 15 ÷ 20 = 337.5 mm/min,轮廓只剩 450 mm/min,比原目标低 25%。这不是同一目标的两种等价写法。
核对后处理时,应把这三项放在一起看:NC 输出的是零件轮廓还是刀心轨迹;控制器实际使用的有效刀补半径是多少;F 是否已在 CAM 中换算。若 CAM 已输出刀心轨迹并以 G40 执行,本文基于 G41/G42 的曲率修正算例就不适用。若使用的是仅供微调的磨耗补偿,也不能把完整刀具半径 5 mm 再套进计算。
验收要对上路径、进给和理想时间
先在适配该系统的仿真或图形检查中核对,再按机床厂流程安排空运行与试切。以下是本算例的验算目标,并非机床通用精度允差:
路径:编程轮廓从 (20,0) 到 (0,20),圆心 (0,0),逆时针 90°;在上述补偿条件下,刀心从 (15,0) 到 (0,15),刀心半径恒为 15 mm。两种进给模式不应改变这条几何轨迹。
匀速目标:CFTCP F600 对应刀心 600、轮廓 800;CFC F600 对应刀心 450、轮廓 600。对本文独立计算结果保留三位小数复核,不把控制面板某一栏的 F600 自动认作刀心实速。
时间交叉核算:不计加减速、倍率、前后衔接和各类限速时,CFTCP 的四分之一圆弧时间为 23.5619 ÷ 600 × 60 = 2.3562 s;CFC 为 23.5619 ÷ 450 × 60 = 3.1416 s。若发生 CFC F450 的重复换算,理想值会变为 4.1888 s。
适用边界:实机受轴速度、加速度、轨迹控制及倍率等约束,可能没有足够长的稳定匀速区,实测总时间不能直接套用上述等式判故障。应同时查看实际轨迹、有效模式和机床提供的实际进给信息。
对一份准备交付的后处理,验收记录至少应写明:这一工序由 CAM 还是控制器负责圆弧进给换算、所用刀补方式与有效半径、入口进给模式,以及一个内圆和一个外圆的计算结果。只在 NC 里搜索到 CFC,无法证明换算没有做两次。
若还要核对圆弧本身的圆心表达,参见圆弧报警中的 IJK、R、平面与精度检查。修改后整体复核可对照NC 程序修改后的最低安全检查清单。
资料与算例说明
技术定义依据西门子《SINUMERIK 828D NC programming》,07/2024,A5E48764001B AH,CNC 软件 5.24,第 3.7.10 节“Feedrate optimization for curved path sections (CFTCP, CFC, CFIN)”,印刷页 145–148。查看西门子官方手册。本文坐标、速度、弧长和时间为独立设计的几何算例;两张技术图为原创绘制,没有引用或虚构客户加工记录。