
Technical Article
Haas G13 写 K20,为什么把 Ø40 圆腔铣成 Ø50?
同样是K20,使用正确刀补与D0时,Ø10铣刀的理论切削外径可相差10毫米。以Ø40圆腔为例,复算D01、D0和省略D三种写法,说明为什么G40不能代替显式D选择。
目标是Ø40圆腔,Haas G13程序明明写着K20,却可能按Ø50的外缘范围切削。遇到这种情况,先检查循环行有没有写D0,以及刀补表实际选中了什么。单纯减小K试切,容易把可追溯的编程问题变成难以维护的“经验数”。
本文只讨论Haas铣床G12/G13在XY平面的用法。以下算例是官方定义下的理想几何核算,未经实机切削验证,也不是可直接上机的完整程序。
一、先把三个尺寸分开
Haas的G12顺时针加工,G13逆时针加工;两者均为非模态循环,分别隐含G42和G41刀具半径补偿。循环本身不需要再叠加一条G41或G42。
在这个循环里:
• I表示第一圈半径;没有K时,I就是最终圆半径。
• K表示最终圆半径,不是直径。
• Q表示向外扩展的径向步距,配合K使用。
• D01之类的D地址选择刀补表编号,“01”不表示刀具直径为1毫米。
指定K时,官方要求I大于刀具半径、并小于K。希望清除整个圆腔内部材料时,官方还要求I和Q小于刀具直径。后一个条件是几何覆盖要求,不能替代材料、刀具与机床条件下的切削参数计算。Haas G12/G13官方说明
二、Ø40圆腔为什么会算出Ø50
设定一个便于复算的教学场景,全部长度单位为毫米:
• 目标圆腔直径40,半径20。
• 实际铣刀直径10,半径5。
• D01对应的有效补偿半径恰为5,磨损量为0。
• I=8,K=20,Q=4。
采用正值内轮廓补偿时,最终刀心圆半径为:
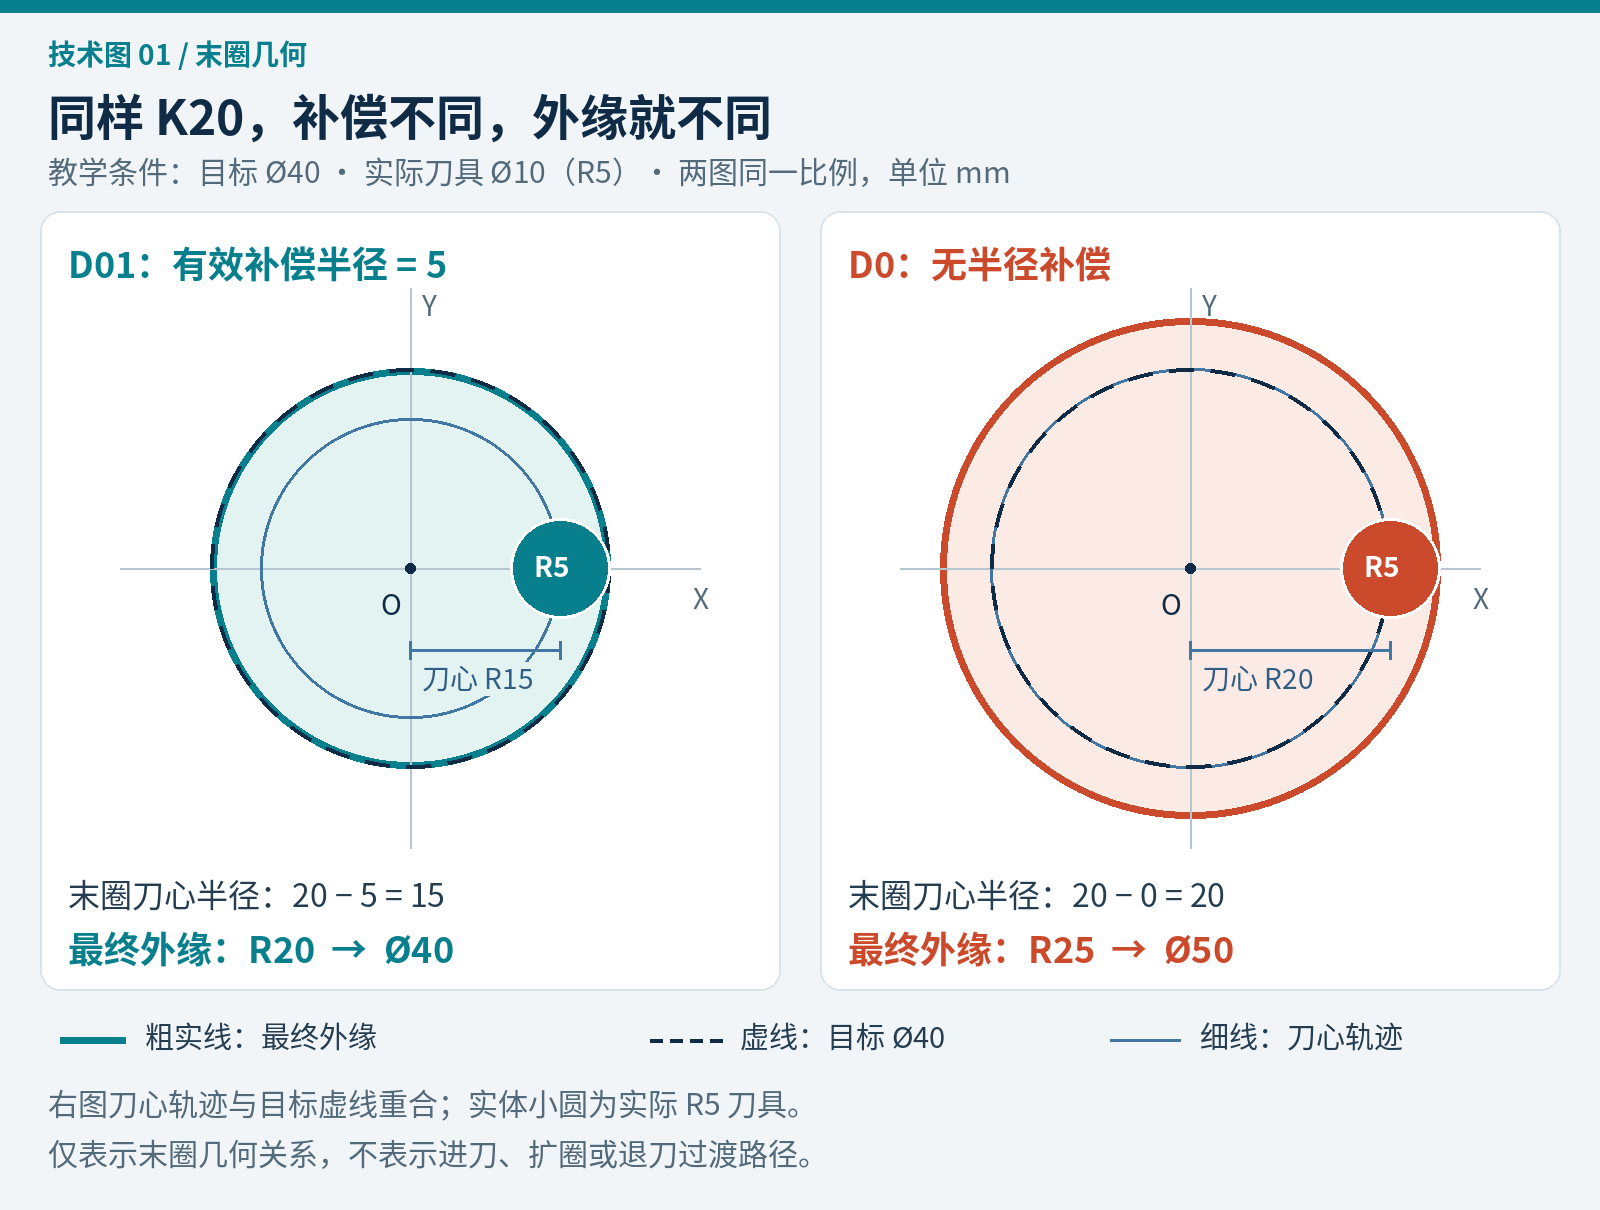
刀心半径=编程轮廓半径-有效补偿半径=20-5=15。
刀具外缘所及半径=刀心半径+实际刀具半径=15+5=20,因此理论外径为40。
若只把D01换成D0,而K仍保留20,含义就变了。Haas明确将D0定义为按刀心编程,此时最终刀心半径为20;Ø10铣刀的外缘到达20+5=25,理论外径变成50。这是刀具扫掠包络计算,尚未计入跳动、挠曲与实际控制器执行条件;它解释的是潜在尺寸偏差,不能保证错误程序一定能执行到底。Haas G12/G13官方说明
反过来,如果把已扣除刀具半径的刀心值15写入K,又保留D01的完整刀径补偿,就会再次扣除5。按同一模型,刀心半径为10,刀具外缘半径为15,理论外径只有30。
将上述计算写成一个判据,便于核对错选D的情况。限定正值内轮廓补偿、实际刀具半径为正值:
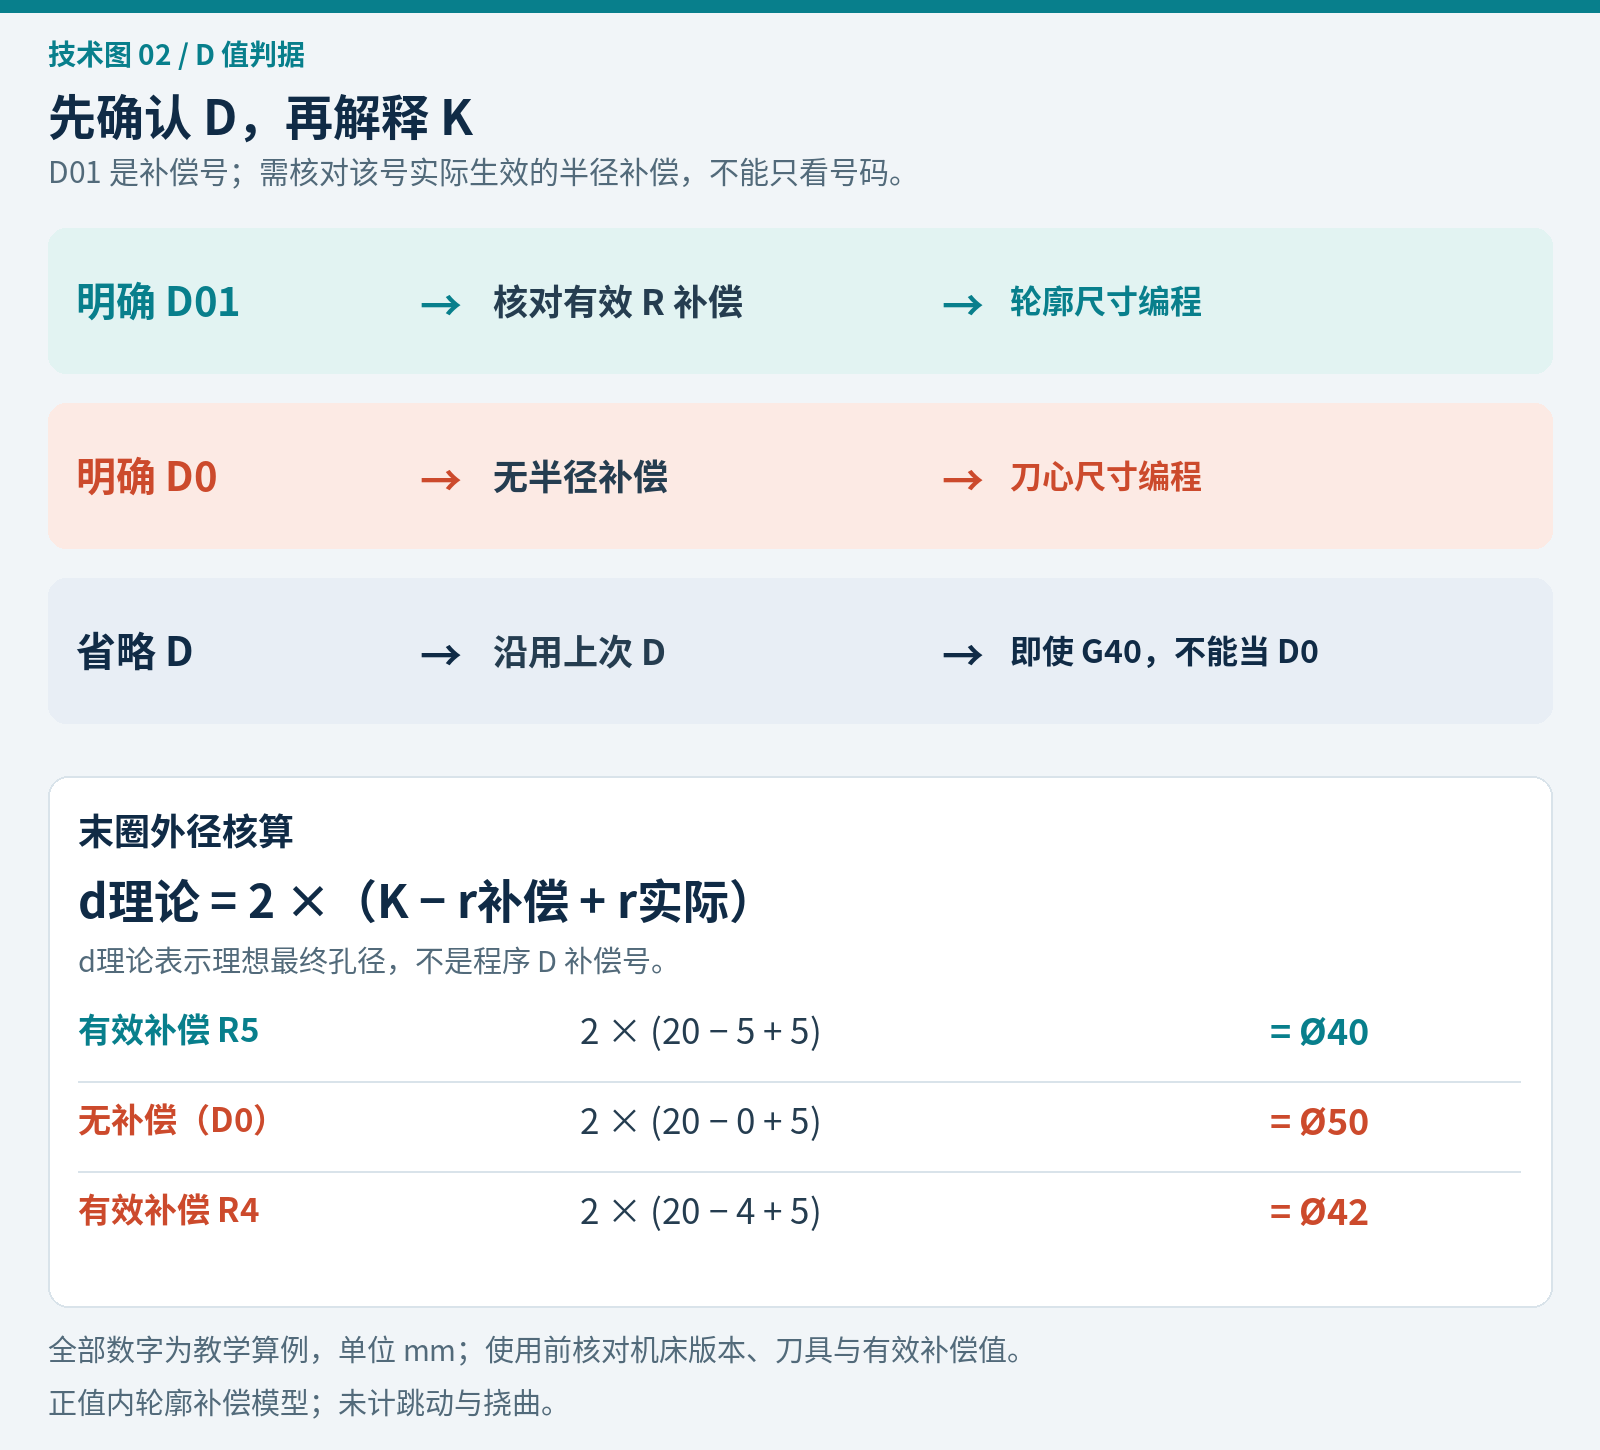
理论外径=2×(K-有效补偿半径+实际刀具半径)。
| K | 有效补偿半径 | 实际刀具半径 | 理论外径 |
|---|---|---|---|
| 20 | 5 | 5 | 40 |
| 20 | 0(D0) | 5 | 50 |
| 20 | 4 | 5 | 42 |
单位均为毫米。第三行说明:即使程序写了非零D编号,选中的有效补偿量不对,尺寸仍会偏差。这个几何公式不用于替代控制器干涉检查。
检查判据很直接:先确认I/K写的是零件轮廓尺寸还是刀心尺寸,再确认D对应的是完整刀径、零值还是其他补偿量。不能只看K这一项。
三、NC对照:G40不能代替显式D值
以下仅是供离线检查的循环行对照。假设G21、G17、G90、G94已经正确建立,刀具位于圆心;Z-1与F100仅作为教学占位数值,不是任何材料的推荐切削条件。刀具、主轴、长度补偿、入刀方式和安全高度均须另外审核,不应把这些片段单独上机。
错误示例:想按零件半径加工,却关闭了刀径补偿。
G13 I8. K20. Q4. D0 Z-1. F100.
对应本算例的修正行:明确选择有效补偿半径为5的D01。
G13 I8. K20. Q4. D01 Z-1. F100.
另一种隐藏错误,是认为前面的G40已经清除了D编号:
G40
G13 I8. K20. Q4. Z-1. F100.
Haas说明:G12/G13行没有指定D时,会使用最后一次指定的D值,即便先前已用G40取消刀补。所以这段程序的结果依赖执行历史,不能仅凭该片段确认尺寸。修正办法是在循环行显式写出已核实的D01;如果确实采用刀心编程,则显式写D0并重新核算全部几何,不能仅换一个D字。Haas 2017年NGC铣床操作手册,G12/G13章节
还要检查Setting 40。它决定刀补表按RADIUS还是DIAMETER表达。同一把Ø10刀,在零磨损且使用完整刀具尺寸时,对应半径值5或直径值10。这个设置不把G13的K变成直径。切换设置时控制器会换算显示值,不应为修正一个圆腔而随意改变全局设置。Haas Setting 40
实际有效补偿还包含几何值与磨损值之和。上述计算限定正值完整刀补;遇到负值补偿、仅磨损补偿或历史遗留刀补,应先查明编程意图,不要直接套用本例。Haas铣床操作手册:Cutter Compensation
四、I和Q只做必要的几何核对
本例同时满足5<I8<K20、I8<刀径10、Q4<刀径10。这些条件用于检查第一圈与径向清料覆盖,不能代替对D值的核对,也不表示切削负载已经合适。
看到圆弧相关报警时,还要分清当前用的是G12/G13循环,还是普通G02/G03圆弧;两类程序中I/K的含义不能机械套用。可对照阅读圆弧报警中的IJK、R与平面检查。
五、上机前按这个顺序核对
1. 核对该台Haas铣床随附手册和控制器适用性,确认单位、平面与绝对/增量状态。
2. 确认实际刀径、D编号、Setting 40及几何/磨损合成值,再复算理论外径。
3. 检查I、K、Q是否满足目标工艺的几何条件;Q小于刀径也不等于切削负载已经合适。
4. 检查圆心位置、可用的入刀空间、刀具是否允许所选下刀方式,以及工件/夹具净空。
5. 先做图形与离线验证,再由合格操作人员按本机规程进行受控试运行。单段、低倍率或空运行不能替代对循环内部运动的确认。
6. 显式安排安全退刀。官方练习册特别提醒循环结束不会自动把刀具抬离圆腔,应先升至经过确认的安全高度,再移动到下一个XY位置。Haas铣床编程练习册,印刷页51
程序完整性可继续按数控程序上机前安全检查逐项核对。
最后记住这个尺寸判据:K20配合有效半径5的D01,Ø10刀的理论外径是40;相同K20改用D0,理论外径就是50。省略D时则必须追查上一次D选择,不能靠前面的G40推断结果。