
Technical Article
新代 G50.1 取消镜像后偏 40 mm:G91 起点与 G90 恢复定位
新代铣床在镜像中心外执行 G50.1 后,G91 增量段从哪里起步?用 X50 镜像、40 mm 偏差算例,对比取消后绝对定位和先回中心两种改法,并逐段验收实际行程。
镜像轮廓已经走对,执行 G50.1 后再接一段 G91 X10.,下一段却偏了:先检查取消镜像的位置。新代官方铣床手册明确提醒,在镜像中心之外取消镜像,程序绝对值与机械位置的对应关系可能尚未恢复;应在镜像中心取消,或取消后用绝对坐标定位。单独补一行 G90,没有定位轴地址,不能当作已经完成这一步。
本文范围:使用新代铣床 G51.1/G50.1 可编程镜像、并符合官方《铣床程序手册》本节规格的控制器。依据为 2026-01-23 导出、2025-11-15 修改的官方 PDF,第 2.32 节,页 89–90。该节没有给出全部硬件型号清单或最低软件版本,因此不能据此宣称所有新代型号、车床或其他系统都适用。先核对本机型号、软件版本、随机手册及机床厂说明,再采用本文方法。
1. 先把镜像中心和真实位置分开
以下是原创几何算例,不是加工现场记录。设 G17 平面、G54 不变,只有 X 轴镜像,中心为 X50;没有局部偏移、旋转、缩放、刀径补偿等叠加。图里的“实际 X”是将机械位置换算到同一 G54 后的坐标,不是直接读取的机械坐标数字。
对于程序坐标 Xp,镜像后的实际坐标为 Xa = 2 × 50 − Xp。所以程序写 X70,刀具实际到 X30;Y 不镜像,程序 Y40 对应实际 Y40。两者相差 40 mm,是本算例的镜像几何关系,不能拿去修改工件零点或刀补。
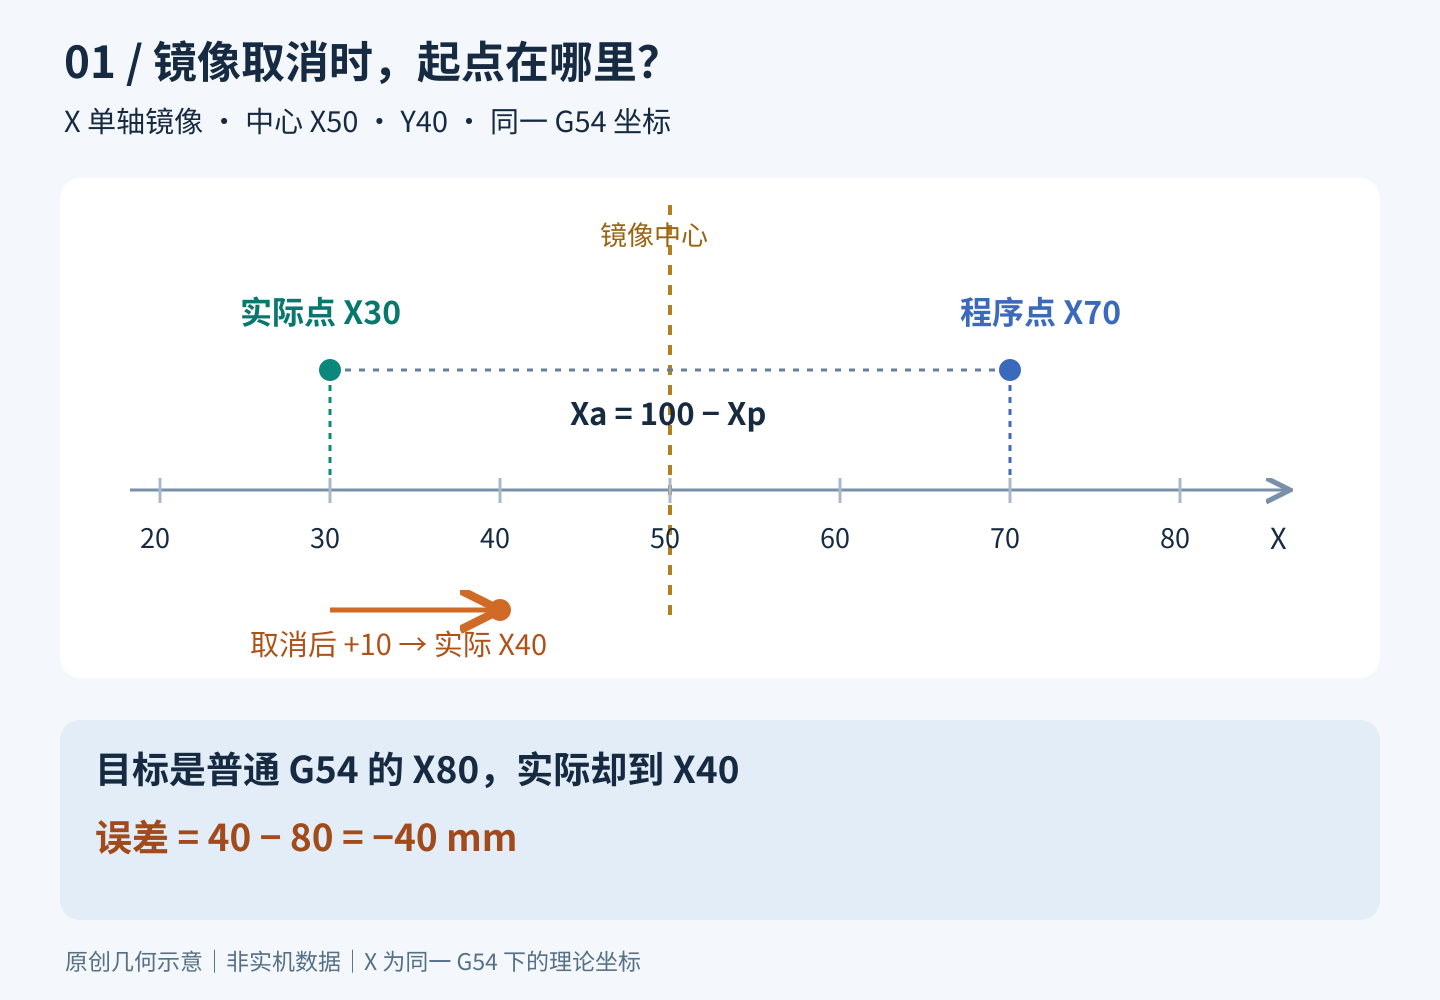
图 1 X50 镜像:先算出取消瞬间的实际起点,再判断下一段。所有坐标单位为 mm;窄屏可横向查看原图。
2. 错误段为什么只走了 10 mm,却没到 X80
先在已确认无干涉的同一安全高度建立以下状态。主轴、刀具、刀长与 Z 高度由机床工艺另行确认;下面只讨论 XY,不是一份可直接上机的完整加工程序。F200 只是算例给定值,不代表任何机床上的安全试运行进给。
(XY STATE SETUP, ALREADY AT VERIFIED SAFE Z)
G17 G71 G90 G94 G54
G40 G80
G50.1
G01 X50. Y20. F200.
G51.1 X50.
G01 X70. Y40.
(END: ACTUAL G54 X30. Y40.)
此时如果目标是取消镜像后到普通 G54 的 X80、Y40,却根据上一行的程序 X70 直接加 10,就会写成下面这样:
(BEFORE: TARGET IS G54 X80. Y40.)
G50.1
G91 G01 X10. F200.
G90
取消后增量移动从刀具当下的物理位置开始。实际 X30 再加 10,终点是 X40,不是 X80。误差计算为 40 − 80 = −40 mm。问题出在把取消镜像前的程序 X70 当成了取消后的实际起点;G91 X10 本身仍然只要求移动 10 mm。
本结论只针对上述 X 单轴镜像、坐标系不变、符合手册规格的状态。若你看到的偏差不是这个数,应先核实镜像中心、取消位置和坐标叠加,不要强行套用“补 40 mm”。
3. 两种改法,取消位置与分段方式不同
改法 A:取消后明确做一次绝对定位
(AFTER A: FROM ACTUAL X30. Y40.)
G50.1
G90 G01 X80. Y40. F200.
这行把终点直接指定为普通 G54 的 X80、Y40。本算例的 X 行程是 80 − 30 = 50 mm,不是原来的 10 mm。必须先证明这条跨越路径无干涉;不能在切削深度中仅替换代码便运行。把安全高度和夹具包络核对完,再在单段、受控试运行条件下核对终点。
改法 B:仍在镜像中先回镜像中心,再取消
(AFTER B: MIRROR STILL ON, ACTUAL X30. Y40.)
G90 G01 X50. Y40. F200.
G50.1
G90 G01 X80. Y40. F200.
第一段尚有 X 镜像,但 X50 正好是镜像中心,变换后仍为 X50;实际从 X30 到 X50,行程 20 mm。取消后再到 X80,行程 30 mm。两种改法的 X 总行程均为 50 mm。该方案把取消点固定在中心,分成 20 mm 和 30 mm 两段,便于检查;它仍包含实际运动,必须验证路径,不能把“回中心”当成不动的模态设置。
不要改成 G50.1 → G90 → G91 X10。手册要求的是绝对值定位;只有 G90 模态字,没有 X/Y 定位段,尚不能证明程序值与实际位置的对应已恢复。也不要靠改 G54、改刀补或修改系统参数去掩盖这个几何差值。
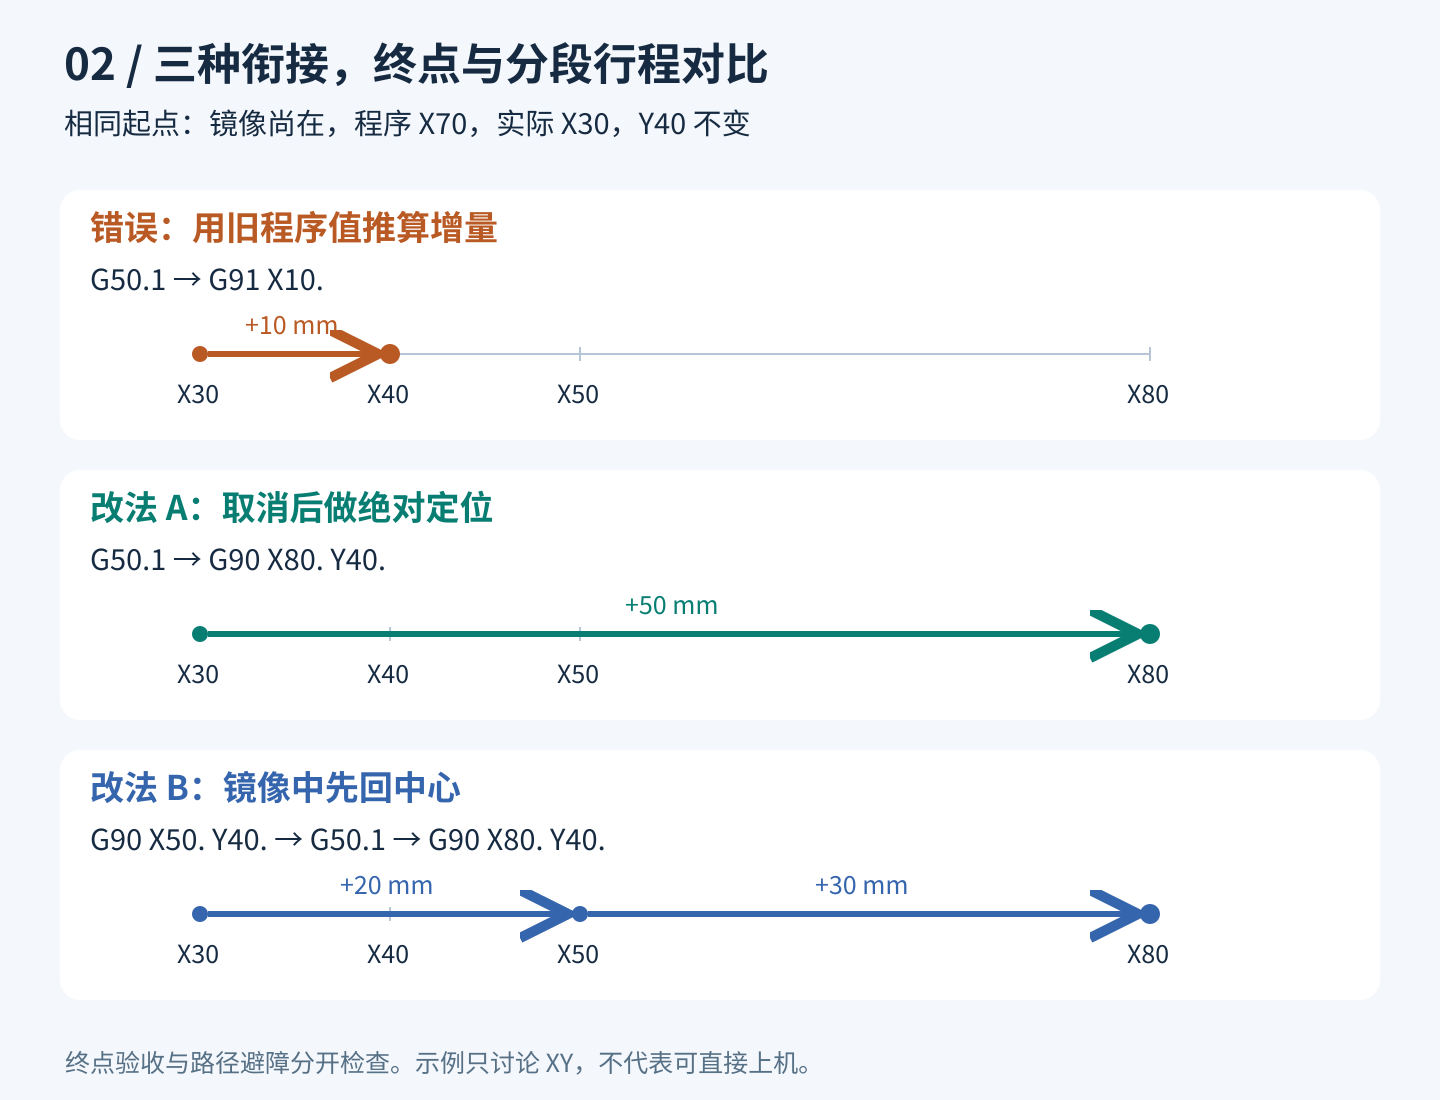
图 2 三条路径从相同的实际 X30 起步。终点是否正确与路径是否安全,必须分别验收;窄屏可横向查看原图。
4. 用同一坐标基准验收,别拿机械坐标直接比程序值
先保留原 NC、修改后 NC、G54 和相关模态记录。本例仅用于图形校验或经批准的无切削试运行。把模型、夹具、刀具总长与保护范围核清,再逐段检查。验证表中的 X 都是同一 G54 下的理论位置。
| 检查点 | 算例预期 | 验收重点 |
|---|---|---|
| G51.1 X50 后执行 X70 Y40 | X30 / Y40 | 证明镜像中心和轴选择正确 |
| 错误段取消后 G91 X10 | X40 / Y40 | 与目标 X80 相差 −40 |
| 改法 A 的绝对定位 | X80 / Y40;X 行程 +50 | 终点正确,整段路径另外审查 |
| 改法 B 的中心点 | X50 / Y40;X 行程 +20 | 在 X 镜像中心取消 |
| 改法 B 的最终位置 | X80 / Y40;再走 +30 | 和改法 A 终点一致 |
实际测得的机械坐标包含 G54 原点位置,需换算后比较。若不便换算,至少用同一坐标显示与已知基准点交叉核对,并确认该显示代表实际位置还是程序指令值。不要把这张理论验收表写成已经实机测过;本稿没有机床试切数据,也没有据此设定加工公差。
5. 后处理应把“退出镜像”当成一段完整衔接
后处理输出不能只检查有没有 G50.1。还要检查镜像末点、取消时的实际位置、取消后的第一段定位及安全路径。若后处理支持多套镜像策略,至少回归“中心取消”和“非中心取消”两种输入;如果本来已有一段 G90 XY 定位,也要核查它是否被模态抑制掉。
本例没有圆弧和刀径补偿。官方手册说明,指定平面内只对一个轴镜像时,圆弧与刀径补偿等方向会反转;不要照搬本文直线例子去手工交换 G02/G03 或 G41/G42,否则可能形成二次反转。手册也明确 G51.1 不得与 G51 共用。涉及换工件坐标系、计数器重置或其他坐标变换时,应重新核查镜像中心。
准备改后处理时,可按修改后处理前后如何比对 NC保留回归样本;实际试运行前,再核对NC 修改后的最低安全检查清单。
官方依据与算例边界
新代官方《铣床程序手册》繁体版:本次核读文件封面标注导出日期 2026-01-23、修改日期 2025-11-15;第 2.32 节及页 89–90说明镜像格式、取消后的注意事项与限制。官网同名 PDF 可能更新,复核时应同时检查封面日期和对应章节。
X50、X70、X80、F200 和全部行程数字是本文为说明状态衔接而设置的独立算例;示意图为原创重绘,没有复用原厂图。公式校核、文档审校与浏览器排版检查不能代替对应控制器的图形验证和机床验收。