
Technical Article
海德汉 Q395 钻孔深度:写了20毫米,全径为什么只有17毫米?
TNC 640 Cycle 200 写 Q201=-20,全径孔深却不足20毫米?用Ø10、118°钻头算清Q395钻尖与圆柱深度、修改前后程序,以及CAM重复补尖导致的穿底风险。
图纸要的是 Ø10 孔的全径深度 20 mm,海德汉循环里也写了 Q201=-20,结果全径部分却只到约 17 mm。遇到这种差值,先查 Q395 的深度基准。用 118° 钻头计算,钻尖长度约 3.004 mm;若 Q395=0,程序中的 20 mm 算到钻尖,圆柱全径部分自然会浅这一截。
下面是几何算例,未做实机验证。适用条件锁定为 HEIDENHAIN TNC 640、NC 软件 34059x-18(340590/340591/340595-18)、2023 年 10 月加工循环手册、Cycle 200。以毫米编程,刀轴为 Z,向 Z 负方向钻孔,表面 Q203=0;钻头直径 10 mm、对称圆锥尖角 118°,刀长以钻尖标定,刀具几何与实际刀具一致,不叠加倾斜、镜像或额外刀长修正。
Q201=-20,到底量到哪里?
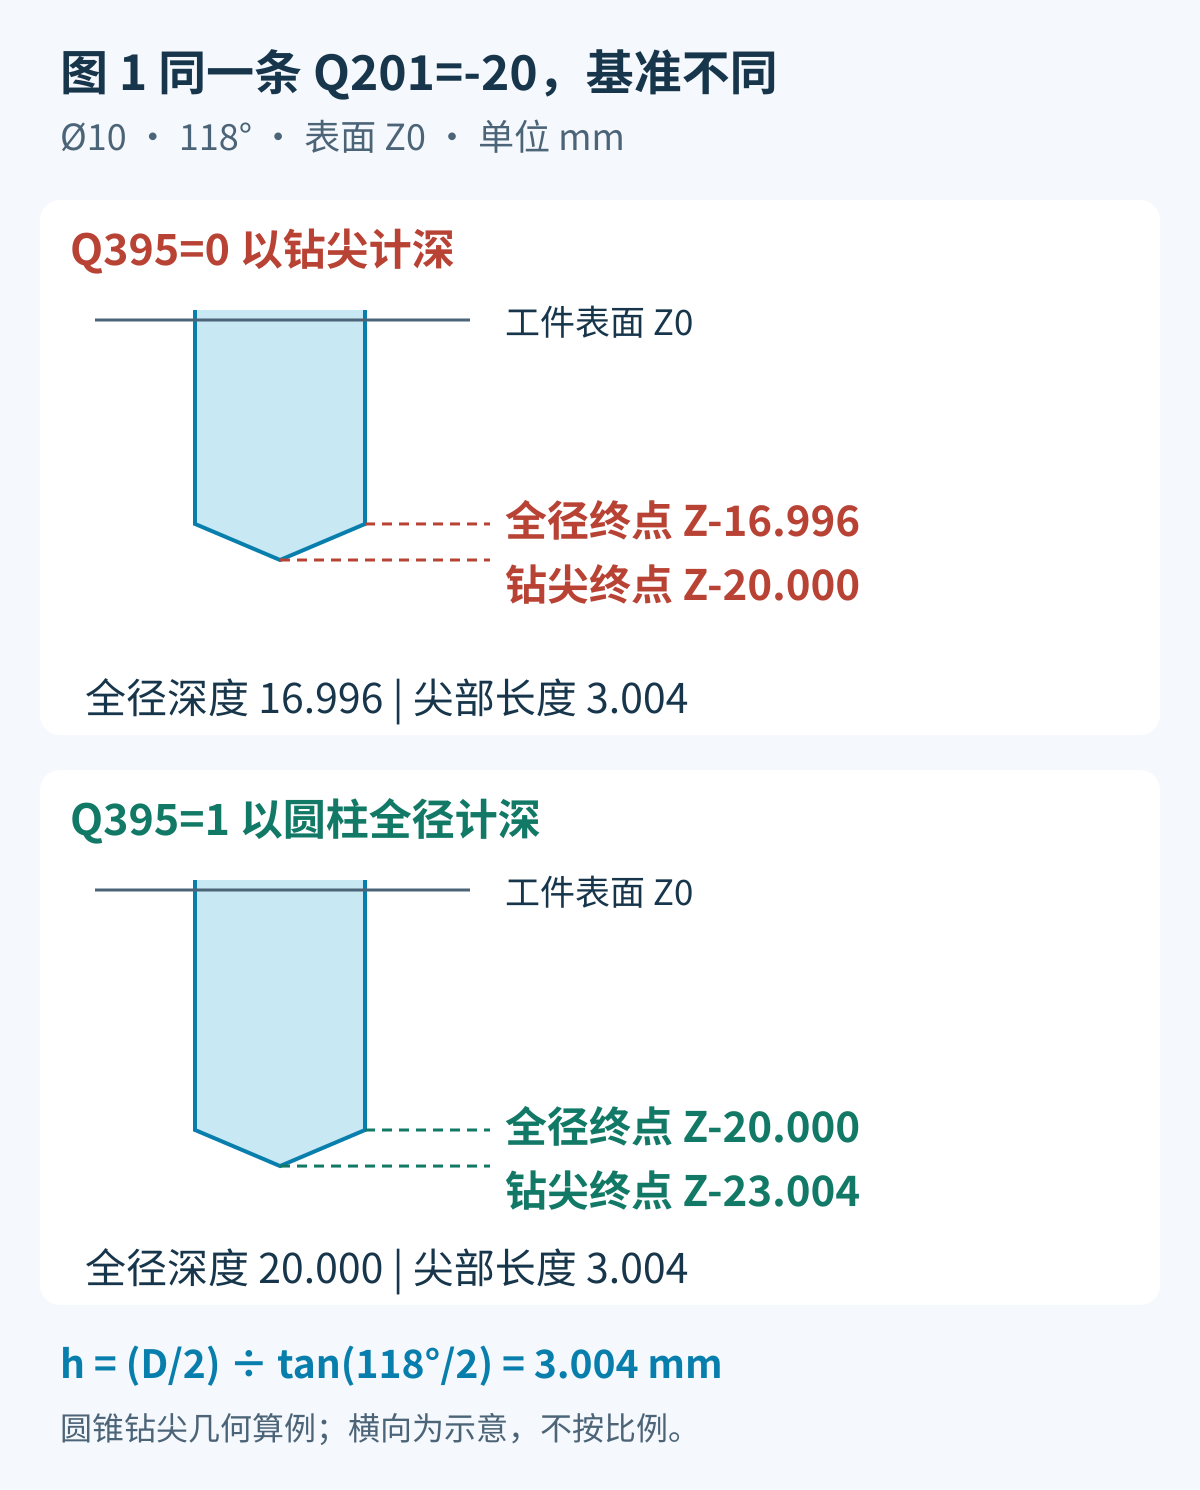
本版本 Q395=0 把输入深度解释到刀尖;Q395=1 把深度解释到刀具圆柱部分,刀具表 TOOL.T 必须定义 T-ANGLE。算例中刀具半径 R=5 mm、T-ANGLE=118°,118° 是完整顶角,不是半角;填在 T-ANGLE 栏,不是切入角 ANGLE 栏。先核对这些数据,再判断程序应当使用哪一种深度。
把钻尖剖成直角三角形,半径是 5 mm,半个顶角是 59°:
尖部长度 h = 5 ÷ tan(59°) = 3.004303 mm
钻尖深度 20 mm 时,全径深度 = 20 − h = 16.995697 mm
修改前后,只改清楚深度的含义
假设 CAM 交给后处理的“20 mm”就是图纸要求的全径深度,尚未加上钻尖长度。原输出 Q395=0 会把这 20 mm 用在钻尖上。此时可保留 Q201=-20,将 Q395 改为 1,并核实所调用刀具的 R 和 T-ANGLE。下面只列循环定义;示例进给及间隙不作为具体材料、刀具或装夹的推荐值,调用段须保留原来经核查的定位、主轴和刀具调用。
修改前:相同循环参数,末项为 Q395=+0。
修改后:末项改为 Q395=+1;Q201 仍为 -20。
CYCL DEF 200 DRILLING ~
 Q200=+2 ~
 Q201=-20 ~
 Q206=+150 ~
 Q202=+5 ~
 Q210=+0 ~
 Q203=+0 ~
 Q204=+50 ~
 Q211=+0 ~
 Q395=+1
修改后的几何目标是全径终点 Z-20.000,钻尖终点约 Z-23.004。若实际刀具没有可靠的尖角数据,不应只改这一位就认定结果正确。也不要把钻尖补偿塞进刀长 L:这样会影响该刀的其他定位,不能清楚表达这个孔的深度定义。
CAM 已经补过尖,就不能再补一次
另一条有效路线是先按几何把钻尖目标算成 23.0043 mm,输出 Q201=-23.0043,同时保持 Q395=0。在本算例条件下,它与“Q201=-20、Q395=1”的最终几何目标在所示精度下相同。两条路线选一条,并在 CAM 与后处理之间写清字段含义。
真正危险的组合是:后处理已经把全径 20 mm 加上钻尖长度,输出了 Q201=-23.0043,却又使用 Q395=1。控制器会把这个更深的值继续当作全径深度,理想钻尖到约 Z-26.0086。这是特定输出组合的计算结果,并非所有 CAM 都会这样处理。
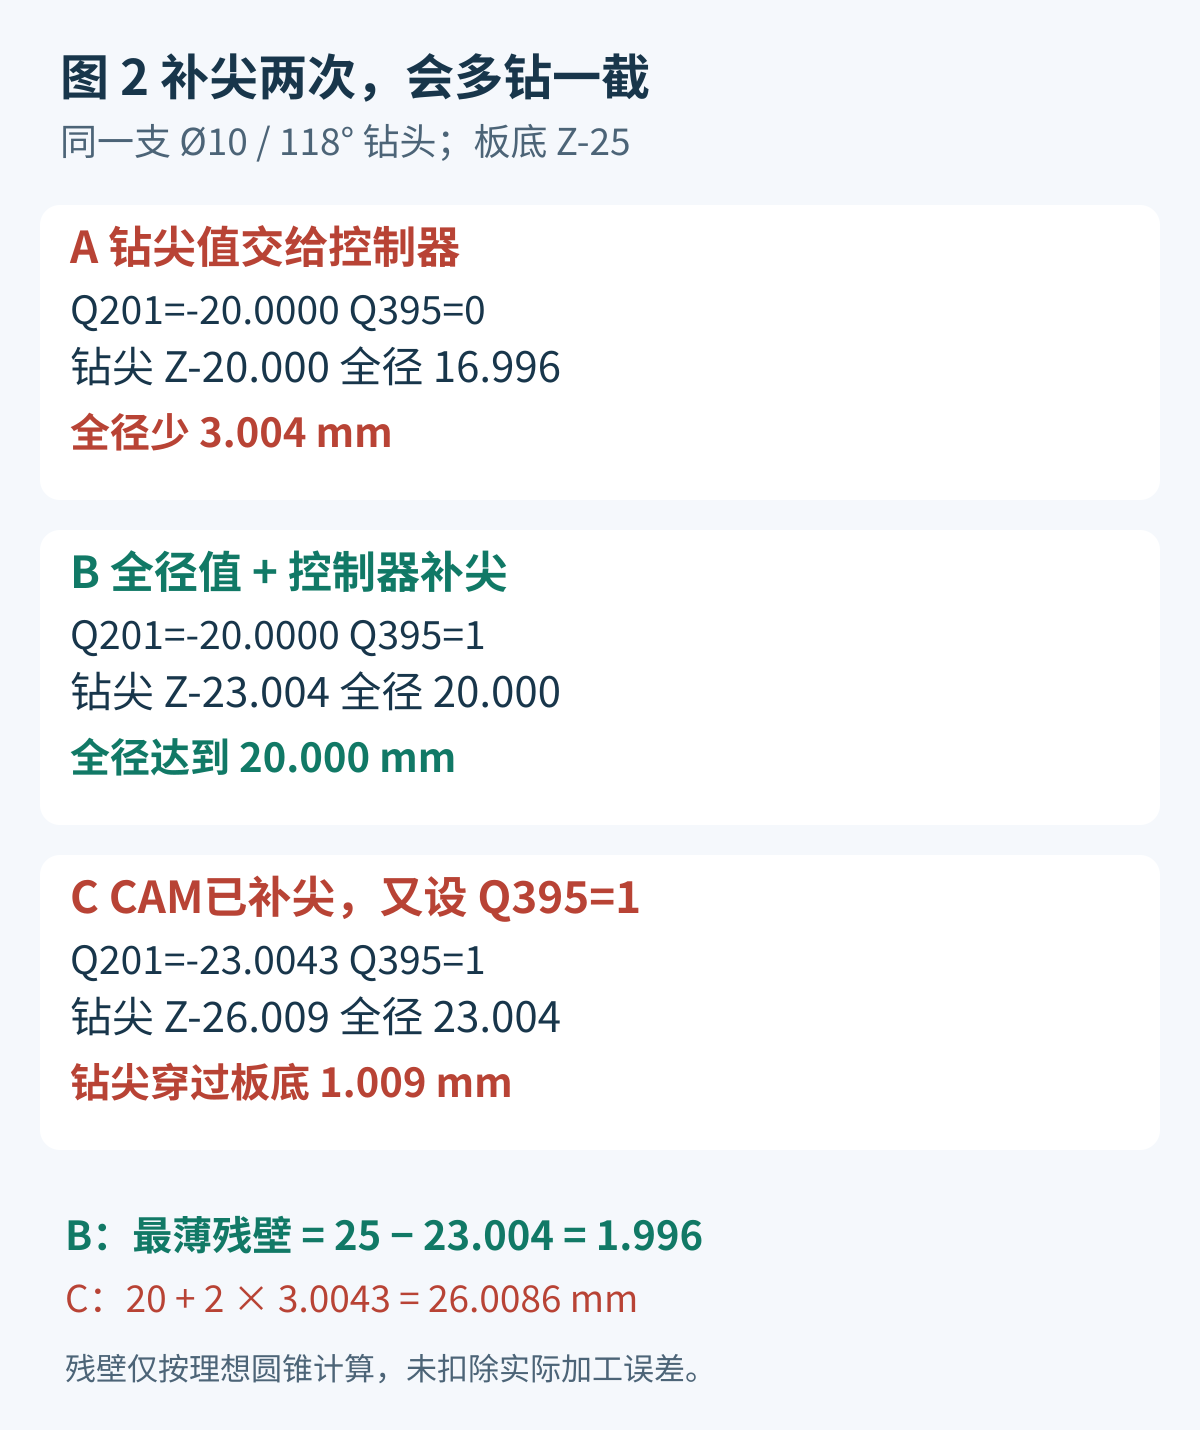
所以“20 深的孔钻在 25 厚板上,还剩 5 mm”只适用于相应深度基准。若 20 mm 是全径深度,尖部还要继续向下;本例最薄残壁为 25−20−3.004303=1.995697 mm。这个数还没有扣除板厚、刀长、尖角、钻头修磨及加工误差,不能直接当作允许残壁。
用四组输出检查,别只搜索 Q395
下面都是同一组理想刀具几何的预期值,可作为 NC 审阅和对应版本图形验证的对照。Z 为钻尖终点,保留 3 位小数;它们不是实测验收记录。
原输出:Q203=0,Q201=-20,Q395=0 → 钻尖 Z-20.000,全径深度 16.996 mm。
控制器补尖:Q203=0,Q201=-20,Q395=1 → 钻尖约 Z-23.004,全径深度 20.000 mm。
已换算钻尖值:Q203=0,Q201=-23.0043,Q395=0 → 钻尖约 Z-23.004,全径深度约 20.000 mm。
表面改为 Z+10:Q203=+10,Q201=-20,Q395=1 → 钻尖约 Z-13.004,全径终点 Z-10.000;相对表面的深度不变。
检查记录同时保留 Q201、Q395、Q203、调用的刀具号及该刀的 R、T-ANGLE。再核对最终钻尖包络、实际刃长和孔底余量。若结果只差约一个尖部长度,优先排查“图纸全径深度、CAM 深度字段、NC 深度基准”这三处;若差值随表面坐标整体平移,先复核 Q203。
Q202 也不能脱离补尖后的行程检查。本例仍按 5 mm 分段;如果想改成一趟钻到底,原厂提示 Q202 要覆盖 Q201 对应的深度量及尖角增加的深度,不能仅看到“孔深 20”就认定 Q202=20 足够。排屑动作本身可继续看循环 203 的断屑与退刀区别;保存修改前后 NC 的方法见改后处理时先看 NC 怎么变。
原厂依据
HEIDENHAIN TNC 640《Programming of Machining Cycles》,10/2023,NC 34059x-18,第 4.2 节,印刷页 79—81:Q202 的尖角补深提示、Q201/Q203 参数、Q395 深度基准及循环定义。刀表字段另见同版本《Setup, Testing and Running NC Programs》,10/2023,印刷页 142—143。本文钻尖长度、全径深度、双补偿和残壁数值由上述假设独立计算。