
Technical Article
同刀切换 G54→G55 漏输出:两夹具 NC 对照与 6 组回归
同一把刀从G54切到G55却漏输出,NC怎样验收?用两夹具首点相差200mm的最小对照,检查WCS切换和相同XY被省略,再用六组回归、单轴补测与可填写验收记录验证修改。
两个操作都用 T1,A 用 G54,B 用 G55。如果第二操作仍按 G54 定位,下面这组数据会使 B 的首点机床 X 坐标比期望小 200 mm。验收时要同时找到两个证据:B 的首点前 G55 已生效;新坐标系下的首个 XY 目标仍有效输出。
下面先对照漏 G55 和正确输出的 NC,再检查六组切系情况。未取得实际 Mastercam 工程、PST/PSB 或机床记录,因此不指定源码变量,也不把推演结果写成已修复、已上机。
1 把测试输入固定成两夹具两操作
限定 Haas 铣床普通 G54/G55、G90、XY 二维定位,Setting 9 已设为 MM,固定循环已退出。无 G52/G92 附加偏移、旋转、缩放、动态工件偏移和 TCP,平面内无刀具半径补偿。下表中的“原点”是工件原点在机床坐标中的位置,单位均为 mm。
| 操作 | 刀具 | WCS 输入 | 原点机床 X/Y | 局部首点 X/Y | 期望机床首点 X/Y |
|---|---|---|---|---|---|
| OP10 / 夹具 A | T1 | G54 | −500 / −200 | 20 / 30 | −480 / −170 |
| OP20 / 夹具 B | T1 | G55 | −300 / −200 | 20 / 30 | −280 / −170 |
建立两个只用于后处理比对的操作,按 OP10、OP20 顺序输出。保留同一把刀和相同局部首点,只改变第二操作的工件坐标系选择。先核对当前后处理对 WCS 输入的映射确实为 G54/G55,不把某个界面的数字编号当作跨版本通用映射。保存修改前、修改后 NC 和各自对应的后处理版本。
Haas 原厂说明:G54–G59 选择工件坐标系,后续轴位置按所选坐标系解释;G90 的坐标相对于当前坐标系原点。公制入口由 Setting 9=MM 确认,本文不把 G21 当作切换该设置的动作。依据见文末原厂资料。
2 漏 G55 时首点为什么差 200 mm
在上述简化模型中,机床 XY=工件原点 XY+局部 XY:
A:(-500, -200) + (20, 30) = (-480, -170)
B:(-300, -200) + (20, 30) = (-280, -170)
漏 G55 后的错误目标:仍为 (-480, -170)
错误目标 - B 期望目标 = (-200, 0) mm
两夹具首点的期望差值也可独立核对:局部首点相同,差值直接等于原点差,(−300, −200)−(−500, −200)=(+200, 0) mm。这里算的是目标位置之差,不是断言实际退出路径应直线横移 200 mm。
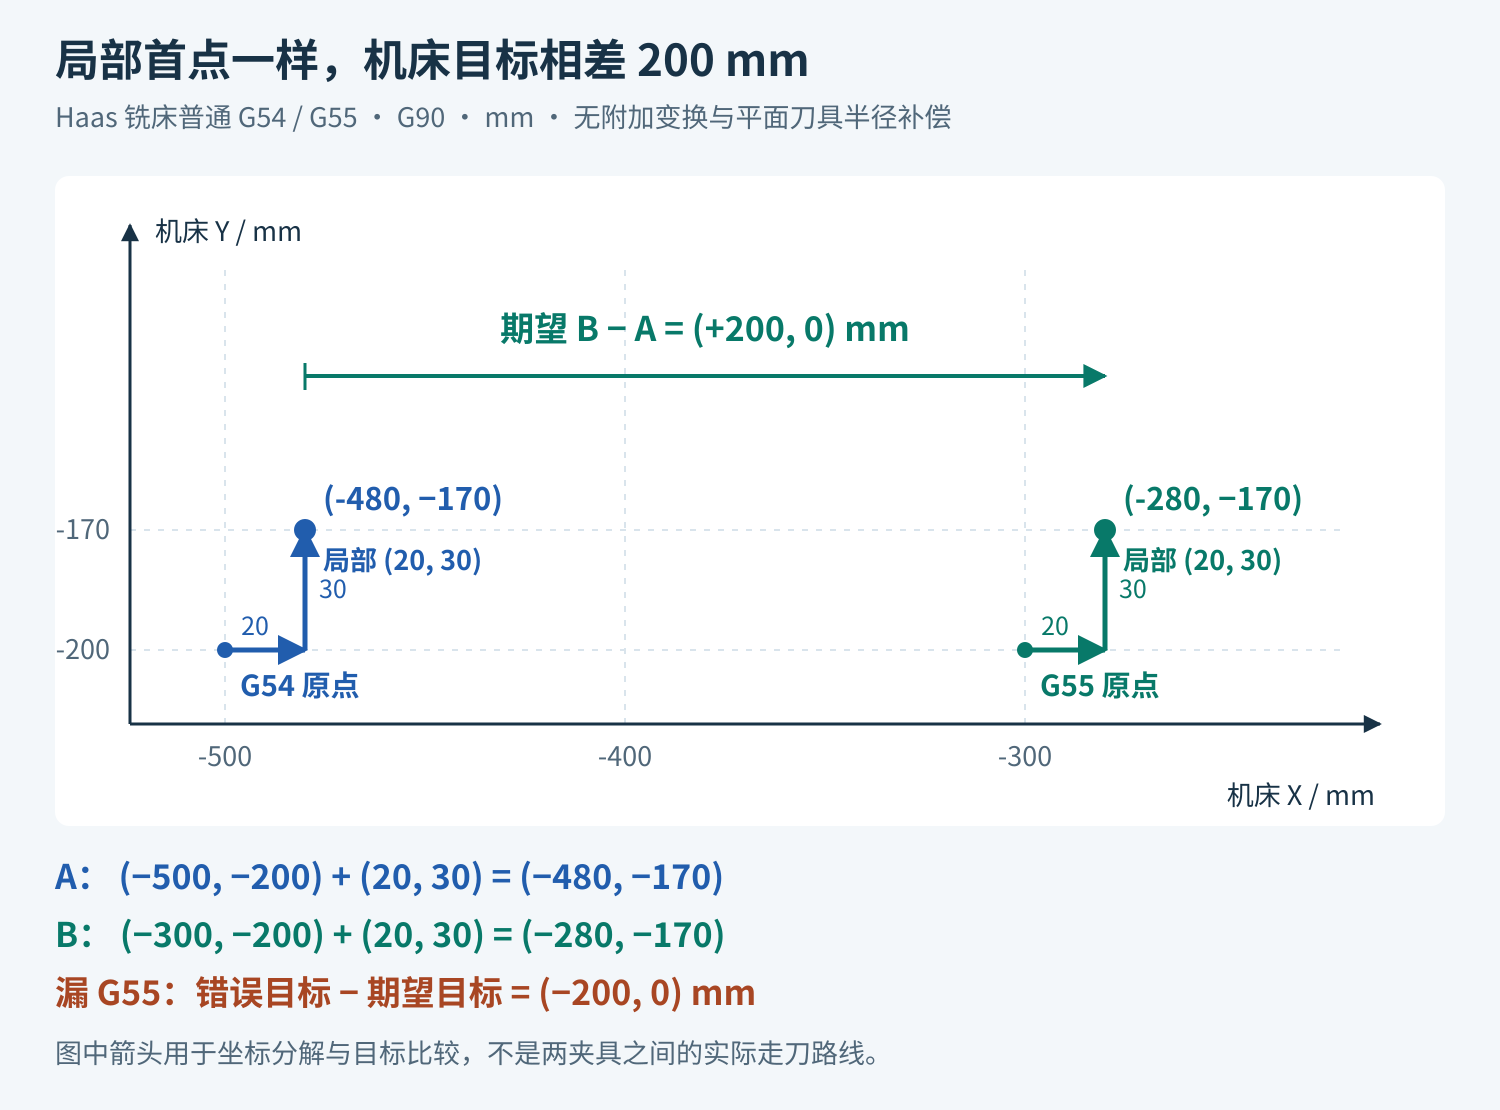
图 1 同尺度坐标图。箭头用于分解坐标,不代表夹具间走刀路线。
3 对照 NC 时只隔离这一行差异
以下是教学用定位段摘录,不是完整可运行程序。每个操作显示的 XY 段都位于本机已验证的退出动作之后;退出、Z、换刀和刀长处理均在摘录之外。T1 是测试输入,不靠添加一次 M06 让 G55“顺带出现”。
修改前的故障输出
(OP10 / T1 / G54)
N100 G54
N110 G90 G00 X20. Y30.
(OP10 AND VERIFIED EXIT OMITTED)
(OP20 / T1 / G55 REQUESTED BUT OMITTED)
N210 G00 X20. Y30.
本用例要求的输出
(OP10 / T1 / G54)
N100 G54
N110 G90 G00 X20. Y30.
(OP10 AND VERIFIED EXIT OMITTED)
(OP20 / T1 / G55)
N200 G55
N210 G00 X20. Y30.
这份基准对照只增加 N200 G55,N210 的 X20. Y30. 原样保留。实际后处理若把 G55 与首点放在同一有效程序块,也可按控制器语义验收,不要求照抄段号或分行样式。要确认在首点解释时,选中的已是 G55。
若输入已明确选 G55,NC 却没有有效切换,查“同刀开始新操作”的输出路径;如果 WCS 只挂在换刀路径上,这是一个待源码证据验证的原因。若 G55 已有而首点轴字丢失,再查坐标模态抑制。没有目标版本的工程和源文件,不能凭这段 NC 指认固定 postblock 或写出“某变量改成 1 即可”。
4 补 G55 后还要抓住相同坐标被省略
另做一个隔离检查:在第二操作定位前,令机床 XY 为 A 首点 (−480, −170)。单独选择 G55 后,物理位置不因选系而移动;此位置在 G55 下是 X−180 Y30。若后处理因前后都写 X20 Y30,把 N210 的两个轴字全部省掉,刀仍没有得到 B 的目标。
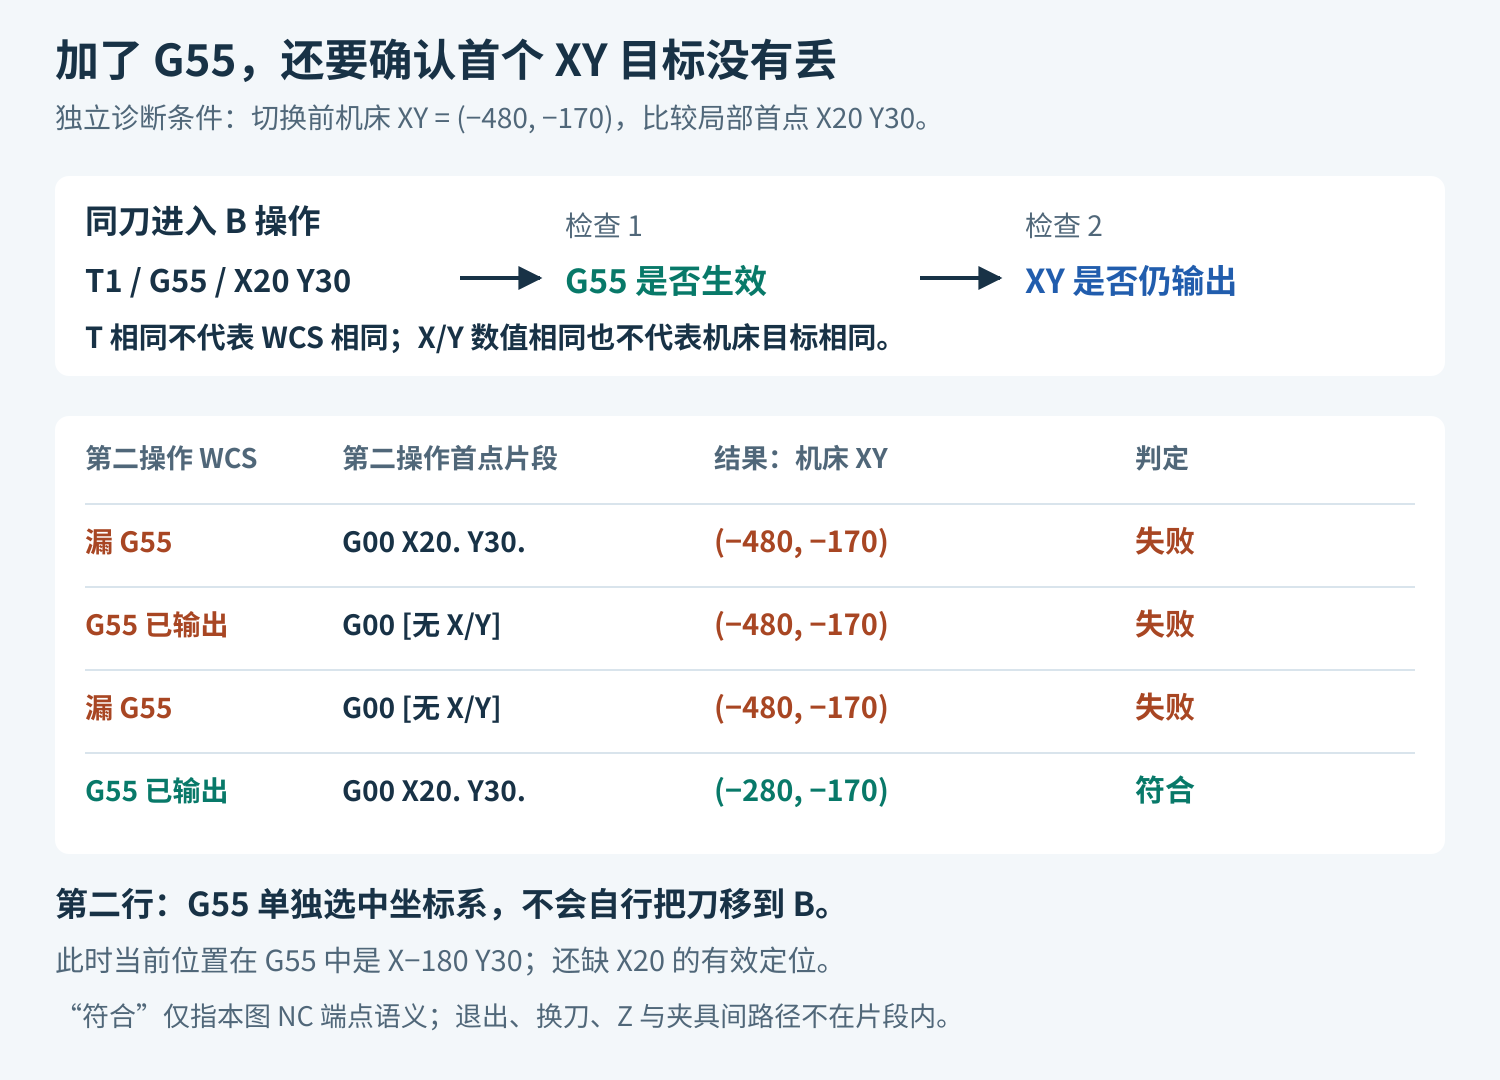
图 2 固定入口位置后拆开两个输出条件,避免“看见 G55 就通过”。方括号是说明文字。
把下面三个变体放进第 R2 组。每个变体独立从上述 A 首点开始,不能前后串接计算:
| 变体 | B 的原点 X/Y | B 的局部首点 | 正确机床 XY | 要抓的省略错误 |
|---|---|---|---|---|
| R2a 两轴值相同 | −300 / −200 | X20 Y30 | −280 / −170 | G55 有了,但 XY 都没了,位置仍为 −480 / −170 |
| R2b 仅 X 值相同 | −300 / −200 | X20 Y40 | −280 / −160 | 若漏 X、只输出 Y40,位置为 −480 / −160,X 仍差 −200 |
| R2c 仅 Y 值相同 | −300 / −100 | X40 Y30 | −260 / −70 | 若漏 Y、只输出 X40,位置为 −260 / −170,Y 差 −100 |
R2c 单独改变 G55 的 Y 原点,用来检出 Y 被错误省略;其余组仍使用原始偏置。原始算例两原点的 Y 都是 −200,仅凭缺 Y 不能证明 Y 目标错误。本测试约定 WCS 切换后的首定位显式保留 X/Y;若项目允许省略某轴,应逐轴证明机床目标仍正确,不能只比较前后局部数值。
5 六组回归要交出哪些结果
组号用 R1–R6,避免与刀号 T1/T2 混淆。表中段号仅用于标记教学示例;实际行号必须填写真实 NC 输出中的位置。除 R2 的两个补充变体外,各组局部首点均为 X20 Y30。
| 组号与输入 | 示例定位证据 | 期望机床首点 | 必须通过的判定 |
|---|---|---|---|
| R1 T1/G54 → T1/G54 | N100 G54;N210 X20 Y30 | 第二操作 −480 / −170 | 重复 G54 可省略;不得新增换刀或额外路径。 |
| R2 T1/G54 → T1/G55 | N200 G55;N210 X20 Y30 | 第二操作 −280 / −170 | 同刀也切系;首点不能被全部抑制。另完成 R2b、R2c。 |
| R3 T1/G54 → T2/G54 | 原换刀段另验;N210 X20 Y30 时 G54 有效 | 第二操作 −480 / −170 | 保持原来合格的 T2 换刀及刀长行为。 |
| R4 T1/G54 → T2/G55 | 原换刀段另验;N200 G55;N210 X20 Y30 | 第二操作 −280 / −170 | 换刀与切系两项都成立,不能只覆盖一个分支。 |
| R5 T1/G54 → T1/G55 → T1/G54 | N200 G55;N300 G54;N310 X20 Y30 | 第二操作 −280 / −170;第三操作 −480 / −170 | 返回 A 仍重建正确 WCS 与首点,抓“只输出首次切换”。 |
| R6 仅将 OP20 独立输出 | N100 G55;N110 G90 G00 X20 Y30 | 独立操作 −280 / −170 | 新 NC 明确建立 G55,不能借用上一份 NC 的残留状态。 |
R3/R4 与各自同一输入、修改前已合格的 NC比对,不是与 R1 跨刀号比较。此次 WCS 修改不应顺带改变 T/H/F/S/M、切削点列、退出路径;每一处额外差异都要说明原因。NC 差异比对方法可参照改 Mastercam 后处理,先看 NC 怎么变。R6 只验独立输出的入口,不扩展为机床搜索行号后的重启规程。
6 把实际证据填入验收表
六组输入和期望见上表;实际验收数据应另外填写。填写顺序:①记录工程、操作号、后处理版本和 NC 文件;②抄出实际 WCS 行与首定位行;③从本次偏置表独立相加得到机床首点;④对照期望并登记额外差异;⑤分别填写源码、NC 和实际运动层的结果。
| 实际记录字段 | 填写要求 |
|---|---|
| WCS 行 / 首定位行 | 实际段号或文件行号,加原始程序块;不要只填“有 G55”。 |
| 首点机床 X/Y | 填写实际 NC 语义推算值与采用的偏置。测得值另标测量来源。 |
| 未解释差异 | 与同输入基线逐项比对;没有差异填“无”,未检查留空。 |
| NC 结果 / 机床结果 | NC 可填符合、失败、未检查;机床未执行就填未验证。两栏分开。 |
本题的 NC 通过条件是:六组状态与端点吻合,R2/R5 的夹具切换能独立算出 200 mm 目标差,R2b/R2c 能检出单轴抑制,所有额外差异有解释。源码修复还须补真实事件与变量证据;NC 通过后,目标机床的退出、夹具间路径与实际运动仍须单独验证,不能把本表代填成实机合格。验证层次见后处理交付前的实机验证。
原厂依据
Haas 铣床 G54–G59 说明:工件坐标系选择及后续轴坐标解释。
Haas Mill Operator’s Manual,12.1、12.2:选模态状态与首个 X/Y 运动分列;G90 以当前坐标系原点为参考。
Haas Setting 9 Dimensioning:INCH/MM 单位设置与偏置换算。本文 200 mm 及三种省略结果均为独立教学演算。