
Technical Article
Fagor 8055 写了 G72 S1,X 为什么还在放大?
Fagor8055的G72有全轴与指定轴两层比例。用20×10矩形算清S0.5与X2如何叠加、S1为何仍留下轴比例,再用R5直边图说明刀补后缩放的误差,以及无轴运动仿真的核对边界。
Fagor 8055 程序写了 G72 S1,后面的 X10 仍走 20 mm,先把出口前后的两层比例列出来:总比例 S 是否为 1,指定轴比例是否还留着 X2。本例用一段闭合矩形把这处遗漏找出来,再只补一行恢复语句。
适用范围为 CNC 8055/8055i M、EN 型,Ref.1711、V02.2x。下面是离线核对用的 NC 截取段,不含定位、刀具、主轴和进给设置。起算前总比例与 X、Y、Z 轴比例均为 1,无其他几何变换;以当前点记累计位移 O=(0,0),不把它当成机床零点。本例约定:退出缩放段后,这四个比例都应恢复为 1。
先把漏恢复的程序逐段算一遍
N05 G71 G17 G91 G40
N10 G72 S0.5
N20 G72 X2 Y1 Z1
N30 G01 X20
N40 Y10
N50 X-20
N60 Y-10
N70 G72 S1
N80 X10
N90 Y10
N05 明确公制、XY 平面、增量和无半径补偿;此例起算时已无刀补,不演示切削中取消补偿。G72 各自独立成块。其中 S 是全轴缩放系数,X、Y、Z 后是对应轴的系数。两类比例同时存在时相乘,所以 G40 下实际增量为:ΔX=程序 X 增量×S×kx,ΔY=程序 Y 增量×S×ky。
表中所有位移单位为 mm。“—”表示该块只设置比例,未编程运动。没有写出的轴在该运动块中没有增量。
| 执行到 | S | kx / ky | X / Y 合成倍率 | 本段实际 ΔX / ΔY | 累计位移 X / Y |
|---|---|---|---|---|---|
| N10 | 0.5 | 1 / 1 | 0.5 / 0.5 | — | 0 / 0 |
| N20 | 0.5 | 2 / 1 | 1 / 0.5 | — | 0 / 0 |
| N30 | 0.5 | 2 / 1 | 1 / 0.5 | 20 / 0 | 20 / 0 |
| N40 | 0.5 | 2 / 1 | 1 / 0.5 | 0 / 5 | 20 / 5 |
| N50 | 0.5 | 2 / 1 | 1 / 0.5 | −20 / 0 | 0 / 5 |
| N60 | 0.5 | 2 / 1 | 1 / 0.5 | 0 / −5 | 0 / 0 |
| N70 | 1 | 2 / 1 | 2 / 1 | — | 0 / 0 |
| N80 | 1 | 2 / 1 | 2 / 1 | 20 / 0 | 20 / 0 |
| N90 | 1 | 2 / 1 | 2 / 1 | 0 / 10 | 20 / 10 |
故障就落在 N70 与 N80 之间:N30—N60 走出的矩形本来就是 20×5,N70 没有让刀具回零,也没有把 kx 改成 1。若在 N70 后再重复原矩形,结果会是 40×10。
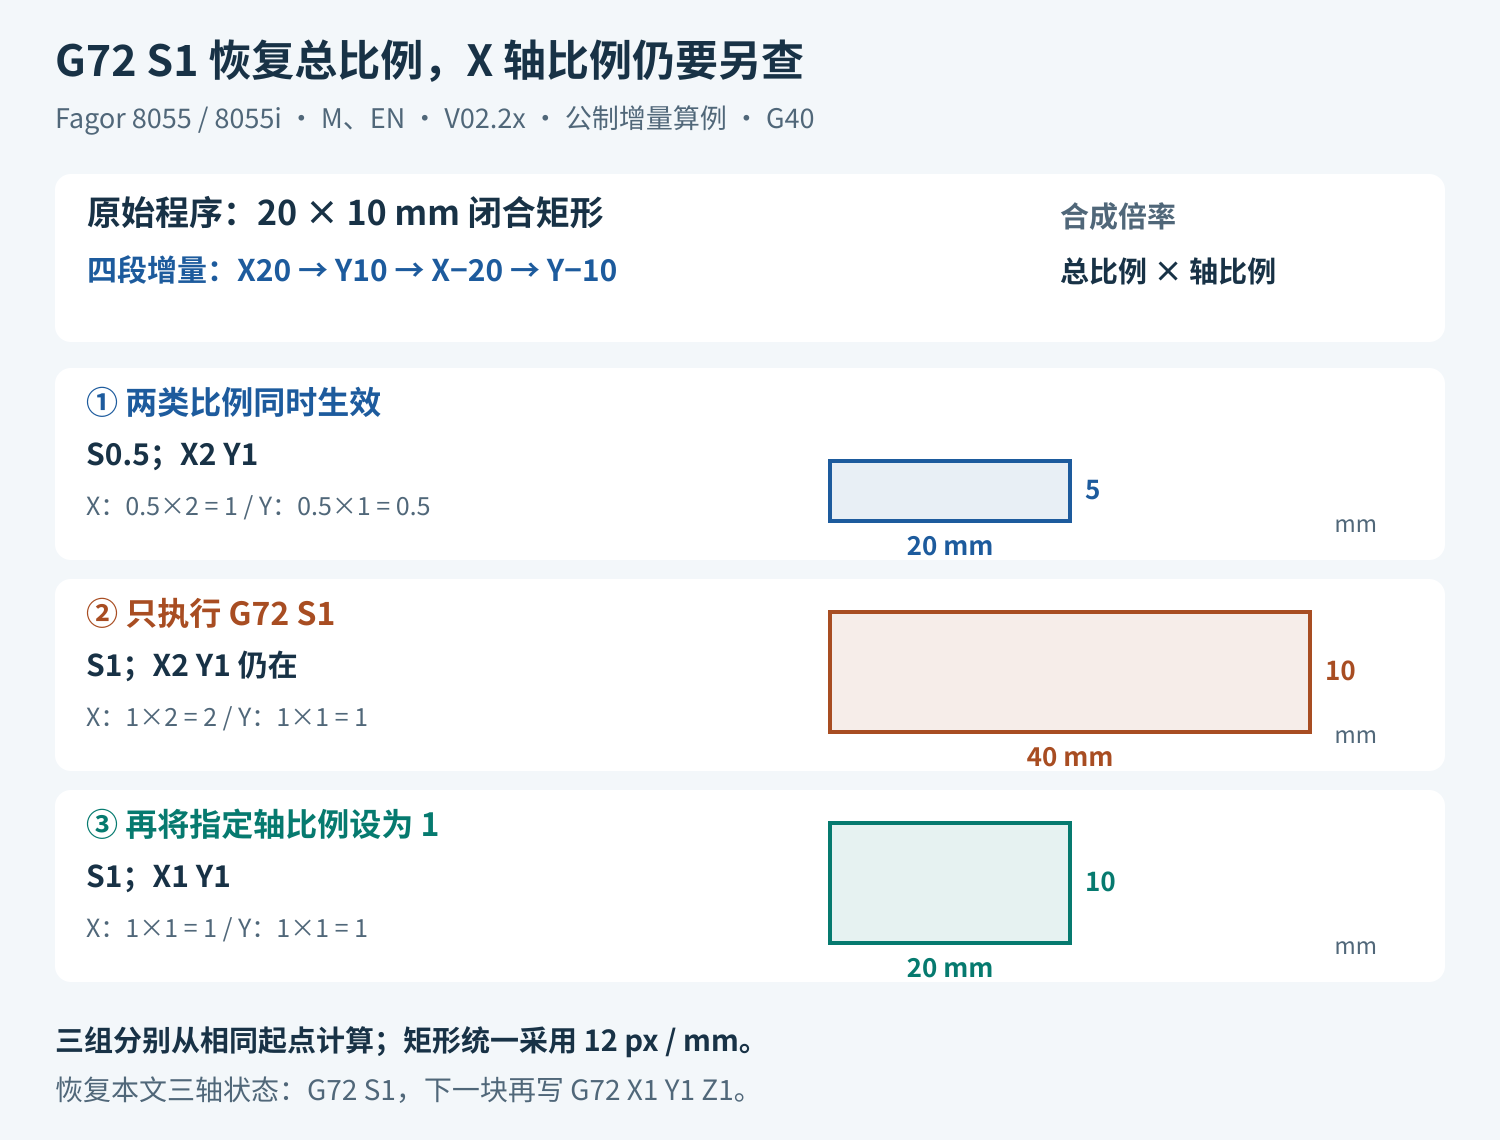
出口只补一行,验收看两段实际增量
前面的矩形不改。按本例“退出后倍率归一”的约定,修改前后只差 N75:
修改前
N70 G72 S1
N80 X10
N90 Y10

修改后
N70 G72 S1
N75 G72 X1 Y1 Z1
N80 X10
N90 Y10
N75 后 S/kx/ky/kz 都为 1。N80 实际 ΔX 应由 20 变为 10;N90 实际 ΔY 仍为 10。两版从各自的 N60 闭合点 O 开始,旧版累计终点为 (20,10),新版为 (10,10)。这两项同时对上,才能确认恢复行写在运动前,且没有误改 Y 的比例。
手册第 383 页将总倍率列为 SCALE,指定轴倍率列为 SCALE(X-C)。若能查看这些内部变量,本例 N70 后应分别为 S=1、kx=2、ky=1;不能只看见一个“1”就判断恢复完成。再沿实际执行路径追踪 G72,展开子程序,核对 G90/G91、单位、刀补及其他变换。若接口要求返回调用方原有比例,应恢复那个值,不能套用 X1 Y1 Z1;有其他轴参与缩放,也不能遗漏它们。后处理改动可按修改前后的 NC 对照方法核查,重点比出口及每个返回分支。
如果带刀补,先查刀心,别先改刀补表
上表只适用于 G40。原厂第 7.6.2 节规定,指定轴缩放作用在轨迹及补偿计算之后。把同一参考原点下的完整轮廓作静态比较:竖直边界 X20,沿 +Y 走刀用 G42,刀具在右侧;有效补偿量 R+I 和实际刀具半径均为 5。保持 S1,只对 X 放大两倍:
先补偿再缩放:刀心 (20+5)×2 = 50
实际左刃:50-5 = 45
期望放大后的边界:20×2 = 40
先放大轮廓再补偿:所需刀心 40+5 = 45
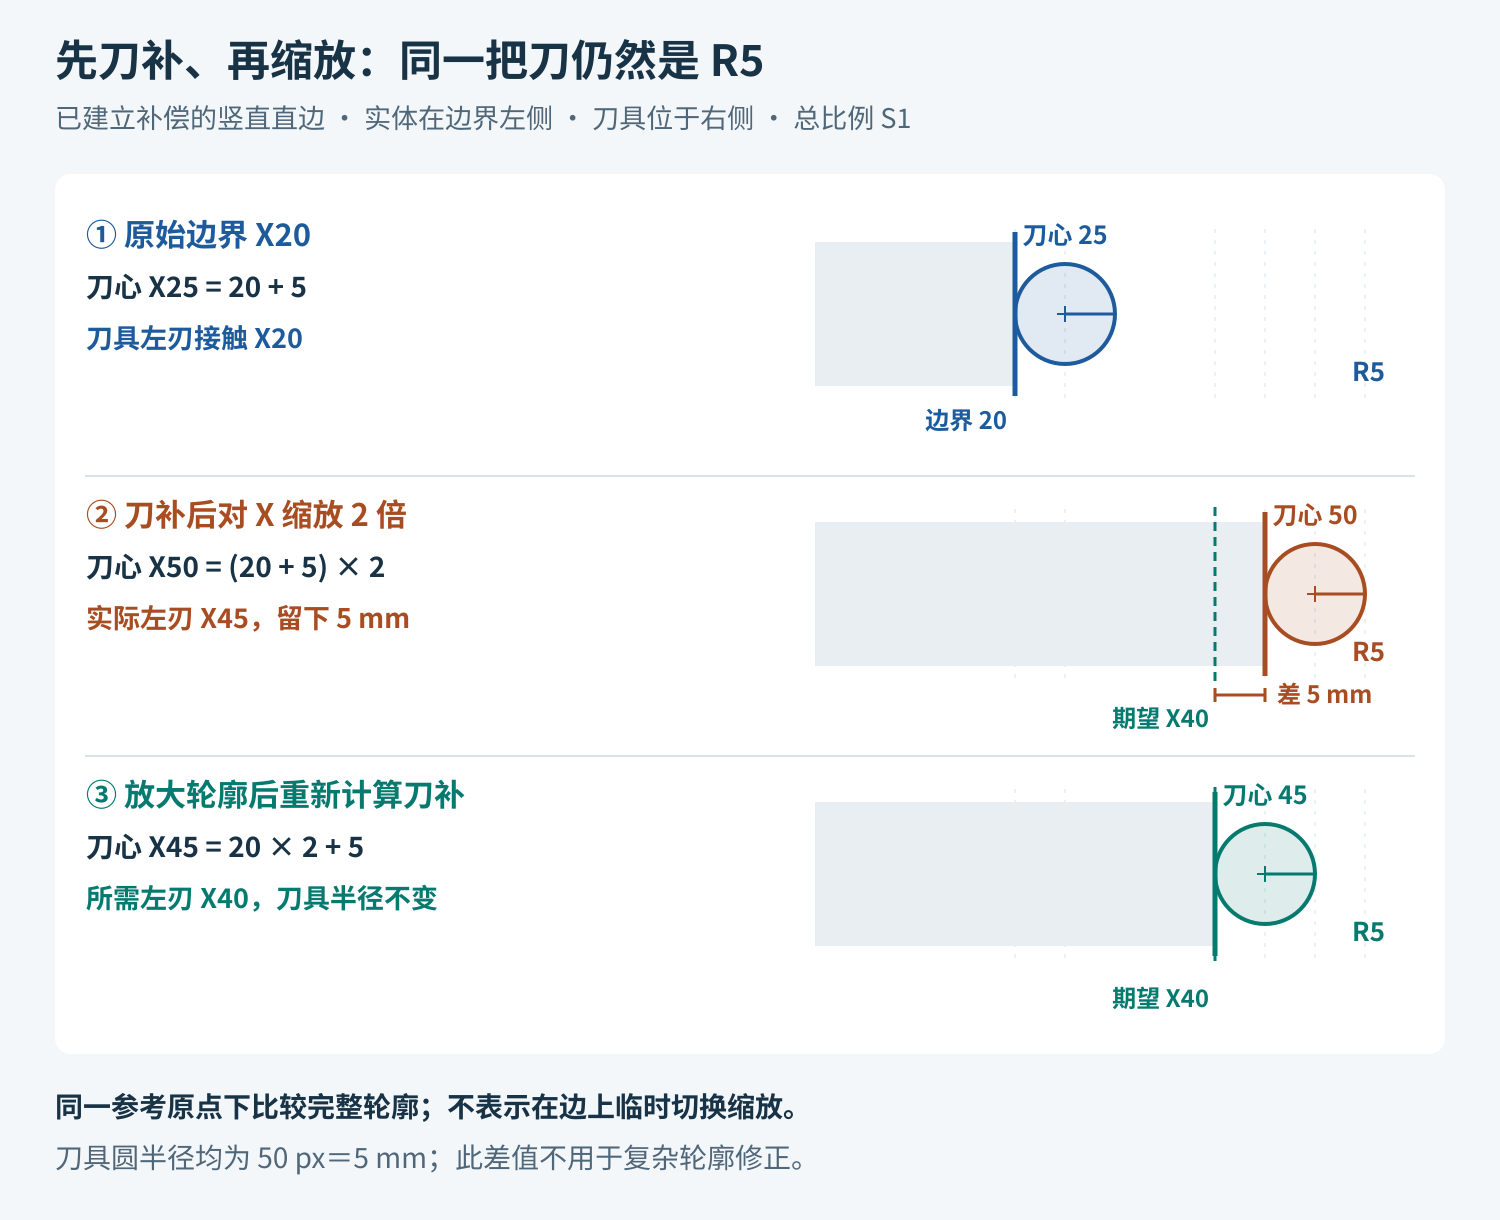
这 5 mm 只说明本例的计算顺序差异,不是复杂轮廓的通用刀补修正。若“轮廓坐标已放大,零件仍不对”,应先确认送进缩放的是零件轮廓还是已补偿的刀心轨迹,再决定是否重算路径。
验证记录写什么,哪些结果不能算通过
不动轴先核算:保留上述状态表,记录旧版 N80/N90 的预期增量 20/10、新版 10/10,以及各自累计终点。没有确认入口倍率,就不能用这组数值验收。
查清仿真模式:本版手册明确,无轴运动仿真会忽略指定轴这一类缩放。因此“画面正常”不能验证 kx 已恢复;将仿真使用的比例模型与状态表对照,不能把图形结果当成实际轴运动证据。
需要控制器验证时:由现场按机床安全流程另备空行程验证程序,先确认位置、行程、补偿及进给。逐块记录 N80 的实际 X 位移和 N90 的实际 Y 位移,不只看最终位置。指定轴比例也影响该轴进给,不能因尺寸对了就省略速度检查。
验收分开记录:按输出与状态核对 S 及 XYZ 倍率均为 1;再核对 X10、Y10 各走 10 mm。XY 位移测试不能单独证明 Z 倍率正确;每个返回分支也要查到恢复行。若结果不符,就回查实际执行的入口状态与段序,别用改坐标或改刀补去抵消残留倍率。
参考资料
Fagor Automation,CNC 8055/8055i M & EN 编程手册,Ref.1711、V02.2x,第 42–45 页(G17、G71、G90/G91),121–123 页(G72),131–133 页(刀补),383 页(倍率内部变量)。NC、状态表及两图为原创规则推演,未作控制器或实机测试。