马扎克单 B 轴卧加:定轴加工 XZ 零点偏移方向的定位与修复
单 B 轴卧加在电脑端计算非零 XZ 偏移时出现方向差异。案例记录如何沿变量与 NC 输出链定位,用已验证的机床宏对齐旋转关系,以及修改后的测试结果和验证边界。
- Mastercam
- 版本未核验
- 机床类型
- 马扎克单 B 轴卧式加工中心
- 控制系统
- 现场控制系统未公开
- 轴结构
- XYZ + B 单回转轴
- 验证方式
- 公式回归、用户测试 NC 反馈;仿真与实机验收未记录
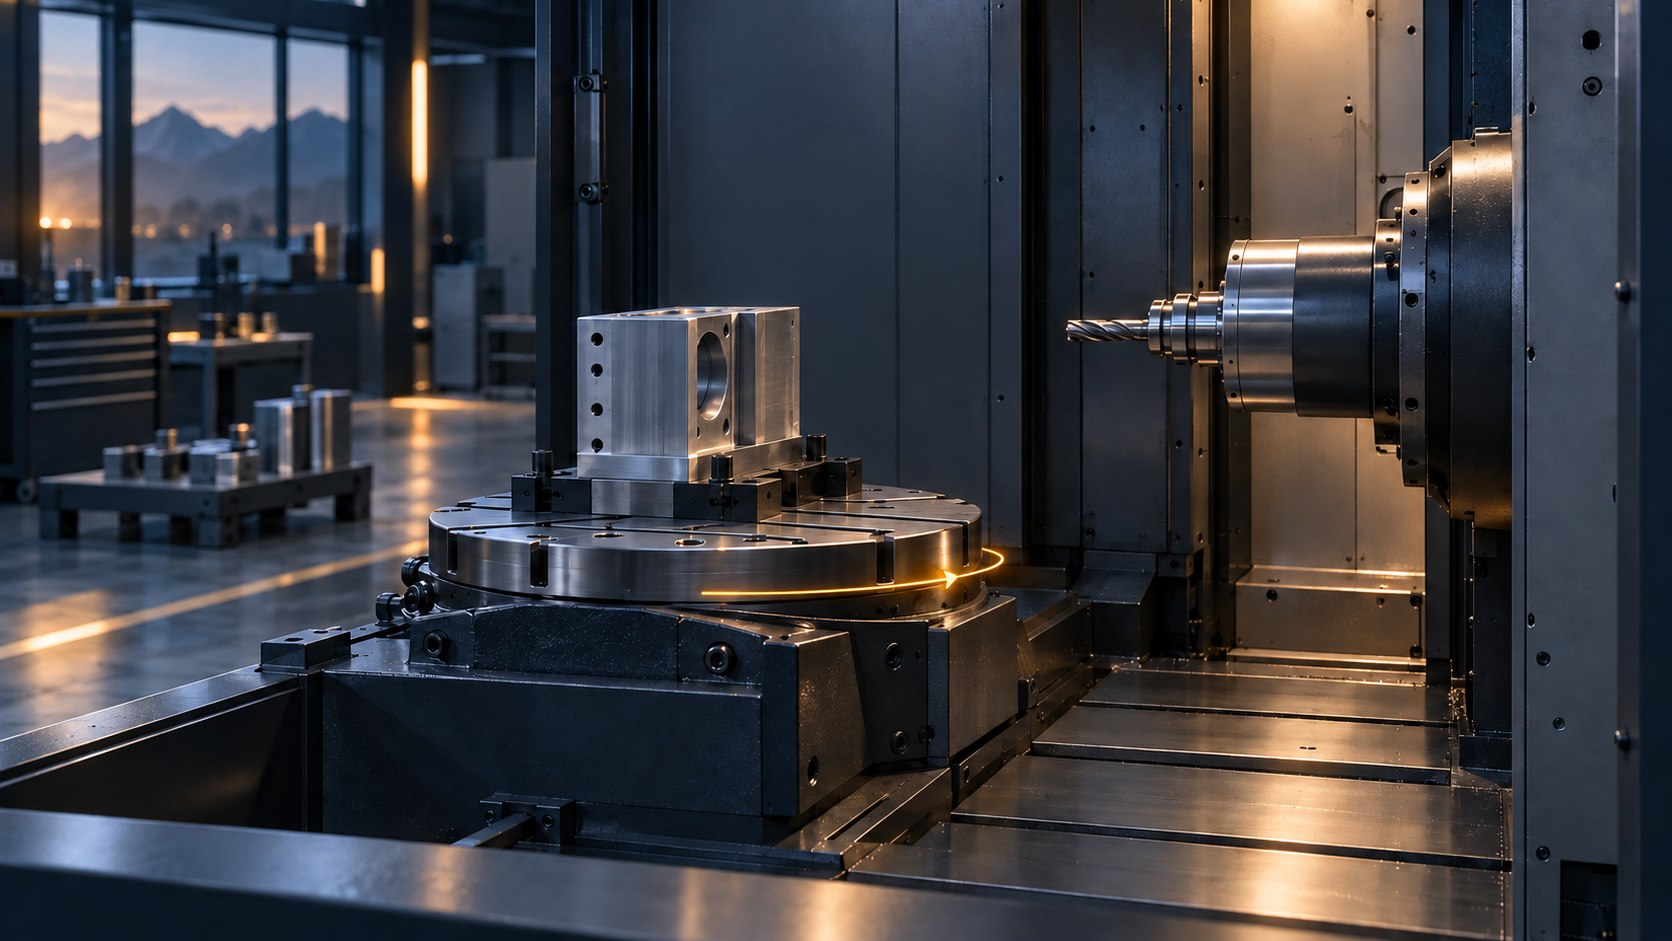
一台马扎克单 B 轴卧式加工中心在 Mastercam 定轴加工时,普通无偏移输出正常,机床侧 G65 宏补偿路径也已通过现场测试;问题出现在“由后处理直接计算并写入 NC 的非零 XZ 零点偏移”路径。转到非零 B 角后,附加偏移的 X、Z 方向与现场已验证的宏不一致。本案例记录我们如何缩小范围、对齐旋转方向,以及哪些验证已经完成。
现场现象:零偏移正常,非零偏移异常
这套后处理提供不同的坐标处理方式:常规无偏移模式、机床侧 G65 宏方式,以及在电脑端把 XZ 偏移旋转后加入 NC 坐标的方式。用户复测表明,前两条路径正常,异常集中在电脑端偏移方式。这个对照很关键:当偏移量为零时,错误的旋转方向也可能输出零,不能据此证明非零偏移计算正确。
最初同一项目还出现过 Mastercam Post 异常退出的排查需求,但现有记录没有完成同版本、同工程和同一实际加载 PST 的对照复现。因此本文只把非零 XZ 偏移作为已定位并修改的案例,不把闪退描述为已修复。
定位路径:沿偏移变量追到最终 NC 坐标
我们先保留原始可工作的后处理作为基线,在副本中核查 X、Z 偏移输入、B 角取值和模式选择。随后沿着“偏移输入赋值 → 定轴加工时调用偏移准备逻辑 → 判断电脑端偏移模式 → 计算旋转后的 XZ 分量 → 加到输出坐标”这一链路检查,而不是直接反转全部 B 轴角度。
现场已有一段经过验证的 O9012 宏,能够作为这台机床的旋转方向参照。对照后发现,电脑端偏移分支使用的通用向量旋转结果,与该宏的 XZ 方向约定不一致。对应的目标关系为:
X′ = X·cos(B) − Z·sin(B)Z′ = X·sin(B) + Z·cos(B)
这里的 X、Z 是待旋转的附加偏移量,X′、Z′ 是加入 NC 坐标前的偏移分量;Y 偏移保持原值。公式只说明本项目经现场参考宏核对的坐标约定,不可脱离机床 B 轴正方向、零位和坐标定义直接套用到另一台卧加。
修改方式:只动电脑端偏移分支
修改限定在电脑端计算非零偏移的分支:用与已验证 O9012 宏一致的 XZ 旋转关系计算附加量,再沿原有坐标叠加路径进入最终 NC。B 角本身、Y 分量、无偏移模式和 G65 宏路径均保持原有行为。这样既直接解决当前差异,也避免把局部坐标问题误改成全局旋转轴方向问题。
这一步没有把宏计算和电脑端计算叠加使用。若同一套偏移在机床侧与 NC 坐标中各补偿一次,就会形成重复偏移;现场应明确当前使用的是哪一种方式。
验证结果与边界
修改后,我们对旋转公式做了 1096 组回归检查,覆盖 B0°、B90°、B180°、B270°、正负角度、多圈角度、零向量、逆变换、周期性和长度保持,并逐项与现场参考宏的方向比较。用户随后提供测试 NC 并反馈“现在好了”,说明本次电脑端偏移问题在其测试中得到解决。
现有记录仍缺少覆盖全部刀路的 Mastercam 重新 Post 对照、逐段 NC 回归、仿真、空运行和实机加工验收。以上公式检查与用户反馈不能替代这些证据。正式投入新工况前,建议同一刀路分别输出零偏移和非零偏移 NC,确认 B 角不变、XYZ 差值符合预期;再检查换刀、退刀、夹具间隙和各定轴角度下的运动。
这次处理的经验
单 B 轴卧加的偏移问题,先分清机床宏补偿与后处理计算两条路径,再拿本机已验证的坐标变换作方向基准。零偏移输出正常只能排除一部分问题;真正能暴露方向错误的是非零 XZ 偏移和多个 B 角的 NC 对比。对后处理做最小、可回退的分支修改,比同时改 B 轴输出、宏调用和其他加工模式更容易验证。