
Technical Article
NC 程序修改后的最低安全检查清单
沿程序头、换刀补偿、旋转避让和程序尾四段检查 NC 修改;区分代码差异、仿真与实机确认,附可复用的复核表。
NC 程序改动后,最容易漏掉的不是被修改的那一行,而是它改变了后续刀具、坐标系或旋转轴的状态。即使只调整了一个 M 代码,也要沿着程序执行顺序检查:进入该段之前是什么状态,执行之后由谁复位,下一把刀是否仍受影响。
先确认程序的适用边界
拿到修改后的 NC,先确认机床型号、控制系统和版本、Mastercam 文件及后处理版本、刀具表、装夹方式和工件坐标。尤其是四五轴程序,要确认旋转轴的名称、正方向、零位、行程和是否启用 TCP/RTCP;这些条件不同,同一段代码的实际动作也可能不同。
保留修改前的程序和刀路工程,使用同一刀路重新后处理。对比时优先找“本应变化的行”,再看换刀、坐标系、刀补、循环结束和程序尾是否出现意外变化。
按动作顺序完成四组检查
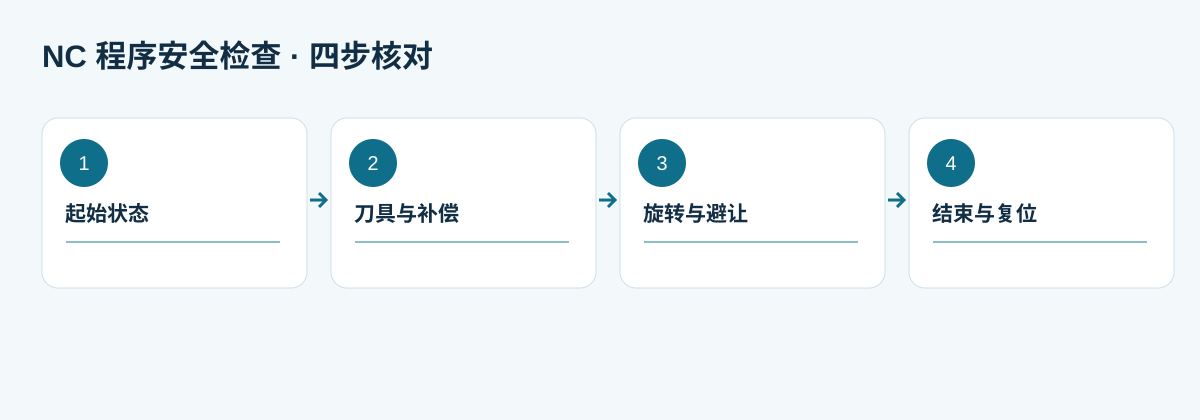
1. 程序头和首个运动
检查单位、绝对/增量方式、加工平面、工件坐标和首刀安全位置。特别要问:从当前机床状态执行程序首行时,刀具会先移动到哪里?不能只看第一段切削轨迹。
2. 换刀、长度补偿和主轴
核对刀号与刀补号、长度补偿的建立和取消位置、主轴方向与转速、冷却启停。若只修改某一刀路或某一刀具,仍应复核前一把刀退出、下一把刀进入时的状态。
3. 坐标切换、旋转轴和连接动作
检查旋转之前刀具是否已经离开工件及夹具区域,旋转后坐标变换和刀补是在正确位置建立的。五轴程序还要把“输出角度合法”和“实际旋转路径安全”分开看;终点未超限,不等于途中没有碰撞或软限位风险。
4. 循环结束和程序尾
钻孔等固定循环结束后,确认循环状态已退出,轴锁定等机床特有状态已正确处理。程序尾核对取消补偿、退刀、停主轴、关冷却及返回安全位置的顺序;不要把某台机床习惯用的回零指令照搬到另一台机床。
怎样判断修改没有带来新的问题
| 复核层 | 要留下的证据 | 异常时的动作 |
|---|---|---|
| NC 差异 | 同一刀路修改前后程序,标出预期差异及额外差异 | 出现无法解释的新运动时暂停交付 |
| 仿真 | 刀具、刀柄、工件、夹具和旋转连接段的画面或记录 | 模型或坐标关系不完整时,不能据此推断实机安全 |
| 机床验证 | 经现场确认的空运行、单段、低倍率及试件记录 | 轴方向、刀补或退刀不符时立即停止 |
可复制的逐项记录
程序版本:___;后处理版本:___;核对人/日期:___。每项填写“符合、需调整、待确认”,并写出对应程序段或记录,不能把尚未核对的项目填成通过。
- 程序头与首个运动:结果 ___;对应程序段 ___。
- 换刀、长度补偿与主轴:结果 ___;对应程序段 ___。
- 坐标切换、旋转轴与连接:结果 ___;对应程序段 ___。
- 循环结束与程序尾:结果 ___;对应程序段 ___。
另外分别注明 NC 对照、仿真、现场验证的完成情况及记录位置。仍待机床确认的事项写明内容和确认人,交接时一并说明。
修改前准备哪些资料
如果某一段无法判断,先收集机床与控制系统信息、当前 NC、期望 NC 和对应刀路,参见后处理修改前,需要准备哪些资料。带着差异片段和机床条件咨询,比只说“程序报警了”更容易定位。