Technical Article
Mastercam 换刀段怎么排:退刀、回零、换刀和刀补别混在一起
Mastercam 换刀段要分清退刀路径、回零目标、机床换刀动作和新刀补偿。结合官方手册,拆解 G28 中间点、G53 机床坐标及 M06 的职责,讲清后处理为什么必须按具体机床与控制版本安排顺序。
一、先把换刀段拆成四件事
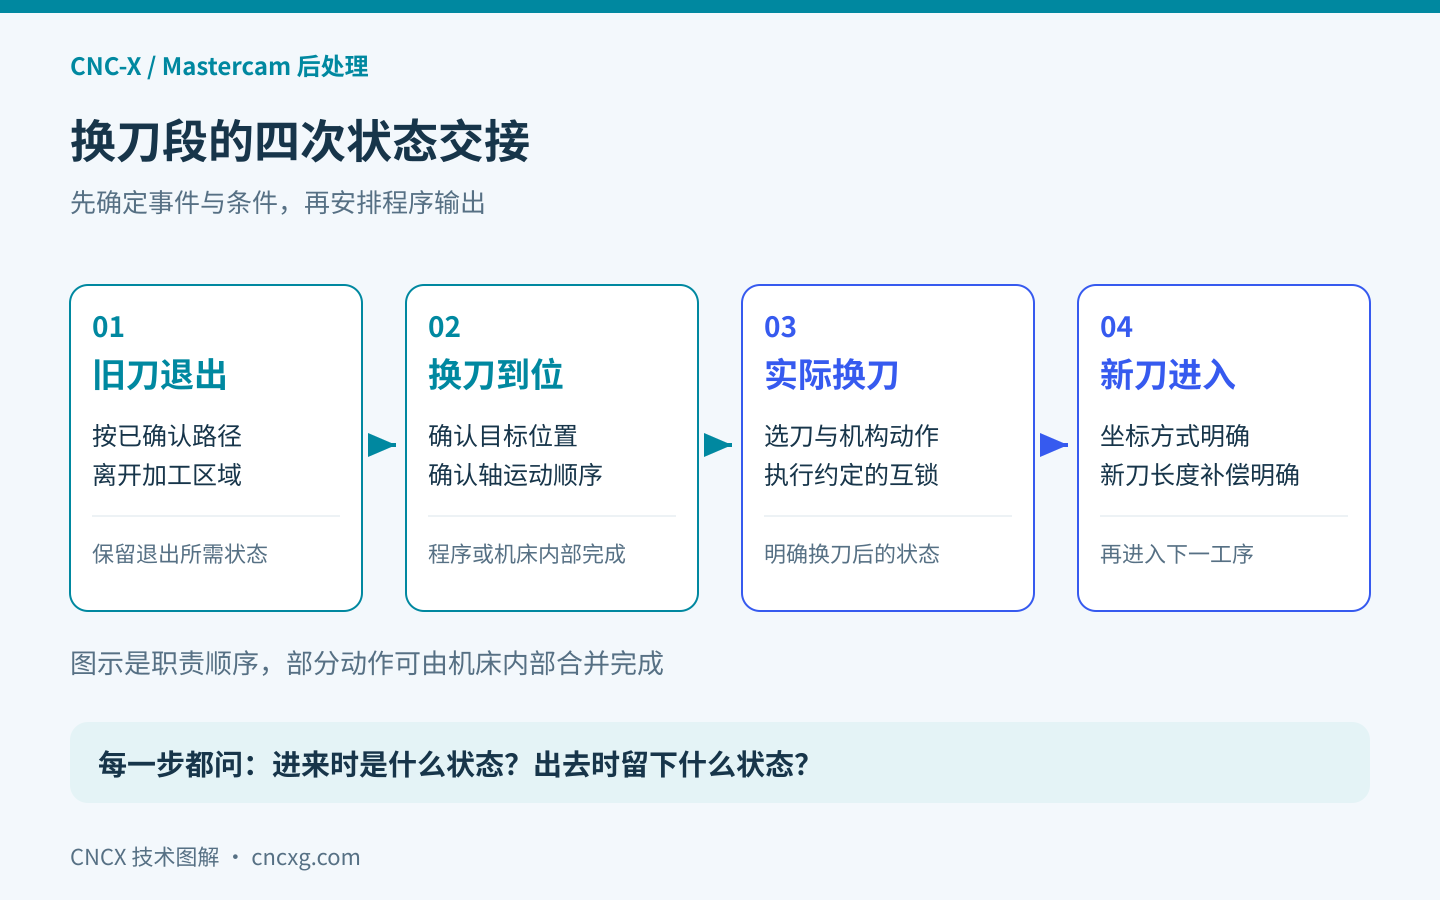
看一段换刀输出,别急着数它有几行。先问四件事:旧刀怎样离开加工区域,机床怎样到达允许换刀的位置,换刀机构由什么指令触发,新刀又带着什么状态进入下一道工序。这四件事分清,代码的先后才有依据。
比如加工结束时,刀具还在深腔里,后面已经排好回零和换刀指令,也不能说明这段衔接成立。离开深腔的路径,应由当前刀具、夹具和有效补偿共同确定。若切削退出仍需要原有刀补参与计算,就不能为了把段落“清干净”,提前改变它。图1把职责按事件排开,箭头表示前后条件,不限定每件事必须单独占一行。
二、回零之前,先说清坐标属于谁
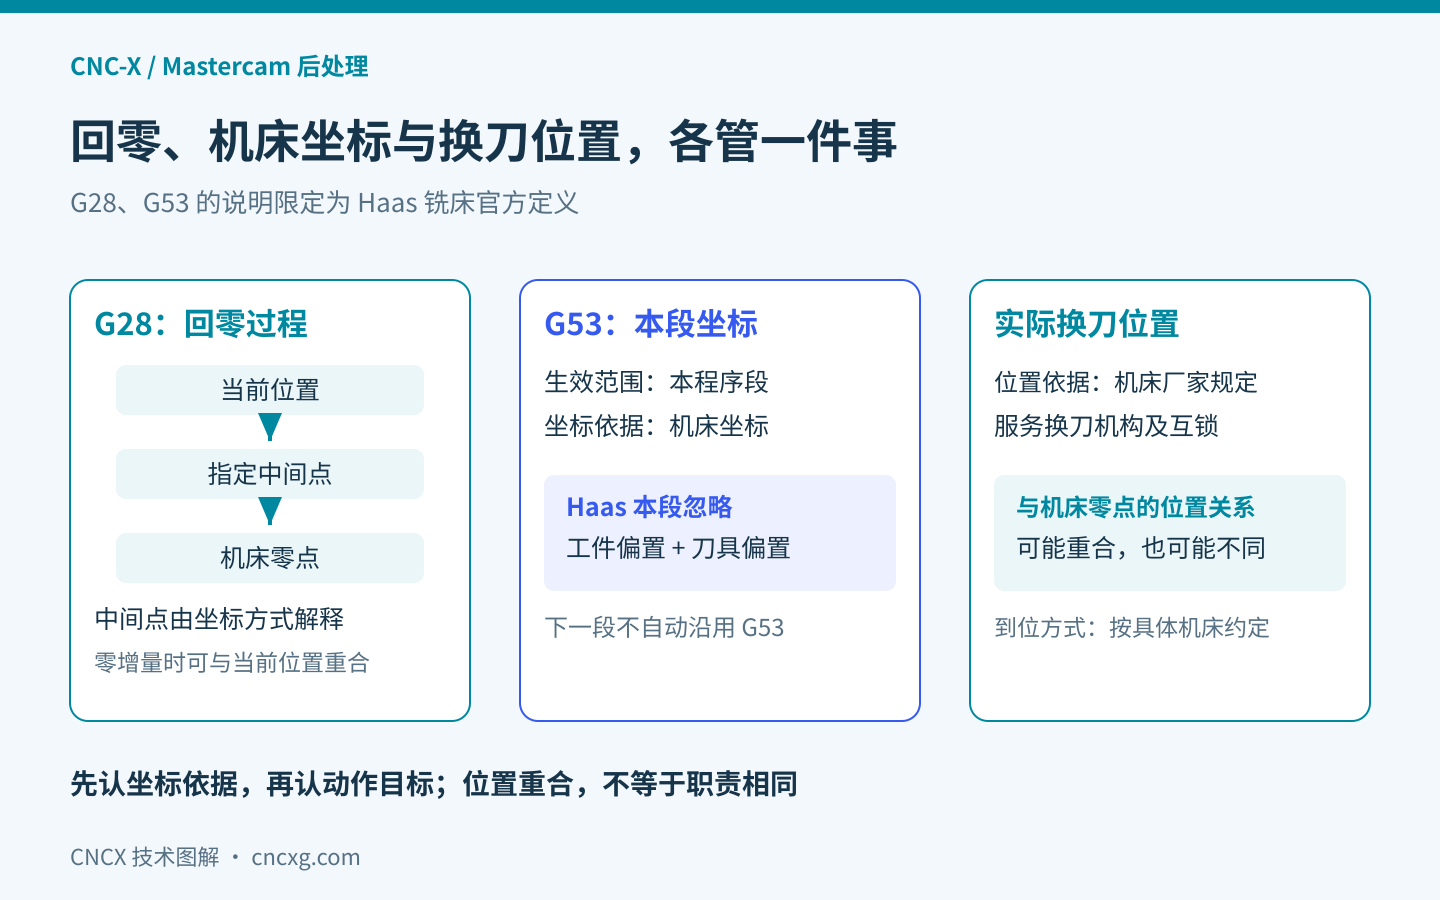
G28、G53 和实际换刀位置,要分开理解。以 Haas 铣床官方说明为例:G28 指定轴位置时,会先经过指定点,再返回机床零点。因此,同样一个 Z0,在绝对方式下代表指定坐标点,在增量方式下代表零增量,中间过程不同。把增量方式用于这一步后,下一步若按绝对坐标定位,就要明确恢复相应状态,不能让它沿用下去。(Haas G28 官方说明)
Haas 的 G53 则只在当前程序段使用机床坐标,且该段忽略工件偏置和刀具偏置;这个行为不能直接套给其他控制系统。它回答的是“这一段坐标按什么解释”,并没有替你判断目标位置是否满足换刀要求。机床零点、工件零点、机床厂家规定的换刀位置,职责不同,即便某台机床上有位置重合,也不能在后处理中当成同一个概念。(Haas G53 官方说明)
三、M06 做到哪一步,先看这台机床
Haas 官方写明,其 M06 会停止主轴与冷却,将 Z 轴移到换刀位置,并完成主轴定向。对这种已由控制系统处理的动作,后处理不必机械地重复一套指令。(Haas M06 官方说明)
这条说明的适用对象就是该 Haas 手册。换成另一台机床,后处理仍要逐项确认:到位动作由谁完成,换刀前要求哪些状态,T 指令是选刀还是预选,换刀结束后哪些状态会改变。复制其他机床的段落,只保留一个熟悉的 M06,最容易把这些接口条件一起漏掉。Mastercam 官方也说明,后处理需要结合机床运动结构,并处理刀路过渡和刀长补偿。(Mastercam 官方后处理说明)
四、新刀带着正确状态进入,才算接完
换刀结束后,下一次定位要同时说清三件事:正在使用哪套坐标,当前是哪把刀,对应的长度补偿怎样生效。刀号相同、补偿编号相同与补偿已经有效,是三个不同判断;只看 T 和 H 数字对得上,还不能确定运动结果。
软件版本也会改变这一步。Haas 文档指出,自 NGC 100.21.000.1100 起,默认刀长偏置行为有调整,铣床换刀时会自动更新到新刀的长度偏置。因此,“换刀后一律无刀补”同样不能当成固定前提。(Haas G43/G44 与 NGC 版本说明)
一个常见的衔接问题,是后处理内部还记录着上一刀的模态值,于是省略了下一刀需要重新交代的状态。能不能省略,应根据控制系统换刀后的实际状态判断,不能只比较两行文字是否相同。
落到 Mastercam 后处理修改,先把机床定义、控制定义和后处理文件对应清楚,再沿着“旧刀退出、换刀到位、实际换刀、新刀进入”追踪输出。每个节点都写明进入条件和离开状态:哪里结束旧补偿的职责,哪里确定新补偿,哪里恢复下一刀的坐标方式。这样改出来的换刀段,逻辑才经得住换刀号、换工序和换程序入口。
需要按具体机床调整这条输出链时,可先查看后处理修改与交付范围,说明机床型号、控制版本,以及换刀前后哪一步与预期不符。
如果这次修改还涉及软件升级,可以一起核对《Mastercam 升级版本时,后处理之外还要带走什么》;完整程序的复核可结合《NC 程序修改后的最低安全检查清单》。