
Technical Article
后处理修改前,需要准备哪些资料
修改 Mastercam 后处理前,如何整理机床参数、控制系统、PST/PSB 版本、问题刀路、现有 NC 与期望输出,并界定验收条件。
后处理修改不是把一行 NC 文本替换成另一行。要判断代码从哪个事件输出、哪些变量参与计算,以及修改后是否影响其他刀路,最好先把机床条件和一组可复现的输入、输出放在一起。
先给出机床与软件的边界
请写清机床品牌和型号、三轴/四轴/五轴或车铣复合结构、控制系统型号与版本、Mastercam 版本,以及当前使用的后处理文件。四五轴还应补充旋转轴名称、正方向、零位、行程限制、转台/摆头结构和机床定义。TCP/RTCP、倾斜平面等功能是否启用,应以机床配置和已运行程序为依据。
仅有“新代五轴”或“FANUC 系统”往往不足以确定输出:不同机床的轴定义、PLC M 代码和安全退刀方式可能不同。没有这些信息时可以先讨论思路,但不能直接把通用示例当成交付文件。
提供一组能复现问题的刀路
保留原始 Mastercam 工程,指出具体操作、刀具、加工平面、刀轴控制和发生问题的位置。建议另存一个精简副本:只保留出现问题所需的刀路以及它前后必要的换刀或定位动作。这样更容易排查究竟是操作参数、机床定义,还是后处理事件链造成的差异。
把当前输出和目标格式并排标注
至少提供两段能一一对应的 NC:当前输出的相关行,以及你希望输出的格式。指出“哪一行不对、为什么不对、机床出现了什么现象”。如果已有手工修改后在同一机床运行正常的程序,也可作为参考;请同时说明当时的刀具、坐标和操作条件。
现有程序
建议提供什么:问题行及前后状态、行号、报警截图
用于判断什么:错误出现的位置和触发条件
目标参考
建议提供什么:同机床可运行程序、控制系统手册或清楚的目标格式
用于判断什么:输出形式是否适用于该机床
刀路工程
建议提供什么:对应操作、刀具、平面和后处理版本
用于判断什么:输入事件怎样传递到 NC
现场记录
建议提供什么:空运行或试件时的动作与报警
用于判断什么:代码问题还是机床参数/操作条件问题
这次改到哪里,怎样判断改对
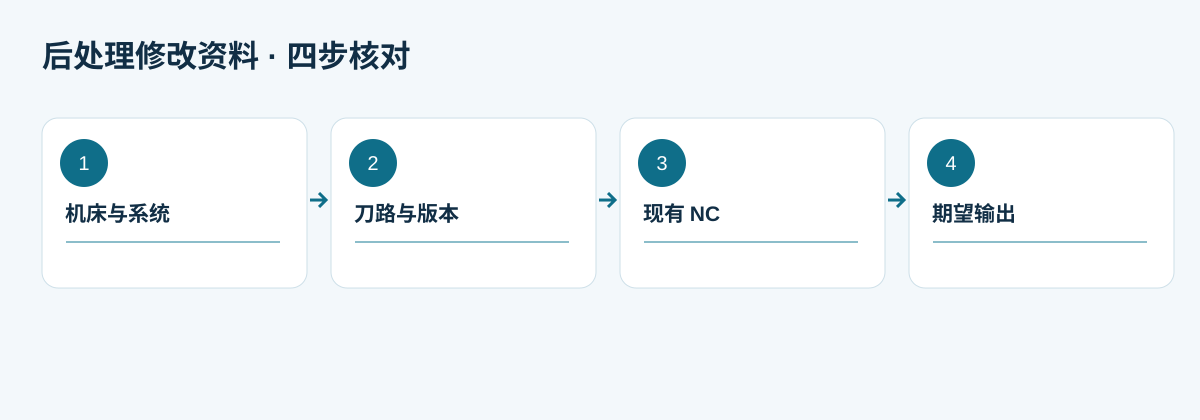
初次咨询,先说明机床型号、控制系统和具体问题这三项即可,不必等资料齐全再联系。进入修改核对时,可复制下面六项填写;不清楚的地方注明“待确认”,沟通后再补。
机床与版本:机床型号:___;系统型号:___;Mastercam 版本:___;当前后处理版本或文件名:___。
影响操作:工程中的操作名称或编号:___;问题发生在什么步骤:___。
当前 NC 现象:相关行及前后内容:___;实际输出或报警:___。
期望改动:希望哪段输出怎样变化:___;适用于哪些操作或条件:___;目标依据:___。
必须保持的行为:哪些已正常的输出、操作和动作顺序不应改变:___。
验收人和方法:由谁用哪组刀路对照修改前后 NC:___;怎样核对目标改动和保留项:___;哪些项目还需现场确认、由谁确认:___。
后续再按定位需要补充精简工程、相关 NC 和目标参考。验收时逐项记录“符合、需调整、待验证”,并注明对应操作或程序段;暂未核对的项目保留为待验证,方便双方继续跟进。
发资料前做一次整理
保留未修改的 PST/PSB 原件和一份备份,避免不同版本混用。客户图纸、设备编号和人员信息可以遮挡,只需保留定位问题所需的技术内容。若暂时不能提供完整工程,先给出机床条件、相关 NC 和一张标注问题位置的截图,也可以开始梳理问题。资料暂时不全,也可以先通过联系汪工说明机床、系统和具体问题,再按沟通结果补充需要核对的内容。
准备好资料后,可以对照NC 程序修改后的最低安全检查清单列出改动后的回归范围;五轴项目还需单独规划交付前验证步骤。