
Technical Article
五轴后处理交付前,为什么必须完成实机验证
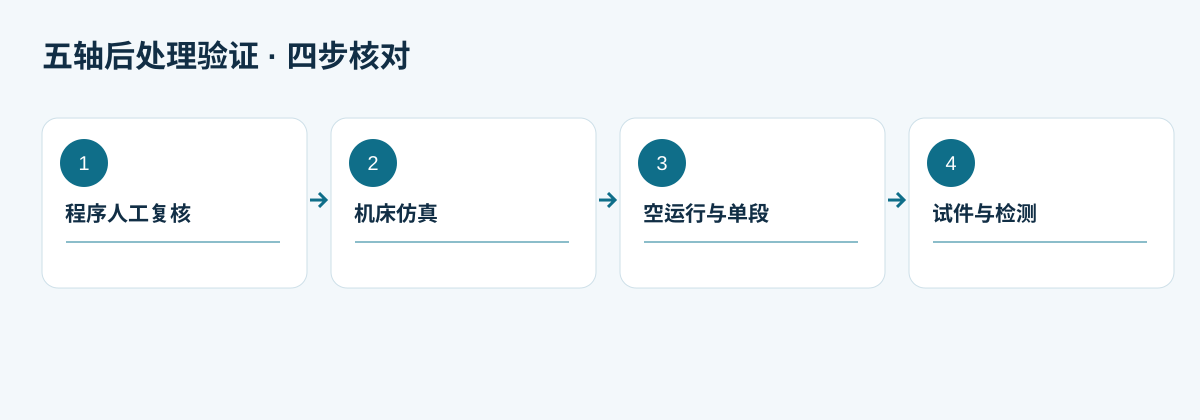
五轴后处理交付前的四层验证:同刀路 NC 复核、机床模型仿真、现场空运行与单段、试件检测;说明各环节不能互相替代。
后处理把 Mastercam 刀路转为 NC,但“有代码输出”和“机床能安全完成动作”之间还隔着轴定义、机床参数、刀补、PLC 动作及现场装夹。五轴项目尤其要核对从一个刀轴姿态到下一个姿态的连接动作,而不只是看两端角度。
第一层:对同一刀路做程序复核
固定 Mastercam 工程、机床定义和后处理版本,输出一组覆盖换刀、定轴定位、五轴联动、退刀、回零及程序结束的 NC。核对旋转轴名称、角度正负、行程、刀补建立和取消、坐标变换,以及目标控制系统支持的模式。对照旧版程序时,应能解释每个新增或消失的运动段。
第二层:仿真连接动作和空间关系
先记录仿真软件及版本、输入文件和机床配置:这次检查的是 CAM 刀路,还是后处理后的最终 NC?两者不能只写成“仿真已通过”。
Mastercam 官方介绍的 NC2Check属于基于 NC 代码的仿真方案;这不表示每套 Mastercam 环境都已具备或启用了该功能。CAM 刀路仿真的通过结论不能直接用于最终 NC;最终 NC 的运动与状态还需单独核对并留存记录。
仿真模型需要与目标机床的轴结构、旋转中心、软限位、刀具/刀柄和夹具关系一致。重点看首次进刀、换面、连续角度连接、接近限位和程序尾。只有刀尖轨迹看起来正确,而机床轴模型或夹具缺失时,仿真不能证明真实旋转动作安全。
第三层:在机床上确认运动
由熟悉该机床的人员先核对工件坐标、刀具、夹具与安全区域,再按现场规程进行空运行、单段和低倍率观察。优先确认旋转轴的实际方向、退刀高度、刀补状态、坐标变换建立时机及首段进给。若发现角度方向、限位、避让路径或实际刀补与预期不一致,应停止运行并回到程序与参数核对。
第四层:试件、尺寸与交付记录
根据具体工件选取能检出关键问题的试件和测量项目,例如定轴换面后的相对位置、五轴加工表面、孔位或刀具姿态。记录使用的 NC、后处理版本、机床/控制系统、刀具、补偿设置、验证人和检测结果。
仿真记录还应注明输入文件、机床模型和配置版本;若进行基于 NC 代码的仿真,应对应交付的最终 NC。后续改了 NC 或配置,要重新核对受影响部分,不能沿用旧的“通过”结论。只有这些条件能对应起来,后续复现和版本回退才可靠。
| 验证环节 | 主要回答 | 不能替代 |
|---|---|---|
| 程序复核 | 输出逻辑和状态是否符合预期 | 真实轴运动 |
| 机床仿真 | 模型条件下的连接与碰撞风险 | 实际机床参数与 PLC 行为 |
| 空运行/单段 | 实际轴方向、退刀和控制状态 | 切削质量与尺寸检测 |
| 试件检测 | 该条件下的加工和尺寸表现 | 其他机床或其他刀路的自动通过 |
如果项目涉及 AC/BC 结构转换、TCP/RTCP 或 G43.4,先整理机床和控制系统资料,再按本文分层验证。要改动某一程序时,可同时使用NC 修改检查清单避免遗漏邻近刀路。