
Technical Article
R6内角放得下Ø12刀,为什么精铣仍不宜这样选?
以R6凹内角为例,推导Ø12、Ø9和Ø8刀具对应的刀心圆弧半径,区分几何相切界限与Sandvik精加工选刀建议,并说明如何结合残料重新检查CAM刀路。
图纸上的内角是 R6,刀库里正好有一把 Ø12 立铣刀。刀具半径也是 6 mm,看起来刚好贴合,为什么不能据此认定它适合把这个角精铣出来?关键不是“直径等于圆角直径”这道算术,而是刀具进入内角时,刀心还能沿多大的圆弧运动,以及这一段实际要切掉多少材料。
下面讨论的是刀轴垂直加工平面、竖直凹内壁、同一高度截面上的侧刃加工;刀具外圆按圆柱处理。球刀、锥刀以及底部刀尖圆角参与成形时,不能直接套用这里的截面关系。
先把成品圆角和刀心圆弧分开
设成品内圆角半径为 R,刀具直径为 D。刀具外圆与凹圆弧内切时,两圆心距离就是相切刀心轨迹的半径:
刀心圆弧半径 = R − D/2。
对 R6 而言,Ø12 刀得到 6 − 6 = 0 mm;Ø9 刀得到 6 − 4.5 = 1.5 mm;Ø8 刀得到 6 − 4 = 2 mm。这是理想二维几何关系,不包含刀具跳动、挠曲或实际尺寸偏差。
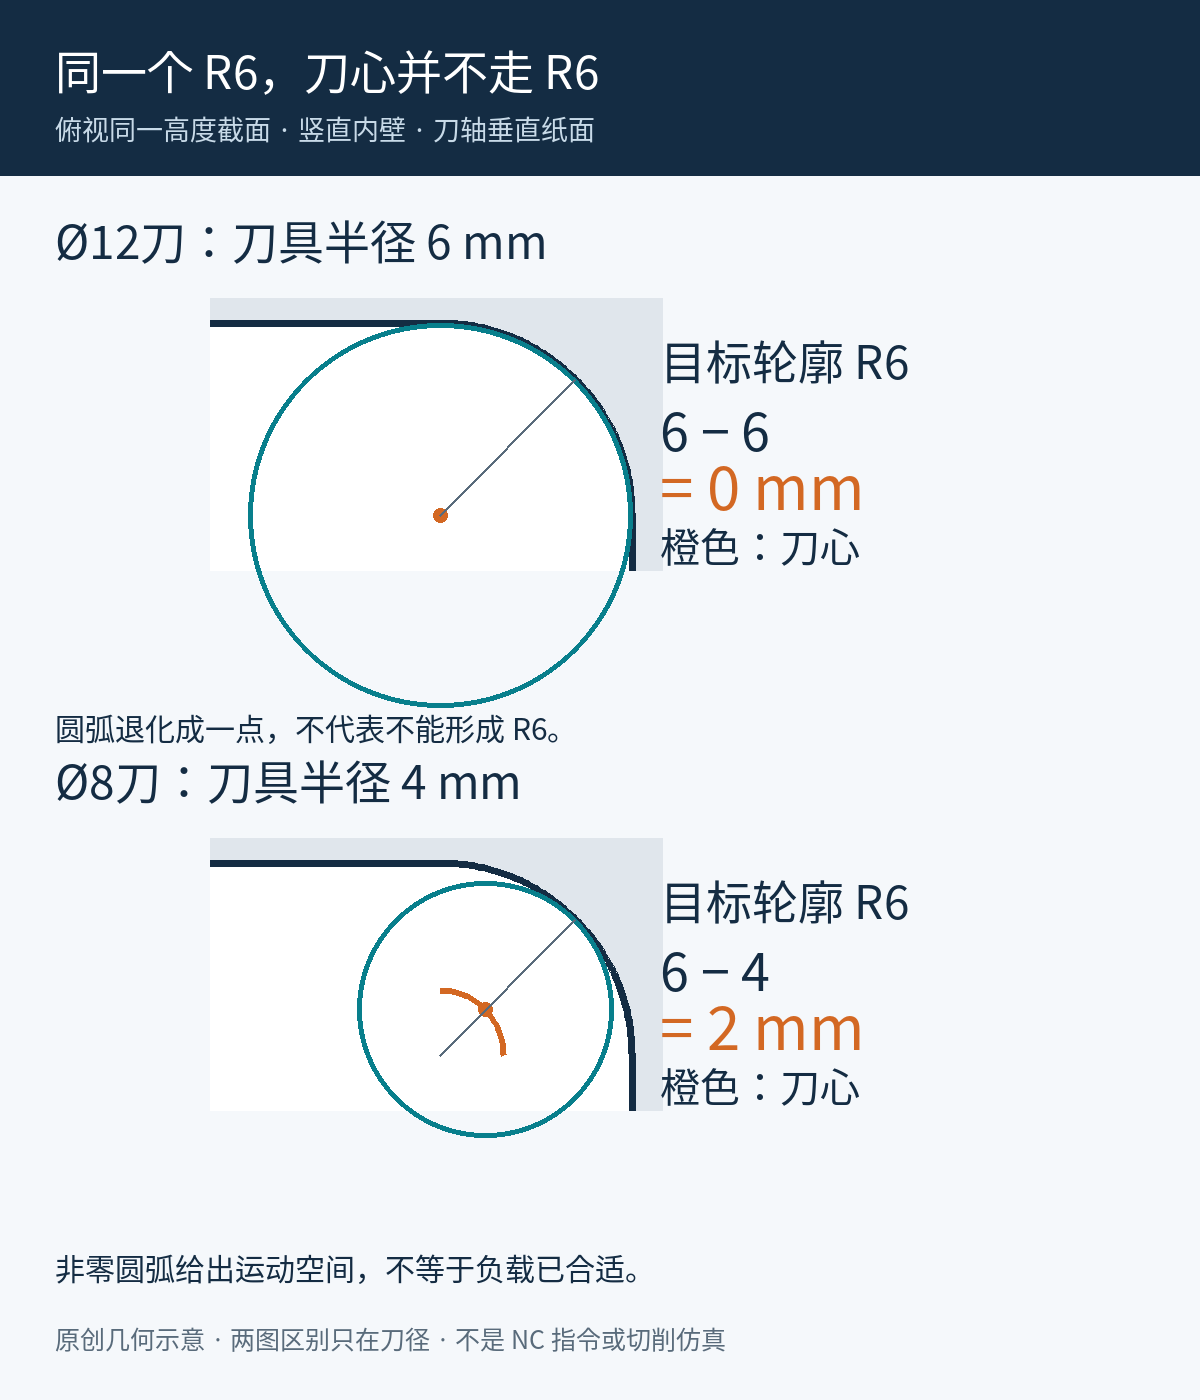
图1:同一R6内角,Ø12对应退化点,Ø8对应R2刀心圆弧。点击图片查看原图。
图中的 0 mm 不是让后处理输出一条 R0 圆弧,也不是说 Ø12 刀在几何上绝对不能形成 R6。它表示:这个凹圆弧对应的相切刀心圆弧已退化成一个位置,不能再把它当作一段有半径的平滑转角轨迹来理解。
“能放进去”和“适合精加工”是两条界限
只看理想相切几何,刀具半径不能大于目标内圆角半径,即 D ≤ 2R。R6 对应 Ø12,这是几何界限;它没有回答切削接触、剩余余量和机床运动能否满足精加工要求。
Sandvik Coromant 在《Milling inside corners》的精加工段给出的选刀建议是:刀具直径不大于零件圆角半径的 1.5 倍。换到这个例子,就是 D ≤ 1.5 × 6 = 9 mm。这里的 Ø9 是厂商建议的尺寸换算,不是另一条几何定律,也不是选到 Ø9 或 Ø8 就自动保证表面与尺寸合格。
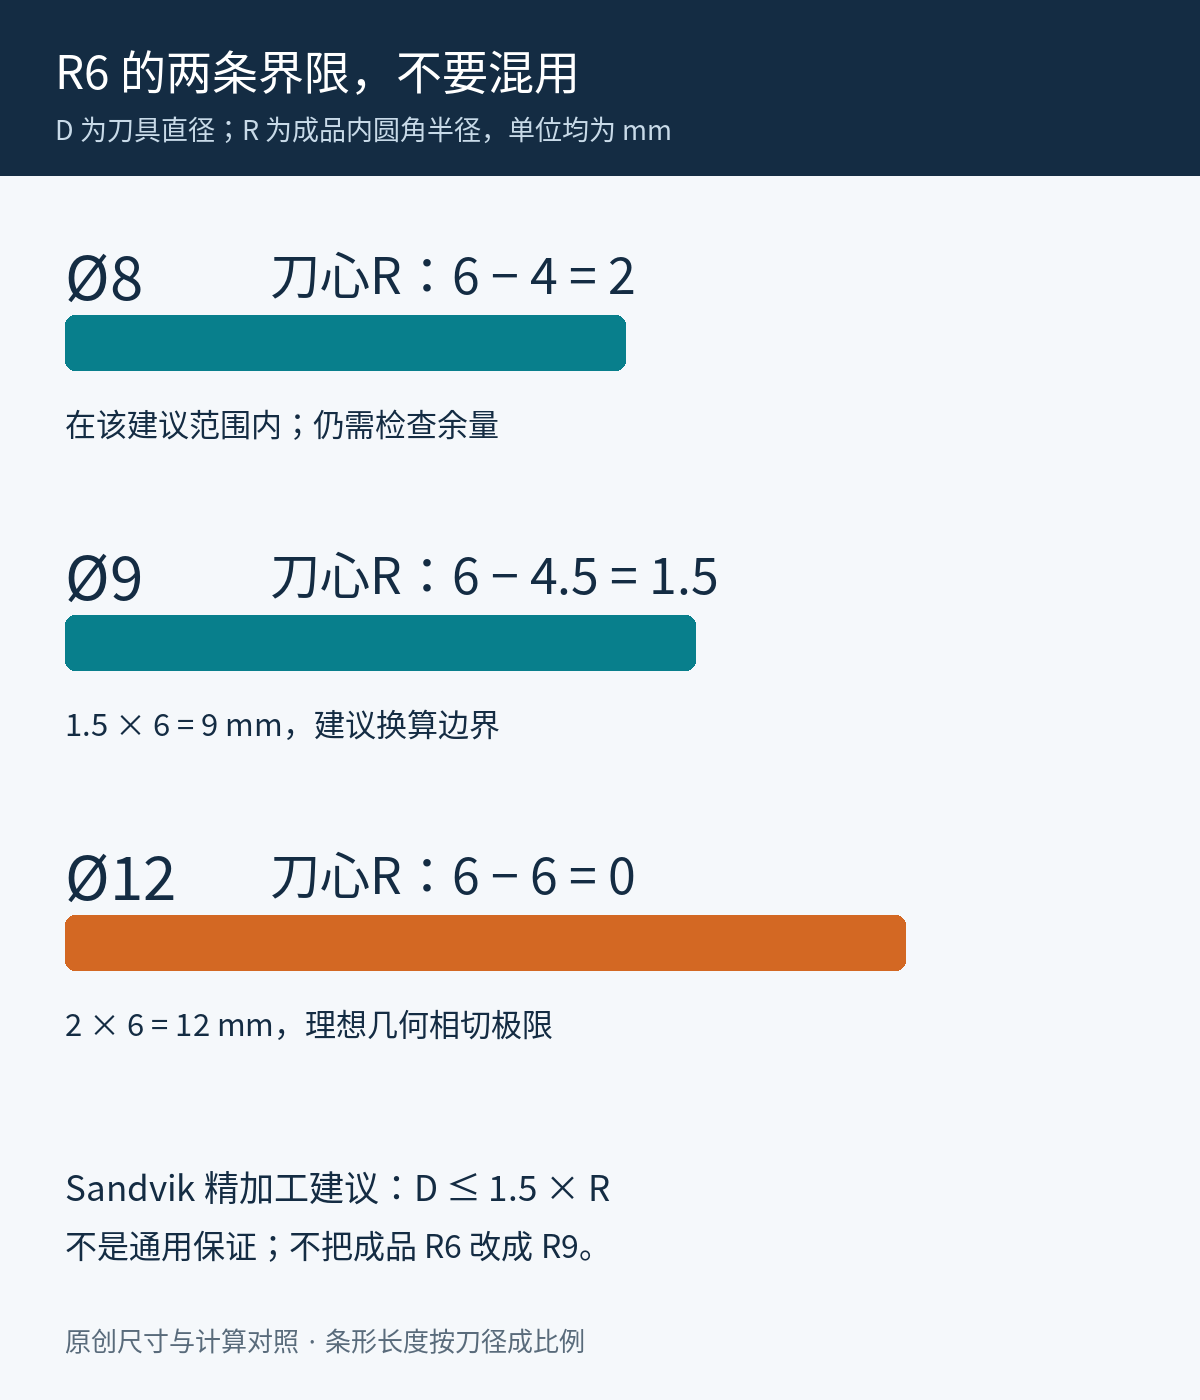
图2:Ø8、Ø9、Ø12对应刀心半径2、1.5、0 mm;精加工建议和理想几何界限不可混用。点击图片查看原图。
原理上,刀具进入内角时可能面对更大的切削接触弧和切削负载。实际接触还取决于上一道工序留下的毛坯形状,因此不能仅凭“R6 配 Ø12”就断言必然振刀、过切或崩刃。反过来,也不能因为静态几何没有干涉,就把内角当成普通直壁继续加工。
在 CAM 里,先看余料,再决定怎么换刀
第一步是保留成品 R6 轮廓,回看粗加工后的残料。直壁单边留量均匀,不代表内角处也只剩同样厚的一层。如果大刀粗加工后角落残料明显更多,需要先安排合适的小刀清角或重新分配余量,而不是让最后一圈精修顺带吃掉全部角料。
第二步才是比较可用刀具。以 Ø8 为例,理论刀心圆弧恢复到 R2,但还要结合刀具有效刃长、悬伸、材料和这道工序的切深、侧向余量判断是否合适。进给应结合所选刀具和上述切削条件确定,不能只按刀径比缩放。
第三步是在 CAM 中更新实际刀具直径并重新计算刀路,核对刀心在两段直壁与内角之间的连接,以及余料仿真。不要只把旧程序的 F 降下来就认为完成了选刀修正,也不要在刀具补偿里改一个数来代替重新检查加工范围。
成品要求仍然是 R6。厂商建议中的“1.5 倍”用于选刀,不是把工件内角改成 R9 的许可;粗加工阶段采用的过渡策略,也不能不经检查就移到最后成形轮廓上。
它和圆弧进给换算,不是同一个问题
刀径与刀心轨迹确定后,才轮到进给定义和系统行为。若要理解指定系统怎样区分刀心与轮廓进给,可接着看西门子 CFC、CFTCP 与 CFIN 的圆弧进给例子,不要把该系统指令搬到其他控制器。
如果当前问题是动态开粗后怎样另接侧壁精修,可参考Mastercam 2025 动态开粗后的侧壁精修。那篇的外侧壁留量示例,与本文凹内角的刀径选择分别解决不同问题,不能用外壁的刀心偏置方向代替内角计算。
这个例子最终要记住的是:R6 配 Ø12 的刀心圆弧为零,说明它处在理想几何相切边界,不说明它是合适的精铣选刀。先把成品轮廓、刀心轨迹和实际余料分开看,再谈切削参数。
技术依据:Sandvik Coromant:Milling inside corners,其中 Finishing 段为本文刀径建议的来源。两张图为 CNCX 原创几何与尺寸对照图,不是实机切削结果。