Technical Article
四轴后处理:零点偏移和宏调用,怎么选
四轴工件零点偏离回转中心时,改工件坐标偏置还是调用宏?从后处理计算、机床宏计算与系统原生变换的分工,说明分度和连续联动的区别,以及确定方案需要提供的机床、系统、转轴与NC资料。
“工件没装在转台中心,改G54行不行?要不要调用宏?”判断这类需求,先看一件事:转台转过以后,工件零点和刀路坐标由谁计算。
这里说的“零点偏移”,是工件基准偏离回转中心后的处理问题;“宏调用”则是一种实现办法。两者可能同时出现在一套后处理中。
零点的位置,会跟着工件转
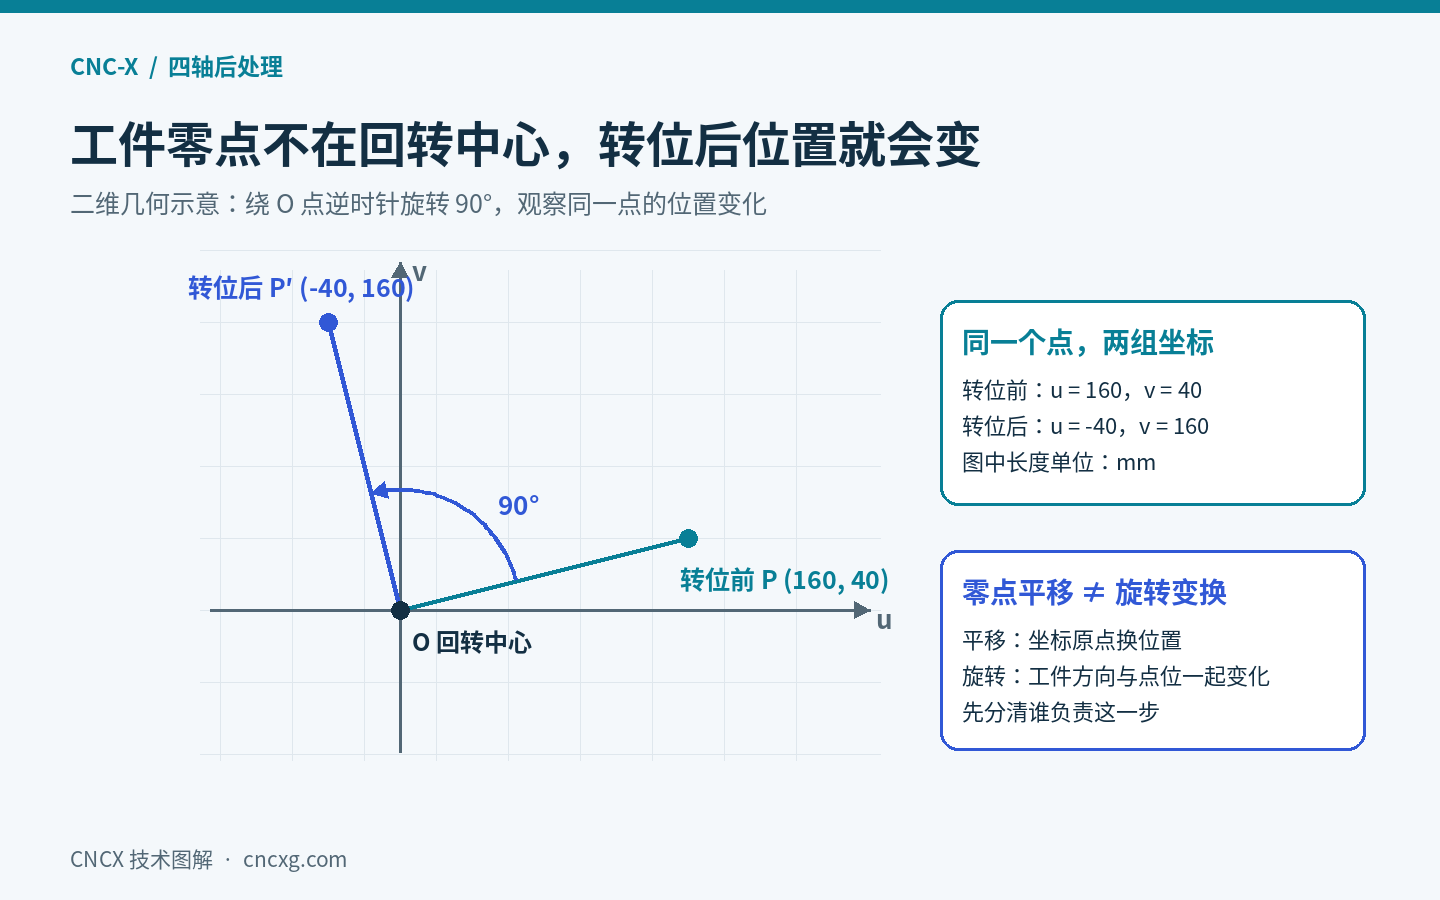
先看图1的二维几何关系。在固定的u/v平面内,工件基准点P的位置为(160,40)毫米,绕回转中心O逆时针旋转90°后,到达P′(-40,160)。它到回转中心的距离没变,在固定坐标中的位置已经变了。
普通工件坐标偏置负责确定原点位置。没有额外计算或变换参与时,一组固定偏置不会因为转台转动就自动更新。只在起始角度对好零点,解决不了后面所有角度的问题。即便零点就在回转轴线上,偏离轴线的加工点仍会随分度改变位置。
先分清坐标在哪里算
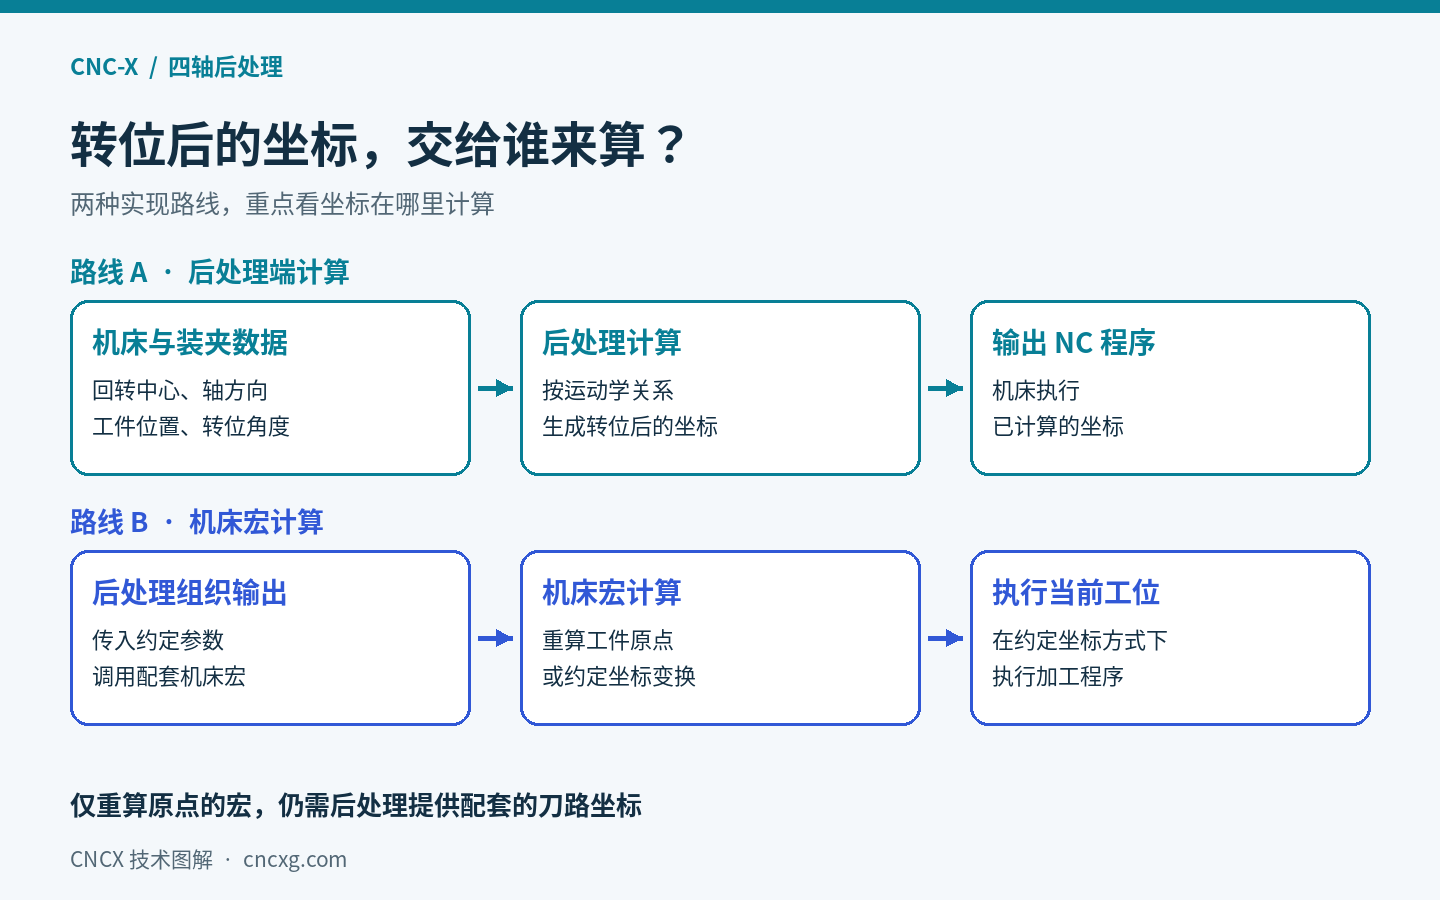
一种路线是在后处理中算。后处理根据机床结构、回转中心、角度及编程基准,把刀路转换成对应角度下的加工坐标。NC里的数值比较直观;装夹关系变化时,也要查清哪些几何关系已写进坐标,不能习惯性地只改一个Z值。Mastercam官方对后处理的说明,也把机床直线轴、回转轴的运动学作为基础。
另一种路线是在机床宏里算。后处理输出约定的参数,宏根据角度和基准关系计算,再更新偏置或执行约定的坐标处理。它适合把经常变化的装夹数据留在机床端管理,但前提是宏的输入、输出和变量占用都清楚。
这里尤其要看宏到底做了什么。只重算工件原点的宏,没有替你完成全部刀路方向变换,后处理仍需输出与之配套的坐标。同一份偏心量在后处理和宏里各补一次,位置反而会错。Haas手册中的G65只是带参数调用子程序,宏号本身不代表“零点跟随”能力。
马扎克单 B 轴卧加的 XZ 偏移排查中,正是通过零偏移、G65 宏与电脑端计算的对照,把问题定位到非零偏移的计算分支。
还有一类是系统原生的坐标变换功能。它由控制系统结合自身运动学数据处理,不能因为程序里只有一条调用,就把它与自编宏等同。图2对比了后处理计算和机床宏计算两条路线,系统原生变换还需单独核对该机床的功能说明。
分度加工与连续联动,分别看
如果是转到角度、停稳后再加工,重点是每个加工面的坐标、退刀转位,以及变换状态的建立和取消。装夹关系稳定、希望NC便于查看,可以优先评估后处理计算;经常换装夹高度,且机床已有文档完整的配套宏,可以评估宏路线。
如果切削过程中转轴一直参与运动,还要看随角度变化的点位、进给处理和系统插补能力。只在分度结束后更新一次零点的方案,不能直接套到连续联动上。Haas官方对G254的范围就写得很明确:用于3+1、3+2定位,不用于四轴、五轴连续联动。这是该功能的边界,不能拿来替其他系统作判断。
发哪些资料,能把路线定下来
先提供机床型号、系统完整型号和软件版本;再说明转轴装在工作台还是刀头侧,平行哪根直线轴,正向怎么转,回转中心怎么确定。
接着给一份现在能正常加工的NC,保留程序头、转位前后、换刀和结束段。若有宏调用,把对应宏文件或厂家说明一起提供,别只截那一行调用。Mastercam版本、编程原点与回转中心的关系,以及零件要分度还是联动,也一起说清。
这些资料齐了,才能判断哪些坐标由后处理算、哪些数据留给现场改、机床需要承担什么。路线选对,程序和调机方式才会对得上。
准备机床资料时,可以对照《后处理修改前,需要准备哪些资料》整理;涉及换刀与新刀补偿衔接,可继续看《Mastercam 换刀段怎么排》。