Technical Article
四轴联动的 F 值怎么看:G93 和 G94 不是一个意思
四轴联动程序里的F为什么忽大忽小?以Haas铣削G93、G94为例,用段时间换算和两张技术图解释逆时间进给、毫米与角度的区别,以及后处理模式切换和每段F值的检查方法。
四轴程序里的F一会儿几十,一会儿上万,先别急着把它改成CAM里填的进给。F的含义由当前进给模式决定。下面以Haas铣削控制的G93、G94为例,把单位、段时间和后处理检查串起来;其他系统要对应自己的指令手册。
先看模式,再看F有多大
在毫米制、纯直线进给的常见情形下,G94中的F600表示每分钟600毫米。Haas的G94说明也明确:它取消G93,恢复每分钟进给。
G93换了表达方式:F代表这段运动按目标时间每分钟可完成多少次,量纲是1/min(分钟的倒数)。于是,同样是F600,在G93下对应的目标段时间是0.1秒,不能继续读成600毫米/分钟。
同一个F数字换了模式,含义会变;不同长度的两段,即便G93的F相同,也不代表刀尖速度相同。
读NC时要向前找到当前生效的模式,不能只截有F的那一行。还要分清毫米制、英寸制,以及该段有没有转轴参与。对于G94下的纯回转或直线与回转混合运动,不要自行套用纯直线段的单位解释,要查该控制器的转轴进给规则。
为什么10毫米不能直接加30度
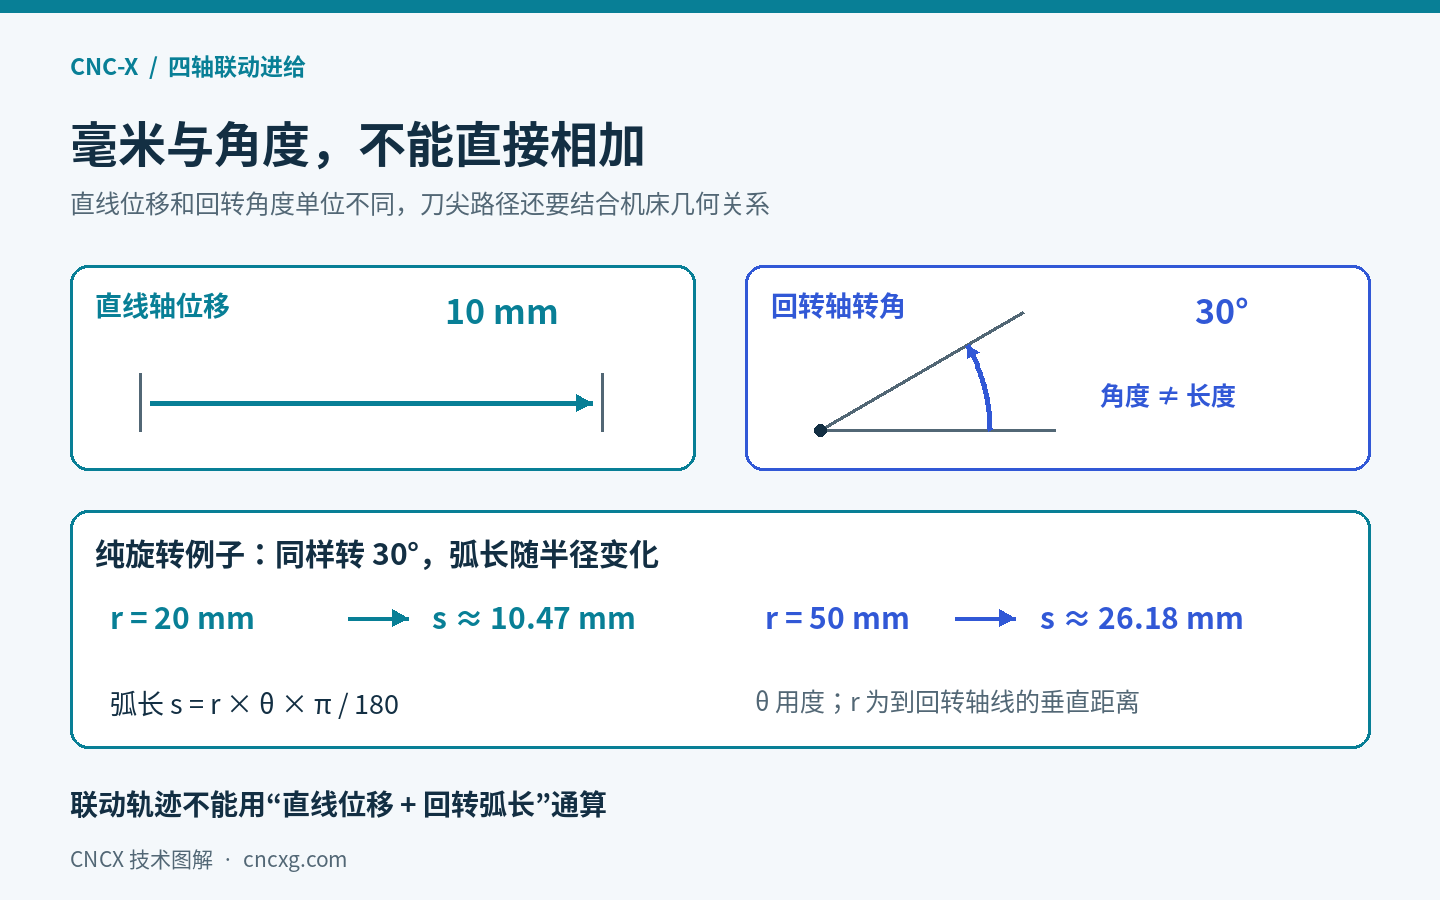
直线轴位移用长度表示,A轴转角用角度表示,10毫米加30度得不出一条路径的长度。
先看一个纯旋转的几何例子:某点距回转轴线20毫米,转30°走过的弧长约10.47毫米;距离换成50毫米,同样转30°,弧长就变成约26.18毫米。这里的半径是该点到实际轴线的垂直距离,不是刀具半径。
固定半径纯转动可用“弧长=半径×角度×π/180”计算。实际四轴联动还叠加直线运动,刀尖相对工件的轨迹与机床结构、回转中心和当前位置有关。不能把直线位移与这段弧长简单相加,当作通用的四轴进给算法。
G93把问题落在每段用多久
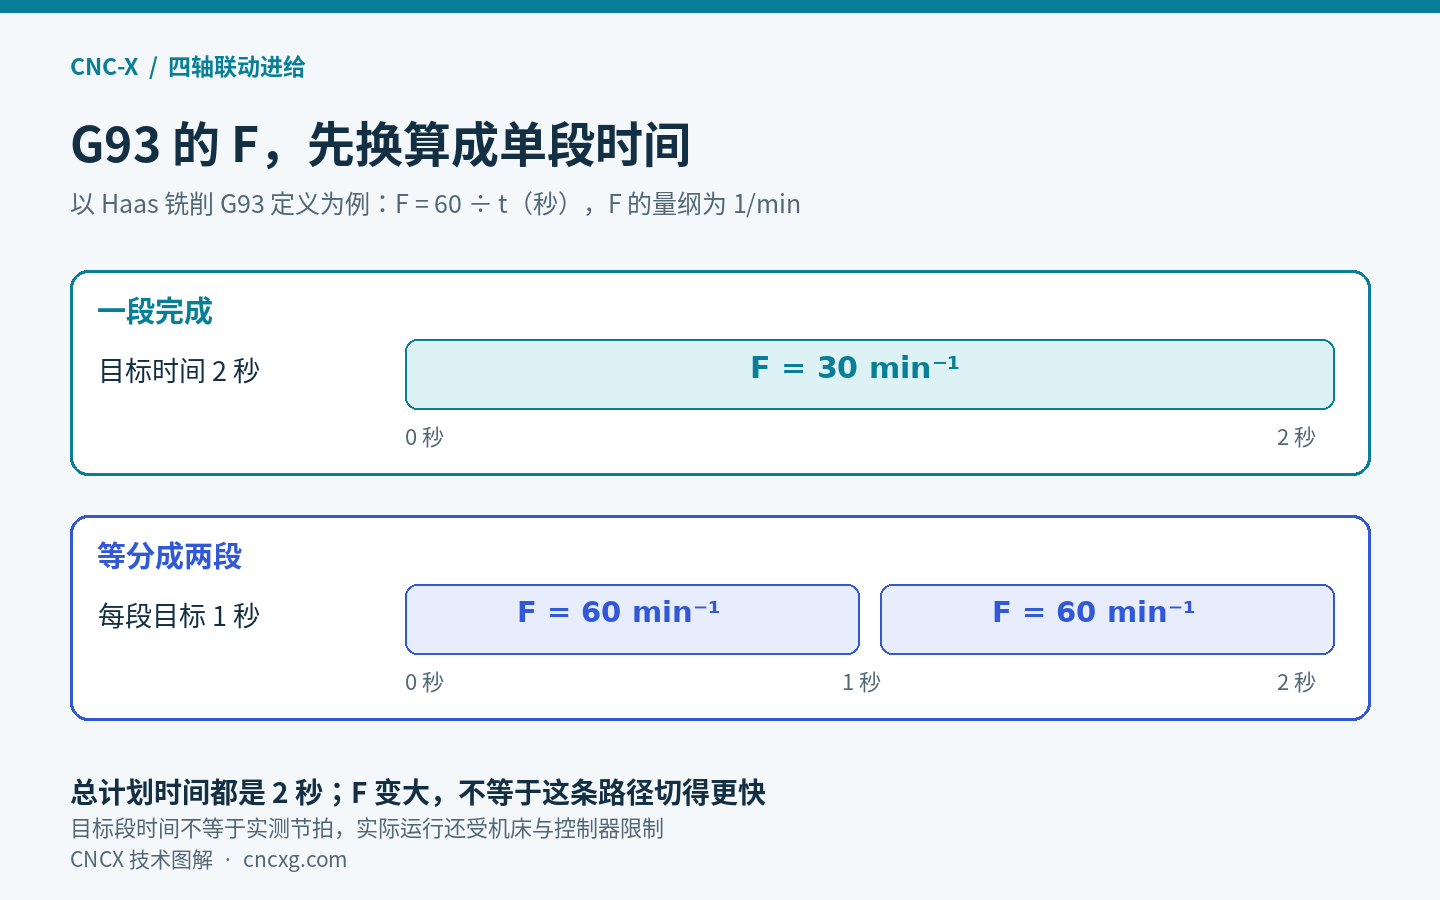
按Haas铣削G93的定义,目标段时间t以秒计时,F=60÷t。某段计划2秒完成,F就是30;计划1秒完成,F就是60。这个F描述整段协调运动的时间要求,不是给A轴单独指定每分钟转多少度。
同一段运动若等分成两段,并各安排1秒完成,每段F都变为60,总计划时间仍是2秒。可见程序拆段方式改变后,F数值可以改变,不能只凭数值大小判断切削速度。
Autodesk关于Fusion的Haas A轴后处理说明也指出,逆时间输出可能出现很大且不断变化的F。在相同目标进给条件下,短段需要的时间少,倒数自然大。实际完成时间还受轴速、加减速、进给倍率和控制器处理影响,不能把公式结果当成实测节拍。
如果把所有G93段的F统一改成600,每段都会被要求0.1秒结束,长段短段失去原有的时间比例。真正该核对的是这一段的几何运动、预期耗时和当前模式是否相互对应。
查后处理时,把这几处连起来看
先核对机床型号、系统版本、转轴配置和后处理名称,再取一段同时含直线轴与转轴运动的NC,连同前后的进给模式一起检查。
对Haas铣削G93,检查G01/G02/G03插补运动段时,应按官方要求逐段给F。不要照搬G94程序的写法,认为上一行有了F,后面就能一直省略。结束逆时间加工、恢复G94时,也要检查后处理是否输出该模式所需的正确进给值,不能只把G93文字替换成G94。
排查时保留三样东西:CAM中设置的切削进给、机床与转轴定义、带模式切换的NC片段。再看问题出在全部联动段,还是小线段、转角或引入引出段。这样才能区分模式理解、刀路分段和后处理配置问题。
四轴联动并不等于必须使用G93。用哪种进给方式,要由目标控制系统支持的功能与配套后处理共同确定。坐标转换的分工,可接着看《四轴零点偏移与宏调用怎么选》。