
Technical Article
西门子 G33 锥螺纹:X差60、Z走60,为什么不是45°?
西门子828D的G33锥螺纹,X50到X110、Z走60毫米,为什么仍该用K?按CNC 5.25 SP1原厂手册,将直径差换成径向30毫米,复算26.565°、K2与K4的每转位移,并核对模态退出和单段边界。
西门子车床从 X50 Z0 走到 X110 Z-60,X 和 Z 的程序数值都相差 60,锥角就是 45°吗?在本文限定的 DIAMON 直径编程下,实际径向只变化 30 mm,锥角约为 26.565°。按 SINUMERIK 828D 的 G33 规则,这一段应使用 K 指定纵向导程。
本文依据 SINUMERIK 828D、CNC 5.25 SP1 的原厂手册,讨论公制、G18、G90,且 X 为受 DIAMON 控制的横向轴。只核对锥面几何与恒导程程序段;坐标变换、轴向独立直径模式、刀尖圆弧补偿及多头螺纹不在本算例内。
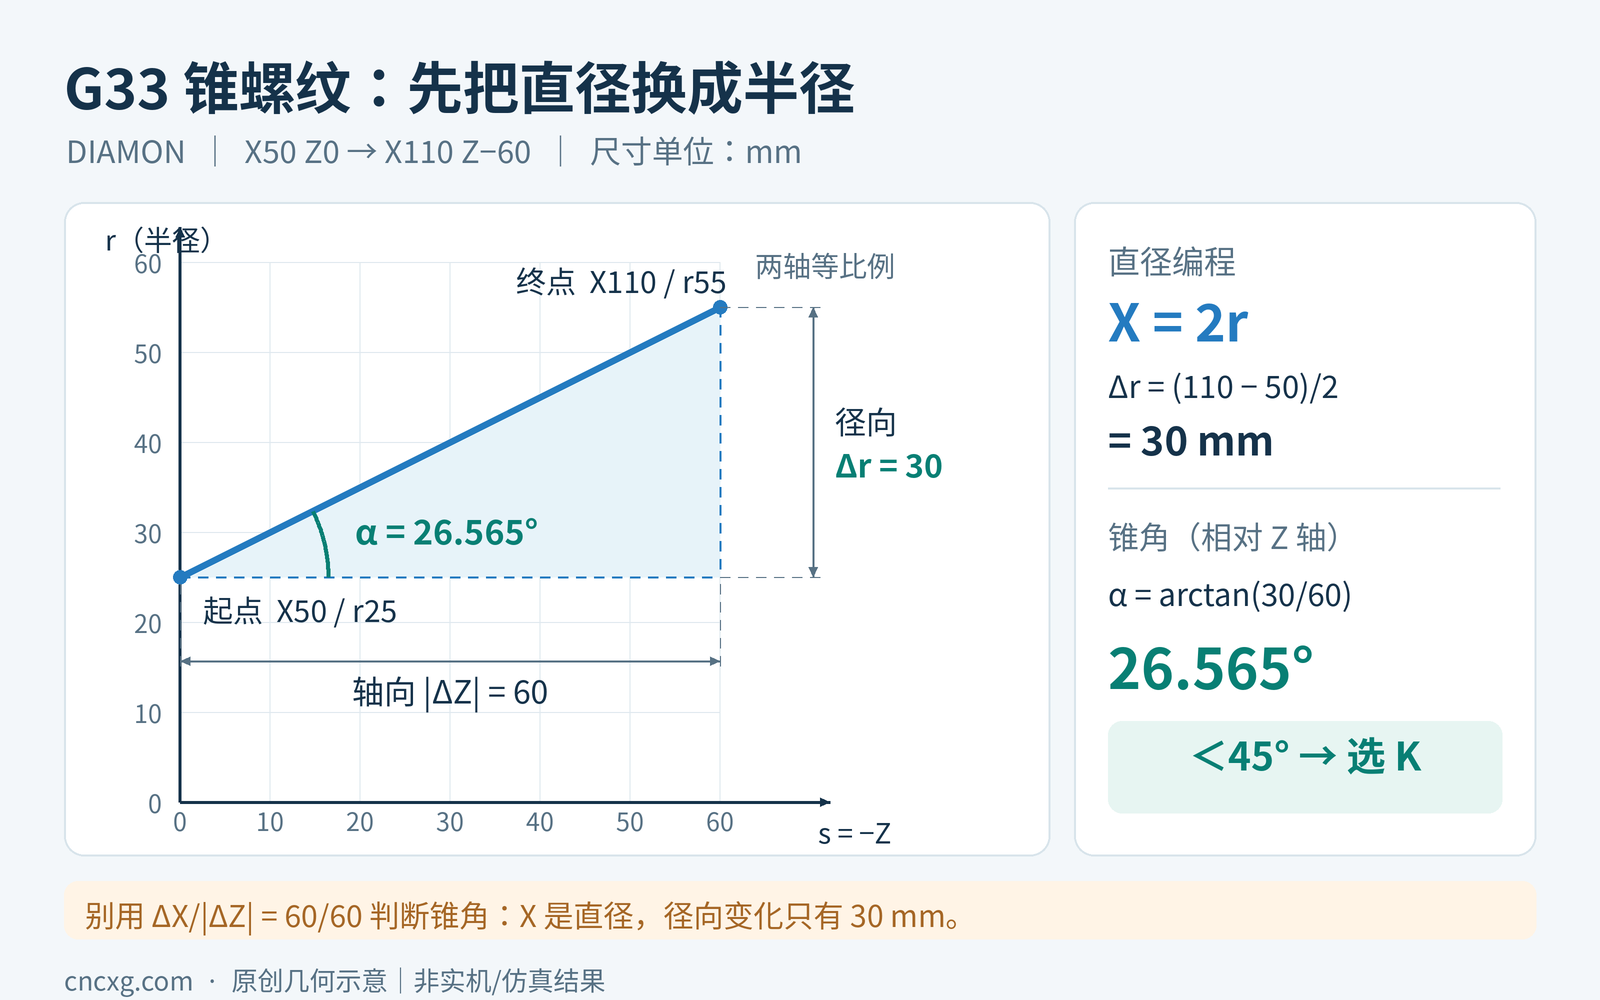
1. 先把 X 还原成半径,再判断 45°
这里的锥角,是纵轴与锥体外侧母线之间的夹角,不是锥体两侧的全夹角,也不是螺纹升角。原厂手册第 235、238 页规定:小于 45°时用 K 表示纵向导程;大于 45°时用 I 表示横向导程;等于 45°时可选 I 或 K。
对于本例,起点直径 50 mm、终点直径 110 mm,因此起点半径 25 mm、终点半径 55 mm。轴向长度取绝对值 60 mm:
径向差 Δr = (110 − 50) ÷ 2 = 30 mm
tan α = 30 ÷ 60 = 0.5
α = arctan(0.5) ≈ 26.565°
直接拿 60 ÷ 60 算角度,把直径差当成了径向位移。原厂第 236 页恰好给出同一组 Ø50→Ø110、轴向 60 mm 的锥形例子,并将其归入“小于 45°”。下面的几何图按 r 与轴向距离等比例绘制。
2. K2 指每转沿 Z 走 2 mm
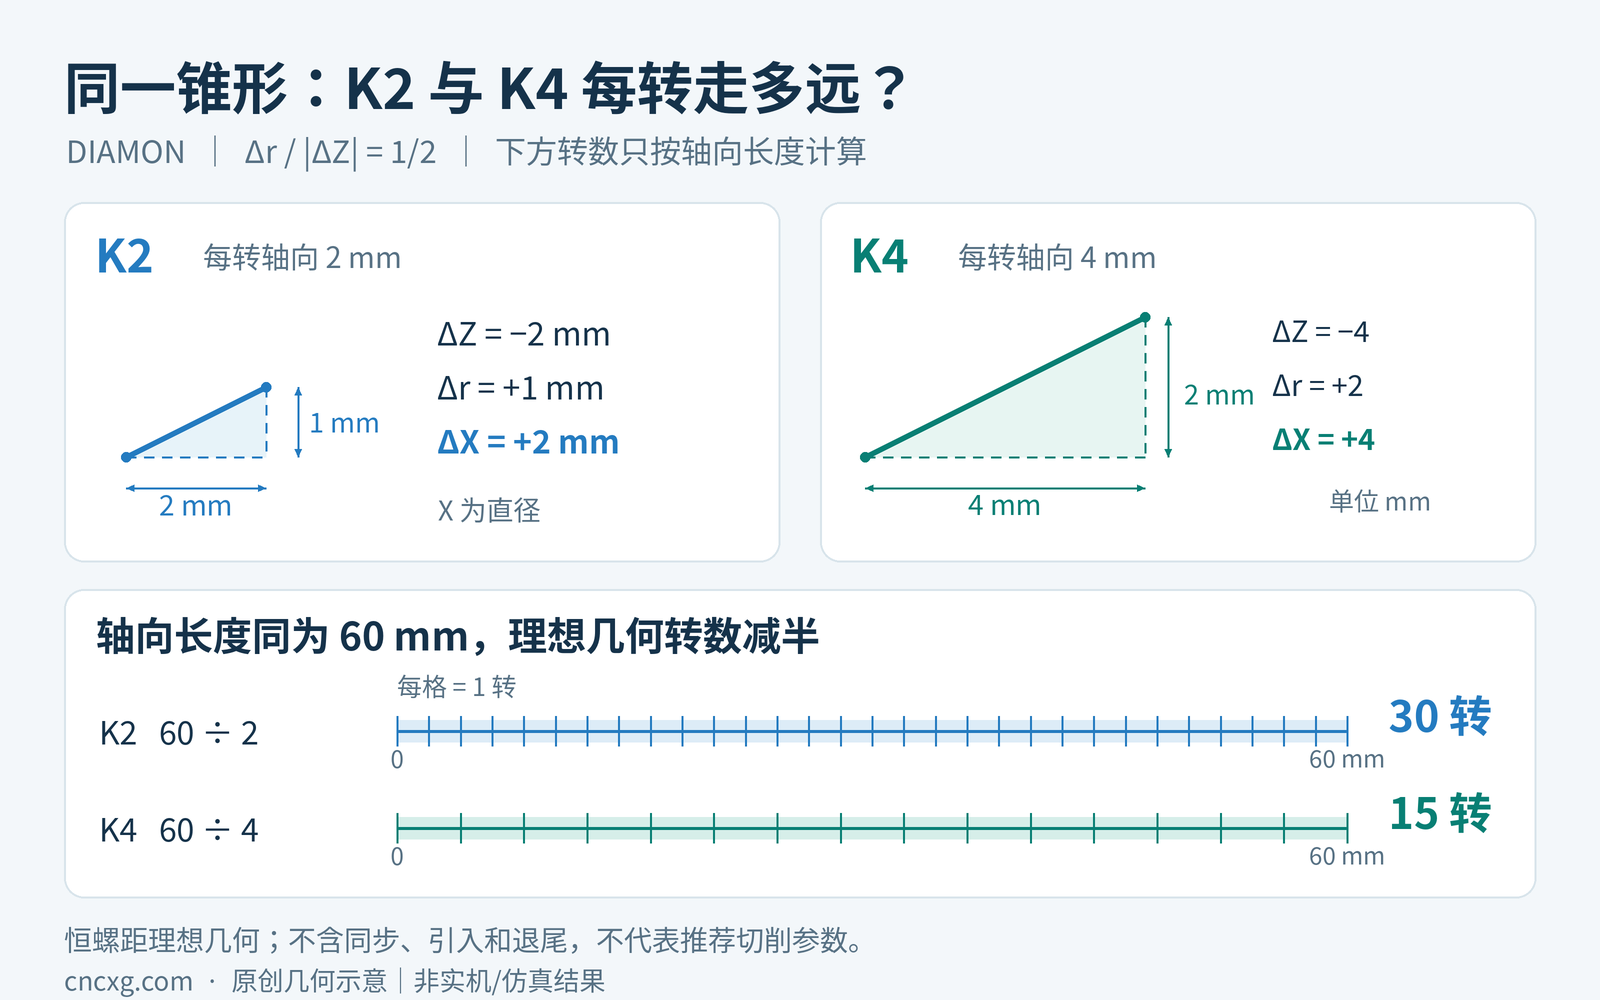
保留上述锥形,把恒导程段设为 K2。取单头螺纹作几何说明,并假定已进入同步恒导程段:主轴每转一圈,Z 向负方向变化 2 mm。锥面每走 60 mm 轴向距离,半径增加 30 mm,因此每圈径向增加 1 mm;DIAMON 的 X 数值相应增加 2 mm。
所示段转数 = 60 ÷ 2 = 30 转。
每转 ΔZ = −2 mm,Δr = +1 mm,程序 ΔX = +2 mm。
把 K 改成 4,锥形端点不变,每转 ΔZ=−4 mm、Δr=+2 mm、程序 ΔX=+4 mm,所示段对应 15 转。改变的是导程和每转位移,锥角仍为 26.565°。这组数值用于解释地址含义,不是刀具、材料或转速的工艺推荐。
3. 只换直径/半径表达,同一锥形怎样核对
下面两段只用于程序解释。执行 G33 前,必须已在对应起点,工件基准、刀具与补偿、主轴方向及同步条件均已确认。片段省略换刀、到位、主轴准备、切入和退刀,不能作为完整上机程序。
A:DIAMON 直径表达,已确认起点 X50 Z0
N10 G18 G90 G71 DIAMON
; START ALREADY VERIFIED: X50 Z0
N20 G33 X110 Z-60 K2
B:DIAMOF 半径表达,同一物理起点写成 X25 Z0
N10 G18 G90 G71 DIAMOF
; SAME PHYSICAL START: X25 Z0
N20 G33 X55 Z-60 K2
A、B 是分开比较的两种表达,不能接在一起执行。两段的实际起终点、Z 向导程和锥角相同。这里将 X 端点减半,是在转换横轴坐标表达;Z 轴与 K 的纵向导程不随之减半。若只切换 DIAMOF,却仍输出 X110,终点就不是原来的 Ø110。
G33 的进给由主轴与导程关系确定,F 不参与这段螺纹进给计算。不能用修改 F 的办法补救 I/K 或直径换算错误。这个规则与一般 G1 进给段应分开核对。
4. 用三组几何检查选择分支
以下均为 DIAMON、起点 X50 Z0,终点 Z-60。它们是选地址的算术回归,不代表已完成机床试切。尤其在 45°附近,应使用实际几何值判断,不能先把角度四舍五入到整数。
| 终点 X | 径向差 Δr | Δr / |ΔZ| | 锥角 | 导程地址 |
|---|---|---|---|---|
| 110 mm | 30 mm | 0.5 | 26.565° | K |
| 170 mm | 60 mm | 1 | 45° | I 或 K |
| 230 mm | 90 mm | 1.5 | 56.310° | I |
5. 角度核对后,还要检查 G33 的退出
G33 属于第 1 组模态运动指令,不能把它当成只生效一行。随后离开螺纹的运动,要明确采用经过路径校核的 G0/G1 等相应指令;仅补上一个 G0,也不能证明退刀不会穿过工件。
不要预期按下单段就一定停在 G33 段末。同版本轴与主轴手册说明,NC Stop/单段的生效与螺纹链完成有关,连续 G33 及其后第一条非 G33 程序段按整体处理。现场验证要按机床厂规定的螺纹验证方式和完整退出路径安排,不能依赖段末暂停来补救危险动作。
交接时至少保留四项记录:直径/半径模式与物理起点;按半径重算的锥角;导程地址、数值与每转位移;引入、退尾及退出段。原厂要求计入加减速用的引入/退出路径,本文的 30 转和 15 转只覆盖图示恒导程几何长度。完整程序的其余状态可参照NC 程序修改后的最低安全检查清单逐项记录。
依据与适用范围
本文的角度、位移和转数为原创几何复算,两张技术图均为原创示意。未进行本算例的 CAM、NC 仿真或实机切削,未以客户案例作为依据。具体机床的轴定义、软件版本、功能配置和安全要求,应以随机资料核实。
Siemens:SINUMERIK 828D《NC programming》,07/2025,CNC 5.25 SP1,A5E48764001B AK。第 3.9.9.1 节,第 232–238 页:G33、I/K、原厂锥形例与引入/退出;第 3.8.4.6 节,第 178–180 页:DIAMON/DIAMOF;第 5.4.2 节,第 1199 页:模态运动指令组。
Siemens:SINUMERIK 828D《Axes and spindles》,07/2025,CNC 5.25 SP1。第 7.2.4.1 节,第 207 页:NC Stop、单段与螺纹链;第 7.2.4.3 节,第 210 页:引入/退出。查阅日期:2026 年 10 月 12 日。