
Technical Article
西门子 G332 退出右旋丝锥,K1.5 要改成 K-1.5 吗?
按西门子828D CNC 5.25 SP1说明G331攻入与G332退出:右旋M10×1.5两段为何都保留K1.5,用Z3到Z-15的18毫米行程核算12圈,并区分运动终点与完整牙深。
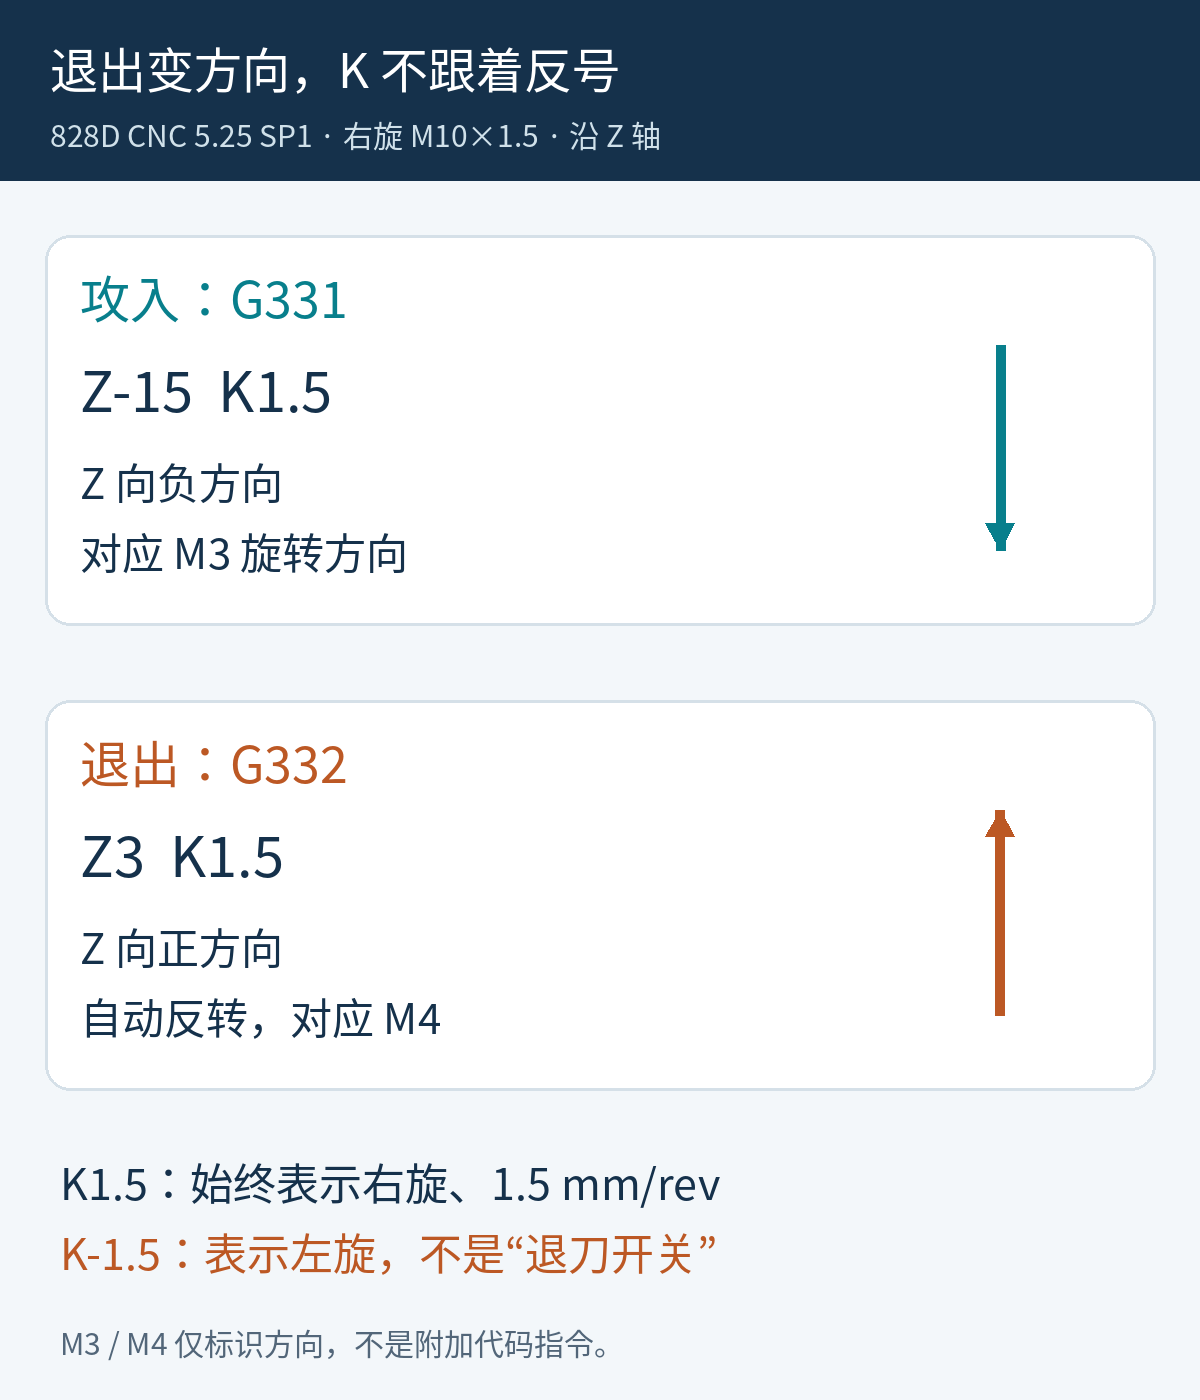
右旋丝锥沿 Z 负方向攻进去,退出时 Z 要往正方向走,螺距 K 也要跟着改成负数吗?在西门子 G331 / G332 这一对指令中,答案是不要。G332 自己完成主轴旋转方向的反转;退回时仍须保持与攻入相同的螺距。把 K1.5 改成 K-1.5,并不是给“退出”加一个方向符号。
本文按 SINUMERIK 828D、CNC 软件 5.25 SP1 的西门子原生 NC 语言说明,讨论沿 Z 轴、向 Z 负方向攻入的右旋 M10×1.5 单线螺纹。机床须具备带位置测量系统的位置控制主轴,主轴和直线轴以位置闭环进行同步插补;不能只因机床有普通转速指令,就把这段套进去。这里不是 ISO 方言程序,也不是 CYCLE84 的参数表。
1. 先分开两个方向:孔里的运动方向与螺纹旋向
G331 给出攻入运动;G332 给出带自动主轴反转的退出运动。Z 终点决定刀具沿轴线到哪里,K 则指定 Z 轴攻丝的螺距及螺纹旋向。这两项不能合并成“负 Z 配负 K”的规则。
- K 为正:右旋螺纹,攻入的主轴旋转方向对应 M3。
- K 为负:左旋螺纹,攻入的主轴旋转方向对应 M4。
- 从 G331 切换到 G332:控制器自动反转主轴;退回螺距应与攻入相同,包括符号。
因此,对这里的右旋 M10×1.5,攻入写 K1.5,退出也写 K1.5。官方例程用左旋 K-4 示范,两段都保留 K-4,同样不是退出后把它改成 K4。
2. 只看关键两行,别把教学片段当完整加工程序
假定 G90、G17 以及公制的坐标和进给解释已明确,当前主主轴就是攻丝主轴,工具、长度补偿、工件零点和孔中心定位已完成;沿该孔轴线,在确认不碰工件与夹具的位置到达 Z3。以工件表面为 Z0,示意攻丝运动终点为 Z-15:
SPOS=0
G331 Z-15 K1.5 S300
G332 Z3 K1.5
第一行把主轴定向到 0°。有规定螺纹起始角、或同一螺纹需要多次加工时,官方要求明确起始位置;这个示例保留 SPOS,避免把“无定向也能加工”的另一种条件混进来。齿轮档位、刀具调用、冷却与攻丝前后的机床辅助动作,应沿用已经核验的机床程序,不在此虚构通用 M 代码。
第二行指定 Z 终点、1.5 mm/rev 的螺距和 300 r/min 的主轴转速。S300 只是说明数值,不是 M10×1.5 的通用转速推荐;材料、丝锥与机床转矩能力仍决定实际工艺值。这里不靠另写 F450 建立螺距关系。第三行按显式终点返回 Z3,K 保持 1.5,旋转方向由 G332 反转。Z3 不是指令自动记忆的安全平面,也不保证对任意装夹都安全。不要为了“让它反转”把第三行改为 K-1.5,也不要把普通 G1 退刀当成这条同步退出指令的替代。
G331 和 G332 均为模态运动指令。退出后下一段要做什么运动,应由后续程序明确给出并核验,不能把这里省略的收尾部分理解成“后面任意坐标都会变成普通定位”。示例没有替你安排换刀、横移或继续转动主轴。
3. 用18毫米和12圈,核对的是同步关系
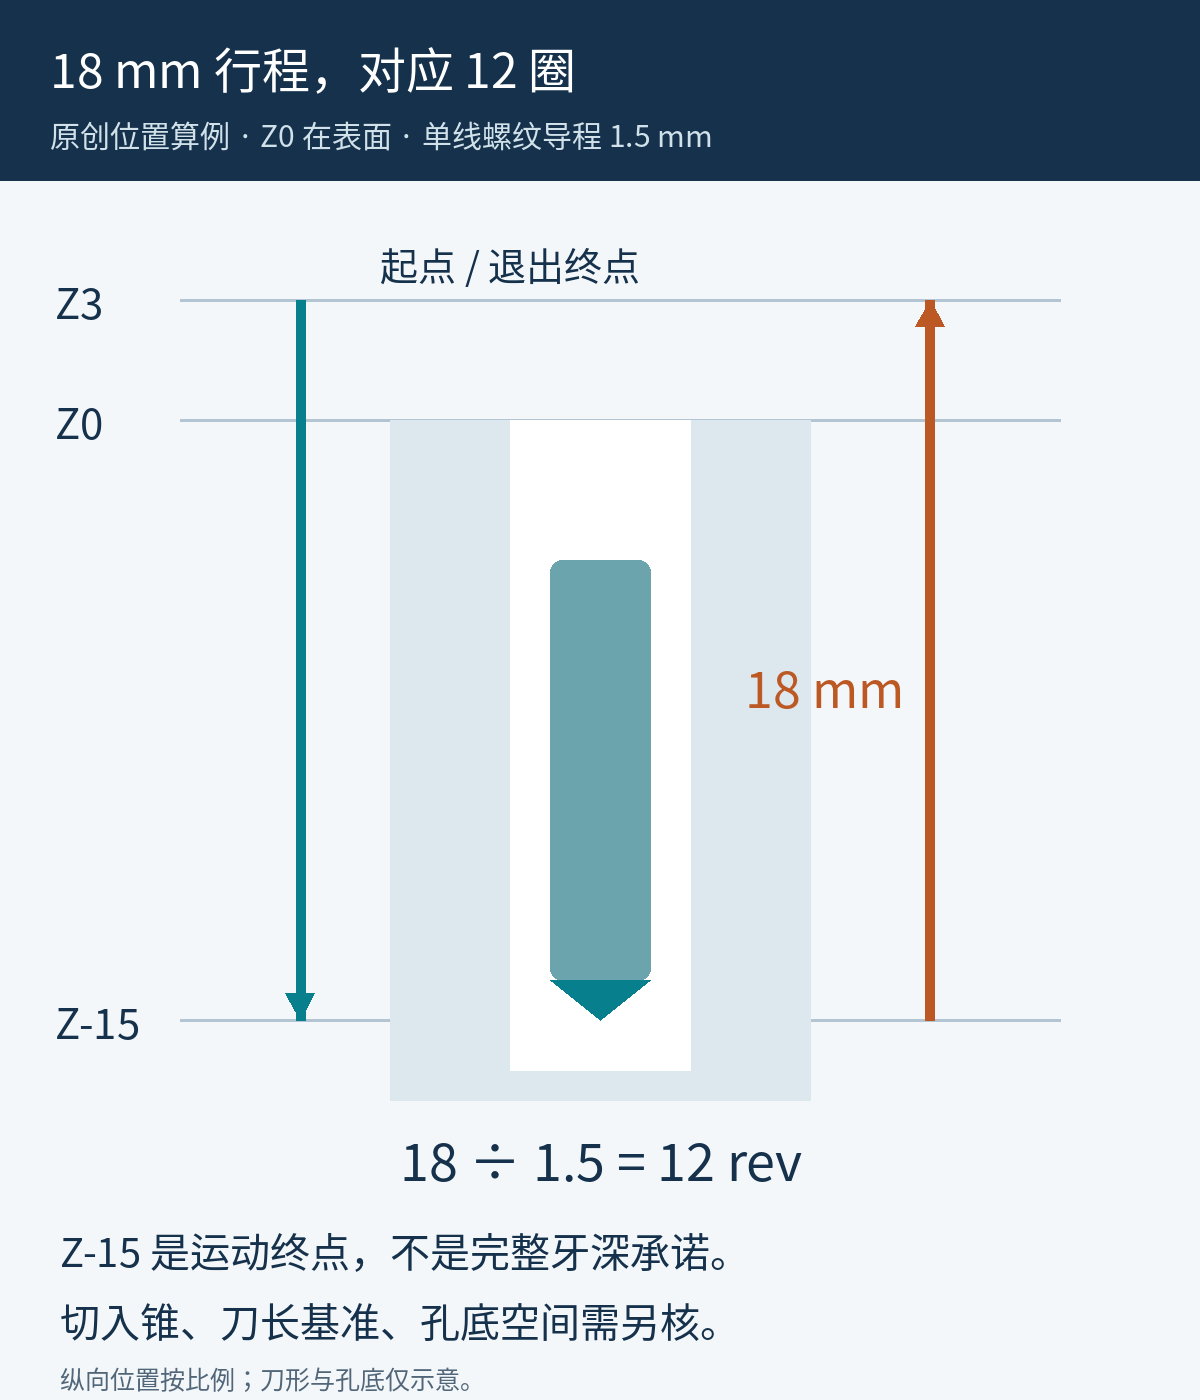
从 Z3 到 Z-15,总轴向行程是 18 mm,而不是 15 mm。对单线螺纹,螺距与导程均为 1.5 mm/rev,理想同步关系对应 18 ÷ 1.5 = 12 圈。返回 Z3 的行程同为 18 mm,对应反向 12 圈。
若已达到 S300 的恒速段,对应轴向速度为 300 × 1.5 = 450 mm/min。但这不是整段实测平均进给,也不能直接据此承诺节拍:主轴与直线轴在起动、减速和反向过程中同步变化,机床能力和当前档位还会约束速度。官方也说明 SPOS 后不能自动换档,所以应在既定机床流程中先确认适合该转速的档位,而不是为追求更快退出随意改 S。
4. Z-15 不等于完整牙深15毫米
盲孔攻丝还要区分丝锥切入锥、有效完整牙段、预钻孔底和退出净空。即使 Z0 设在表面,刀具长度基准和刀尖形状也必须先明确。丝锥前端已经到 Z-15,不代表最前面的完整牙也到了 Z-15,更不代表预钻孔只要深15毫米。
若图纸要求完整牙深15毫米,应从实际丝锥的切入锥长度及刀长基准反推所需终点,再核对预孔深度和孔底空间。本文不指定额外加深几毫米,因为这些量须来自实际丝锥与孔型,不能用一个通用余量替代。
5. 审核后处理时,盯住“退回分支是否反号”
如果一段后处理把攻入和退出共用同一个“方向乘数”,就应检查它是否同时反转了 Z 行程与 K 符号。对本文条件,Z 的目的地从 -15 改为 3 是必要的;把 K 从 1.5 改为 -1.5 却不是正确的反转方法。
更有用的对照,是把输出 NC 的两段放在一起:核对螺纹旋向、Z 终点、K 数值与符号、主轴定向及退出后的运动模式。若出现不同,不先改刀具数据来掩盖它,而应沿着后处理的攻入/退出分支查清来源。这是对输出语义的审查,不代表已在某台机床完成实切验证。
涉及每转进给与转速的另一类问题,可对照新代 G84 的转速与进给关系;它使用的是另一套系统规则,不能拿来替代 G331 / G332。若重点是退出后如何衔接退刀和换刀,可继续读Mastercam 换刀段的退刀、回零与刀补顺序。
技术依据:Siemens《SINUMERIK 828D NC programming》07/2025,CNC 5.25 SP1,3.9.10.1—3.9.10.3,印刷页253—255。示意图和18毫米算例为本文原创;程序仅保留所讨论的语义片段。