
Technical Article
新代车床G04带Q:延时提前结束,不等于设备到位
依据新代车床C-Type官方手册,解释G04的Q101与C101跳跃信号关系、延时提前结束和到期结束的区别,避免把等待结束当成设备到位确认。
程序写了 G04 X2.0 Q101,这一段结束后,是不是就能认为外部机构已经到位?不能只凭“程序继续往下走”作这个判断。G04 本来就会在指定延时结束后继续;带 Q 只是允许它提前结束,并没有把延时变成一条必定等到设备到位的确认指令。
本文限定新代《Lathe Machine Program Manual (C Type)》车床 C-Type 指令体系,采用修改日期 2025-05-20、导出日期 2025-09-28 的官方文件第35–36页。示例要求现场已确认支持该 Q 用法、采用时间而非转数延时,并核对 C101 的实际映射。手册这一节没有列出统一适用的控制器型号和最低软件版本,因此不能据此保证任意新代车床都可直接使用。
Q101 不是等101秒,也不是第101个输入端子
这里的 X2.0 指定延时量;在本文的时间单位条件下,它表示2秒。Q 则选择跳跃信号来源。官方给出的范围是101~132,分别对应 C101~C132,所以 Q101 对应的是 C101。仅有这个编号,并不能从程序文本推导出它连接了哪个传感器,更不能擅自把它命名为“夹紧完成”。
机床厂如何提供这个信号、什么状态满足提前结束条件,需要结合该机床的信号说明核对。本节资料没有给出足以代替现场确认的电平、边沿或去抖规则;文章也不把这些条件补写成通用参数。
把“等够时间”和“收到信号”分开看
下面只展示这一行的语义,不包含轴移动、主轴或夹具动作。示例没有定义真实设备的安全互锁:
G04 X2.0 Q101
在未发生提前结束的情况下,指定的延时仍有终点。带 Q 后,所选信号可以使 G04 在指定时间之前结束。因此,“这一段执行完了”可能对应两种不同原因,不能据此唯一反推出“到位信号有效”。
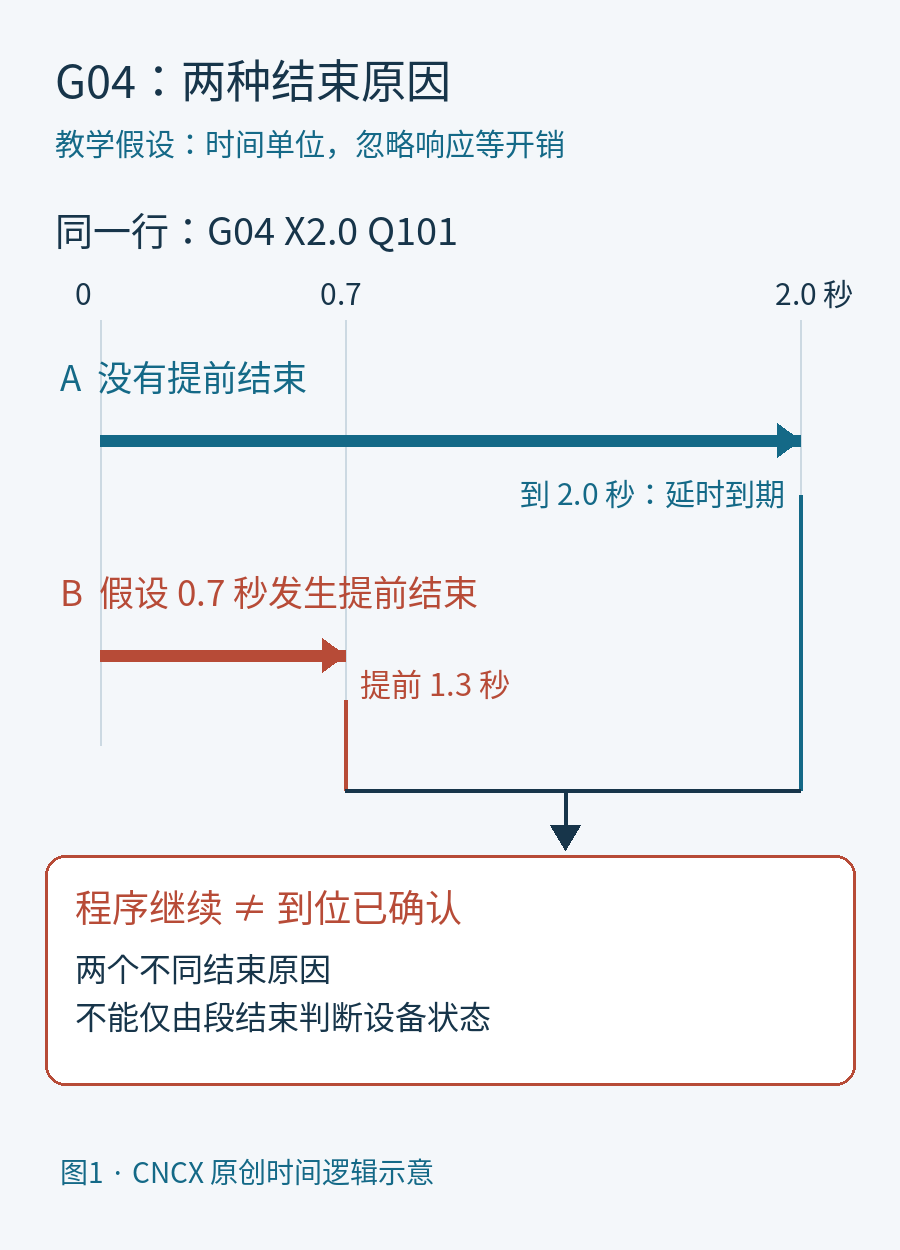
作一个独立时间算例:若设定时间为2秒,某次允许提前结束的事件发生在0.7秒,忽略控制响应等开销,二者相差1.3秒。这个差值只是说明“提前”是什么意思,不是该控制器响应时间的测试值,也不能用于估算某个机构的运动时间。
不要用增加延时替代设备状态确认
如果实际需求只是留出一段工艺停留时间,先确认延时单位及是否需要信号提前结束即可。如果下一步动作必须以某个机构处于指定位置为前提,那么需要核对的是机床已经实现的状态确认、异常处理与互锁,而不是把 X2.0 改成 X5.0。
延时更长只改变时间条件,不会自动补出“未到位则报警”或“禁止下一动作”的逻辑。调试时应把未提前结束和提前结束两类结果分别记录,并按机床厂规程确认后续行为;不通过带刀、带工件的冒险动作来试探未知信号含义。
G04 与 G04.1 不能只看 Q 地址
本站另有新代 G04.1 轴群同步的说明。它与本文 G04 不是同一指令;不要把那篇文章的 Q 编码搬到这一行,也不要因为增加了“.1”就把延时替换成轴群同步。阅读后处理输出时,应先确定完整 G 代码,再解释后面的地址。
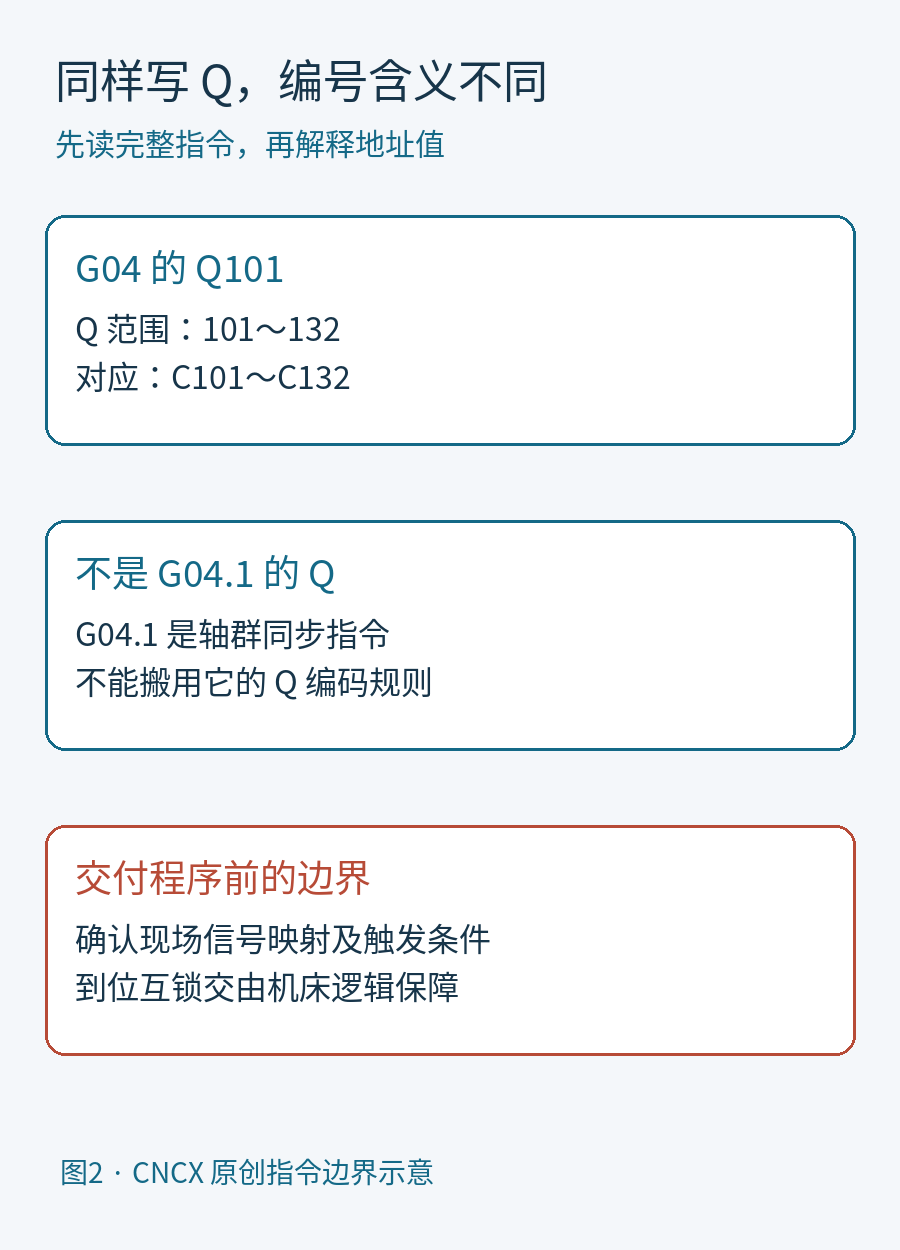
还有一项应在现场先确认:该官方手册指出,车床可通过 Pr3801 将延时单位改为转数。本文不提供参数修改建议;如果机床采用转数模式,前面的2秒算例便不成立,不能仅凭 G94 或 G95 猜测实际延时单位。
相关说明
新代 G04.1 轴群同步中的 Q:用于辨别另一条指令的编号对象,不作为 G04 的替代写法。
NC 程序安全检查:将程序语义与机床实际动作验证分开。
资料依据
新代官方车床 C-Type 编程手册第35–36页,第2.7节 G04。本文两图为原创逻辑示意,未复制手册插图;时间算例为独立计算。