
Technical Article
新代 G19 侧向钻孔,为什么 Z 轴还会移动?
按新代铣床标准XYZ轴映射,区分G19的YZ孔位定位与X轴钻进,说明换平面前G80、R点与孔底的绝对增量关系,以及G19不能自动把普通G43刀长补偿转到X。
侧铣头已经装好,程序里也写了 G19,为什么运行时还能看到 Z 轴移动?先看这次移动发生在哪一步:在标准 XYZ 几何轴映射下,新代 G19 固定循环以 YZ 平面定位孔位,再沿 X 轴钻孔。Z 轴可以在找孔位时移动;这与“钻孔深度仍沿 Z”不是同一个现象。
本文讨论新代铣床的普通 XYZ 几何轴、一般 G81 钻孔模式(Pr4008=0),未启用倾斜面、TCP 或厂家改写的钻孔循环。依据为官方《铣床程序手册》2025-11-14 修订版。该手册没有给出 G19 固定循环的单独起始软件版本,不能把其他功能旁边的版本号拿来当作侧钻支持门槛。机床型号、软件版本、轴映射和侧铣头补偿方案,应与本机厂家资料对应。
1. G19 改的是循环轴分工,不是把所有 Z 运动关掉
官方固定循环章节列出的对应关系是:G17 用 XY 定位、Z 钻孔;G18 用 ZX 定位、Y 钻孔;G19 用 YZ 定位、X 钻孔。假设两个侧孔位于 Y20、Z30 和 Y40、Z50,第二孔的定位就需要 Y、Z 都变化。此时看到 Z 从30走向50,不能据此判断 G19 没生效。
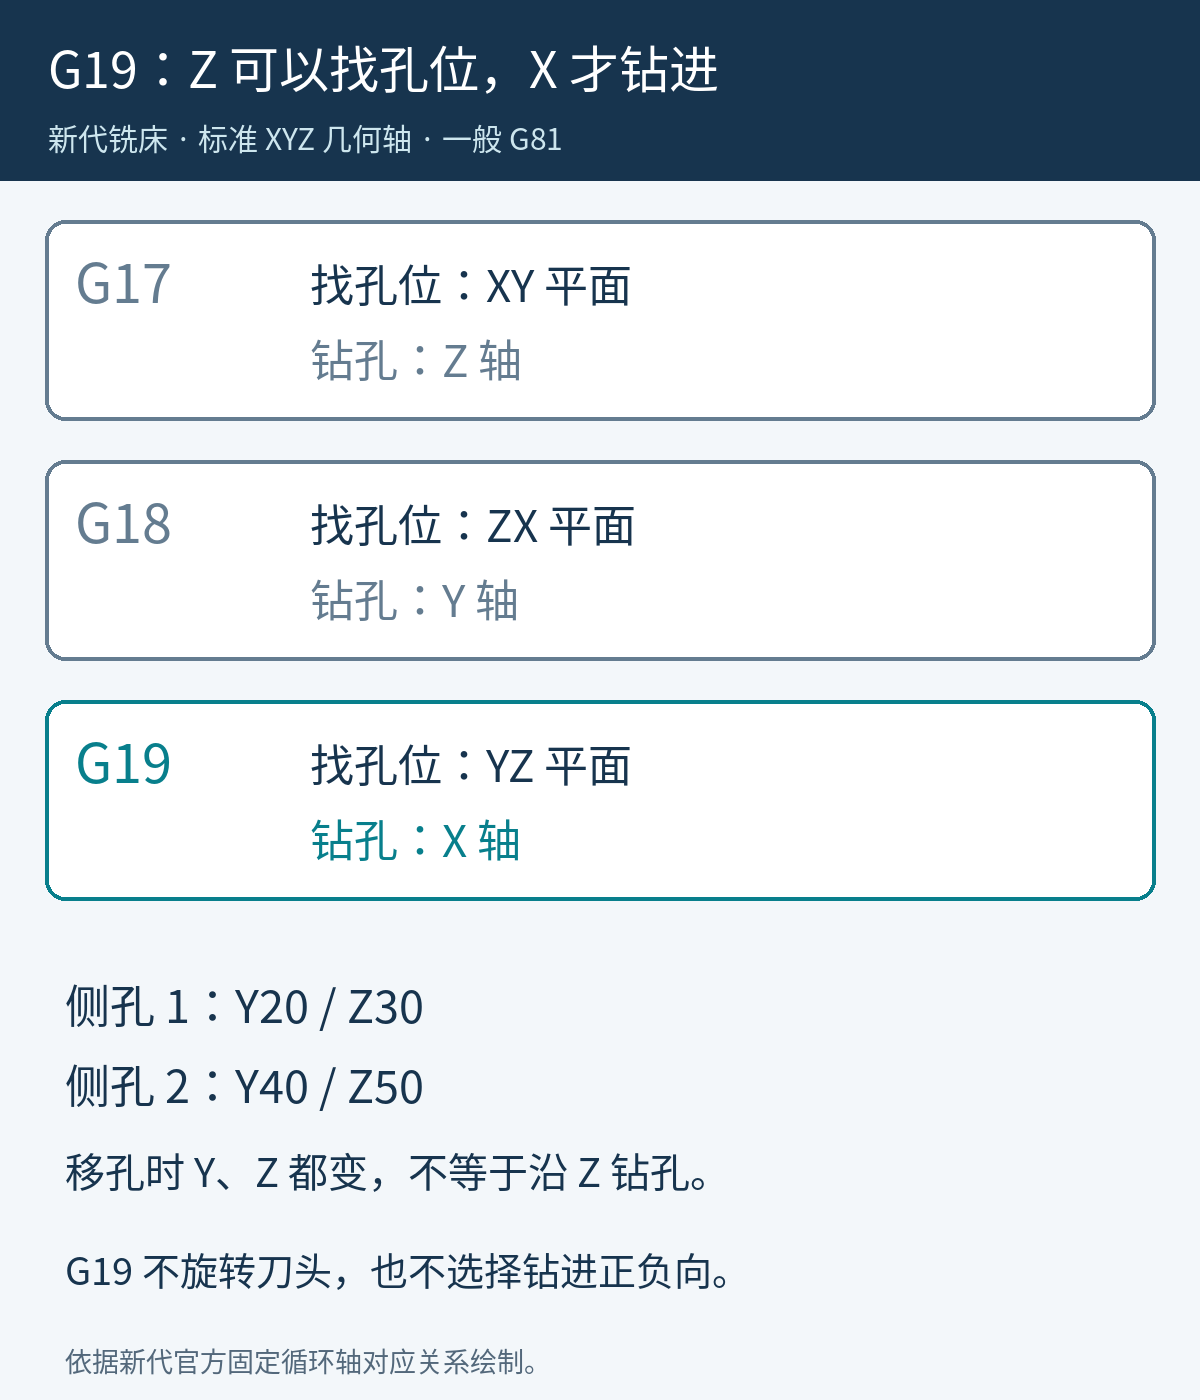
G19 本身不会把侧铣头机械转向,也不会选择从工件的哪一面钻入。沿 +X 还是 −X 钻进,取决于实际装夹方向、初始位置、R 点和孔底坐标。若本机配置了不同几何轴名称,先按实际几何轴映射解释,不能只照着 XYZ 字母猜。
2. 先取消旧循环,再切换平面
G81 注意事项明确要求:改变钻孔轴之前,先取消循环。因此,后处理从正面钻孔切到侧面钻孔时,应分开处理循环退出、平面选择和新循环输出,而不是在旧 G81 仍有效时直接塞入 G19。
平面切换段应先出现下面两行。它们只表达状态切换,不包含侧铣头装夹、主轴启动、避让和刀长建立动作:
G80
G19
随后才是按新平面组织的新 G81。G19 单独成行便于检查;如果与轴坐标写在同一行,还要审查该行是否附带定位移动。切回其他钻孔平面也遵循“先结束当前循环,再选择下一平面”的顺序。
3. 用一个沿 −X 的数值模型看清 R 与孔底
假设孔位固定在 Y20、Z30,侧铣头沿 −X 钻入;已确认的初始位置是 X20,R 平面是 X5,孔底是 X−10,单位为毫米。这三个位置只是解释坐标的模型,不是从任何客户机床采集的数据。
将手册的“G19 对应 X 钻孔”与 G81 的坐标定义合起来,孔底字段应按 X 轴解释,Y/Z 则表示孔位;R 表示这条钻孔轴上的 R 位置。下面是字段换轴的推导,不是手册提供的 G19 原始程序范例:
G90 绝对方式:R 位置为5,孔底 X 坐标为−10。
G91 增量方式:R=5−20=−15;孔底相对 R 的 X 增量=−10−5=−15。
如果把绝对孔底数值−10直接当成增量输入,模型中的终点会变成 X5−10=X−5,比目标浅5毫米。
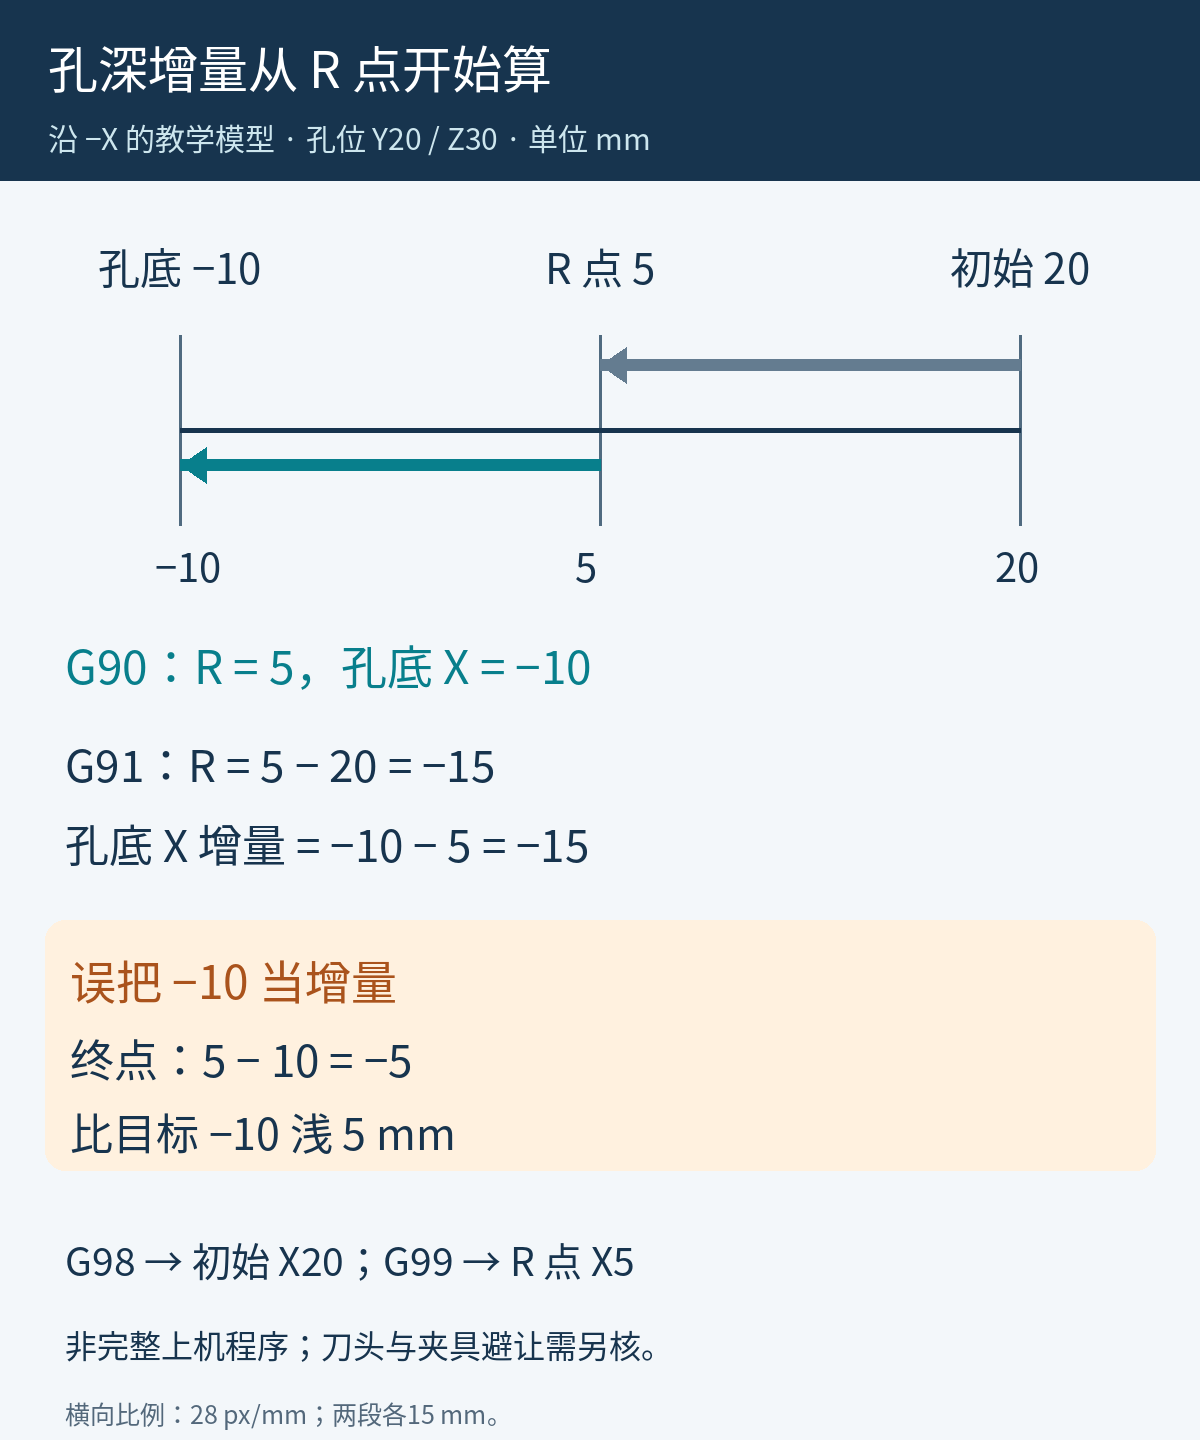
按同一模型,G98 返回初始 X20,G99 返回 R 平面 X5。R 平面能否容纳侧铣头外形和横向移孔空间,是夹具与刀头几何问题,不由“R 是正数”保证。返回方式的基础区别可结合G98/G99 与 R 平面一起看。
4. G19 不会自动把普通 G43 刀长补偿转到 X
新代手册的普通 G43/G44 章节把刀长补偿描述为 Z 轴向位置补正。这和 G19 的固定循环轴选择是两套规则。不能因为循环沿 X 钻孔,就断言原来的 G43 H 值自动成为侧铣头沿 X 的长度补偿,也不应直接把 G43 Z 改成 G43 X。
如果 Z 移动恰好发生在刀长建立段,先把该段与钻孔段分开查看。侧铣头的刀尖定位可能由厂家提供的专用补偿、坐标处理或其他机床功能完成;在补偿方案没有对应清楚之前,单独改平面无法把刀尖位置关系补齐。文章不提供一段假装适配所有侧铣头的完整加工程序。
5. 后处理检查应落在实际输出段上
拿一组侧孔输出,沿程序顺序确认三件事:旧循环在哪一行结束;新平面在哪一行建立;新循环中哪一轴表示孔底、哪两轴表示孔位。然后把实机观察到的 Z 移动对应到“找孔位、刀长建立、钻进”中的具体步骤。这样能区分地址映射错误与正常定位动作,不会一看到 Z 动就去改深度。
另外,G81 的 K0 会使指定单节不执行定位和钻孔;若检查段里带有 K0,要先排除这一层影响,参见新代 G81 K0 的定位规则。本文限制在一般钻孔模式,快速钻孔的倍率与暂停行为不能照搬到这里。判断后处理是否适配,应同时拿到本机型号、软件版本、侧铣头方向、轴映射和厂家补偿说明,再对照输出,不靠换一个 G 码来兜底。
资料依据
新代《铣床程序手册》(2025-11-14 修订、2026-01-23 导出):工作平面选择,第54—56页;普通刀长补偿,第103—104页;G81 格式与注意事项,第193—195页;固定循环轴选择与绝对/增量关系,第238—239页。本文图形为原创,坐标计算为教学推导,未宣称完成某台机床的切削验证。