
Technical Article
新代 G02.4 三点圆弧:终点回到起点,为什么原路折返?
新代G02.4把终点写回起点,为什么沿斜线往返?依据10.116.16B起、Option19的原厂规则,用三组坐标核算31.416毫米半圆、28.284毫米往返与30毫米共线回折,并核对两行配对及单段不停中间点。
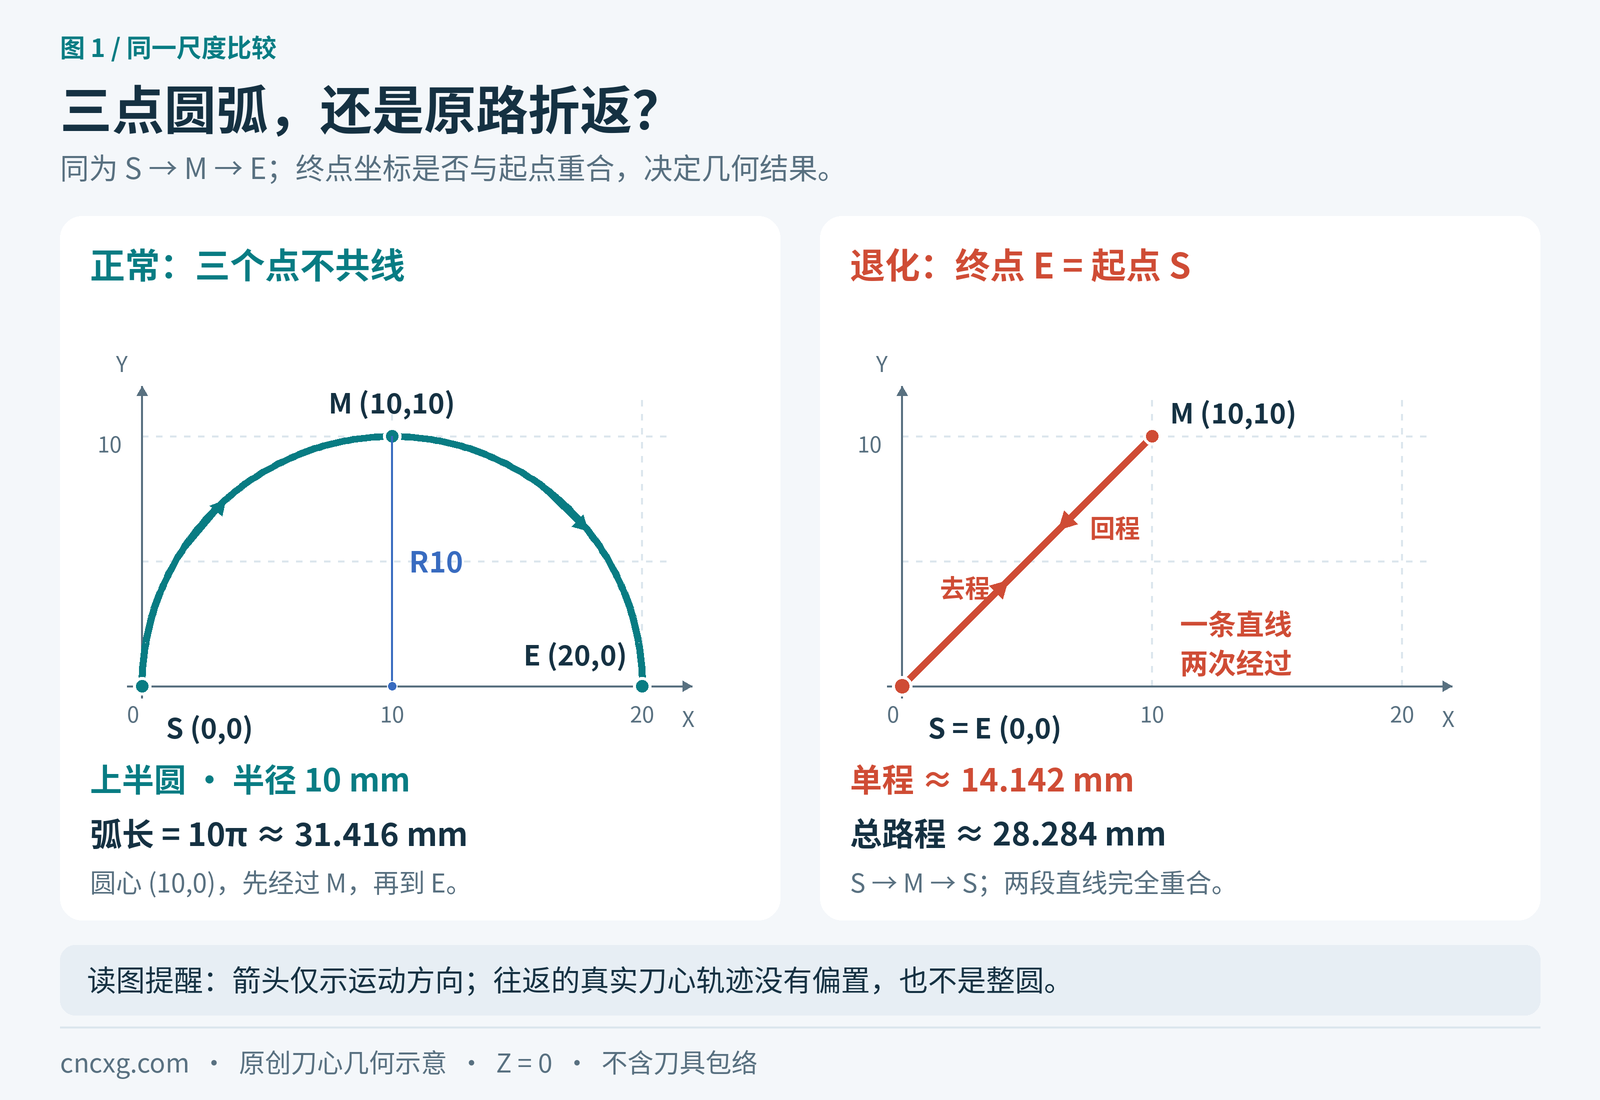
把新代 G02.4 的终点改回起点,想让刀具绕一整圈,结果却沿着一条斜线出去、再原路回来。先看这组三点:起点 S=(0,0,0),中间点 M=(10,10,0),终点 E=(0,0,0)。这里 S 与 E 重合,按新代手册的规定,这组运动会退化为 S→M→E 两段直线。把 G02.4 改成 G03.4,也不会把它变成整圆。
适用范围:本文依据新代《铣床程序手册》§2.6(修改日期 2025-11-14、导出日期 2026-01-23)。该功能要求软件版本 10.116.16B(含)以后并启用 Option19;具体控制器型号、软件分支及机床厂配置仍须现场核实。本文不把这一规则推广到其他品牌的同号指令。
先认清两行:第一行给中间点,第二行给终点
G02.4/G03.4 使用前一程序段的终点作为圆弧起点。随后两行组成一组,第一行指定圆弧经过的中间点,第二行指定最终到达的终点。中间点不是圆心,也不是独立的一段圆弧终点。三点的先后顺序决定轨迹;本手册明确说明 G02.4 与 G03.4 动作相同。
下面只展示三点指令和显式退出,不包含定位、换刀、主轴或加工准备。为便于逐项核算,约定公制、G90 绝对坐标、每分钟进给方式,刀具半径补偿已取消(手册称须关闭“刀具刀尖功能”),固定循环已退出,且前一普通定位段的终点已确认是 S=(0,0,0)。F100. 仅用于语法示意,不是切削参数推荐。G02.4/G03.4 模式内不得使用 G53,也不得在 G53 机械坐标定位后的下一程序段直接进入三点指令;手册警告两种情况都会造成圆弧路径走错。
G02.4 X10. Y10. Z0. F100.
X0. Y0. Z0.
G01
第一行把 M 写成 (10,10,0),第二行让 E 回到 (0,0,0)。三点中有两点重合,控制器按手册的退化规则连接两条直线。最后的 G01 用于退出该插补模式,本行未给轴坐标;后续实际退刀路径应由机床与装夹条件另行确定。
为什么是 28.284 毫米往返,而不是一整圈
本例的直线去程为 √(10²+10²)=14.1421356 毫米,回程长度相同,总行程约 28.2842712 毫米。净位移为零,但刀具确实到过中间点。只看最终坐标回零,无法证明走过整圆。
作为对照,保留 S=(0,0,0) 和 M=(10,10,0),把 E 设为 (20,0,0)。三个点不共线且互不重合,可确定圆心 C=(10,0,0)、半径 R=10 毫米的上半圆。S→M→E 的圆弧长度为 10π≈31.4159265 毫米。
正常半圆的两行写法如下,进入条件与上一例相同:
X20. Y0. Z0.
G01
两组程序第二行只有 X 值不同,几何类型已经改变。后处理若为了“闭合轮廓”把终点强制写回起点,却仍保留三点指令,不能只检查首尾坐标是否相等。需要检查每组三点是否仍能确定所需圆弧;闭合轮廓应采用经该机床验证的分段输出方式。
三点共线也会退化,途中甚至可能超出终点
另一组容易漏看的坐标是 S=(0,0,0)、M=(20,0,0)、E=(10,0,0)。终点 X10 看起来不远,但中间点 X20 在终点之外。按 S→M→E 顺序,刀心先从 X0 到 X20,再从 X20 回到 X10,累计走 20+10=30 毫米;相对终点多走出去的距离为 10 毫米。
X10. Y0. Z0.
G01
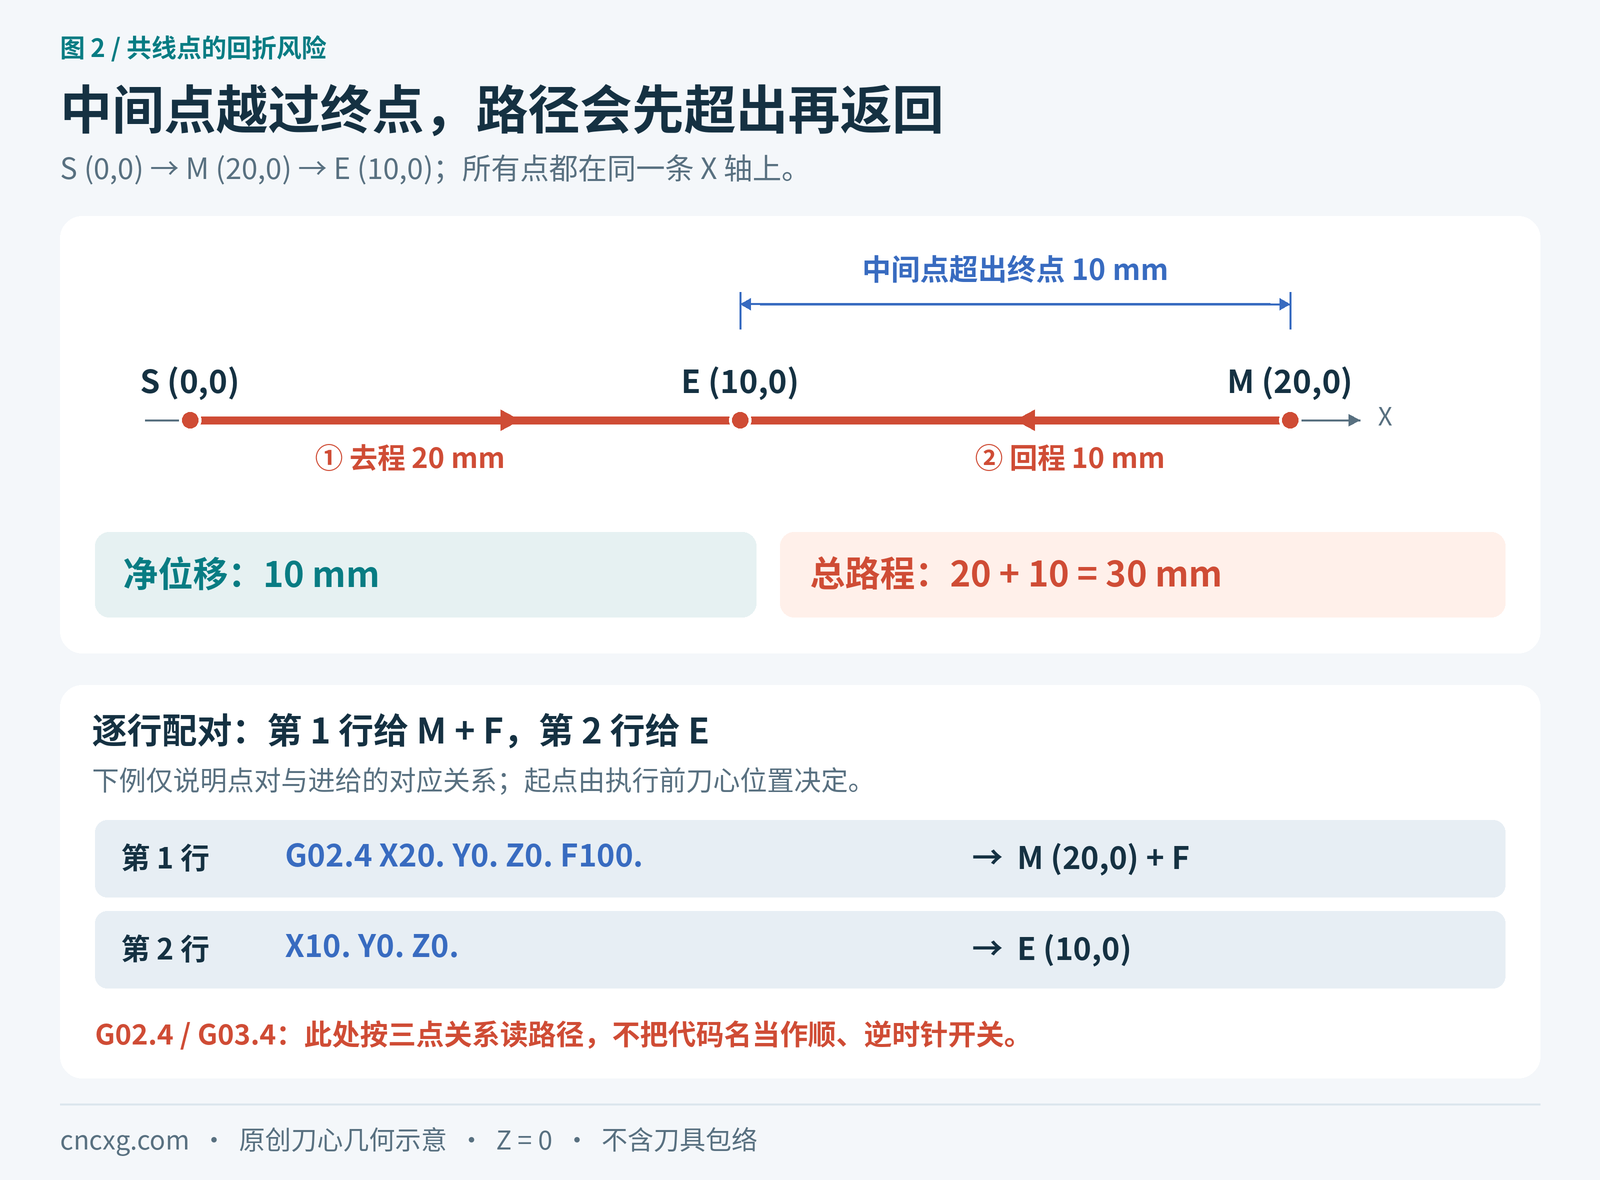
这里的“过头”来自输入的中间点,不是伺服超调。检查夹具净空时,不能只框住起点和最终终点。即使刀心的两段线都没有穿过夹具,还需加入刀具半径、刀柄外形、伸出量及机床运动关系检查完整包络。
修改 NC 时,把配对、进给和单段行为一起查
两行成组:连续使用三点指令时,第1、3、5……行给中间点,随后一行给终点。这里的奇偶是这串指令的位置,与 N10、N20 等程序段编号的奇偶无关。
F 放在组首:手册允许 F 出现在上述奇数行。缺少配对行,或在偶数行指定 F,会触发 COR-134;不要把后处理习惯的“每行都输出F”直接套进来。
单段跨过整组:单段执行一次会从起点经过中间点到终点,不会自动停在中间点。不能把中间点当作按一次启动后的检查停车点。
核对入口限制:确认 Option19 和软件版本,关闭手册所称的“刀具刀尖功能”;不使用 ,A、,C、,R 指令,否则会触发 COR-133。G53 既不能用于该插补模式内,也不能紧接在三点指令之前。没有核实机床支持条件时,先停在程序审查阶段。
用四组几何结果做回归,别只看终点
| 用例(全部Z=0) | 预期刀心路径 | 几何总长度 | 主要核对项 |
|---|---|---|---|
| S(0,0)→M(10,10)→E(20,0) | R10上半圆 | 31.416 mm | 中间点确实在圆弧上 |
| S(0,0)→M(10,10)→E(0,0) | 同一直线往返 | 28.284 mm | 终点重合不能当整圆 |
| S(0,0)→M(20,0)→E(10,0) | 到X20再回X10 | 30.000 mm | 检查终点以外的行程 |
| 第一组仅将G02.4换成G03.4 | 仍按S→M→E走上半圆 | 31.416 mm | 不能借此反转圆弧方向 |
表中结果来自手册规则与独立几何计算,未使用客户加工文件,也没有声称完成新代模拟器或实机测试。现场验收还应记录软件版本、选件、完整前后程序段、坐标状态及每一组实际轨迹。进入运动验证前,按机床厂要求确认空运行条件、低倍率与安全净空,尤其不要依赖“单段会在中间点停住”的假设。
如果修改由后处理输出引起,可先按NC 程序修改后的最低安全检查清单复核前后状态,再整理后处理修改需要的资料。提供完整成组三点及前一段终点,比只截出 G02.4 那一行更容易定位问题。
原厂依据
新代《铣床程序手册》§2.6,G02.4/G03.4 三点圆弧插补,第21–23页。本文按该章节说明指令行为;机床厂手册、控制器实际版本和现场验证决定具体机床的使用方式。