
Technical Article
西门子828D直角倒角:CHR=2与CHF=2为什么不一样
西门子828D原生程序中CHR=2与CHF=2为何尺寸不同?以90°直角轮廓、切入切出坐标和原创示意图说明沿边退让量、斜边长度及编程核查方法。
在西门子原生程序里,把 CHR=2 改成 CHF=2,即使前后两个坐标完全不动,倒角也会变小。对两条直线组成的90°拐角,前者沿原直线退让2 mm,后者的倒角斜边才是2 mm,沿边退让量约为1.4142 mm。看清图纸标的是哪一段,比只记“倒角指令”更重要。
适用范围:本文按西门子《SINUMERIK 840D sl / 828D 编程手册·基础》03/2010版、文档号6FC5398-1BP20-1AA0的第9.15节核对。该手册封面列出NCU系统软件2.6 SP1。本文仅讨论西门子原生语言、G17平面中的两条直线直角过渡;不把结论直接套入ISO方言、ShopMill界面参数或其他品牌同名地址。不同软件及机床厂配置,应以随机手册和仿真结果复核。以下为手册规则与几何推导,不是实机加工记录。
1. CHR量沿边距离,CHF量倒角线段
手册将CHF定义为倒角长度,将CHR定义为原运动方向上的倒角宽度。本例先沿X正向走向理论拐点B,再沿Y正向转弯。B是未倒角时两条直线的交点;实际插入倒角后,轨迹在P点离开第一条直线,沿斜线走到Q点,再接上第二条直线。
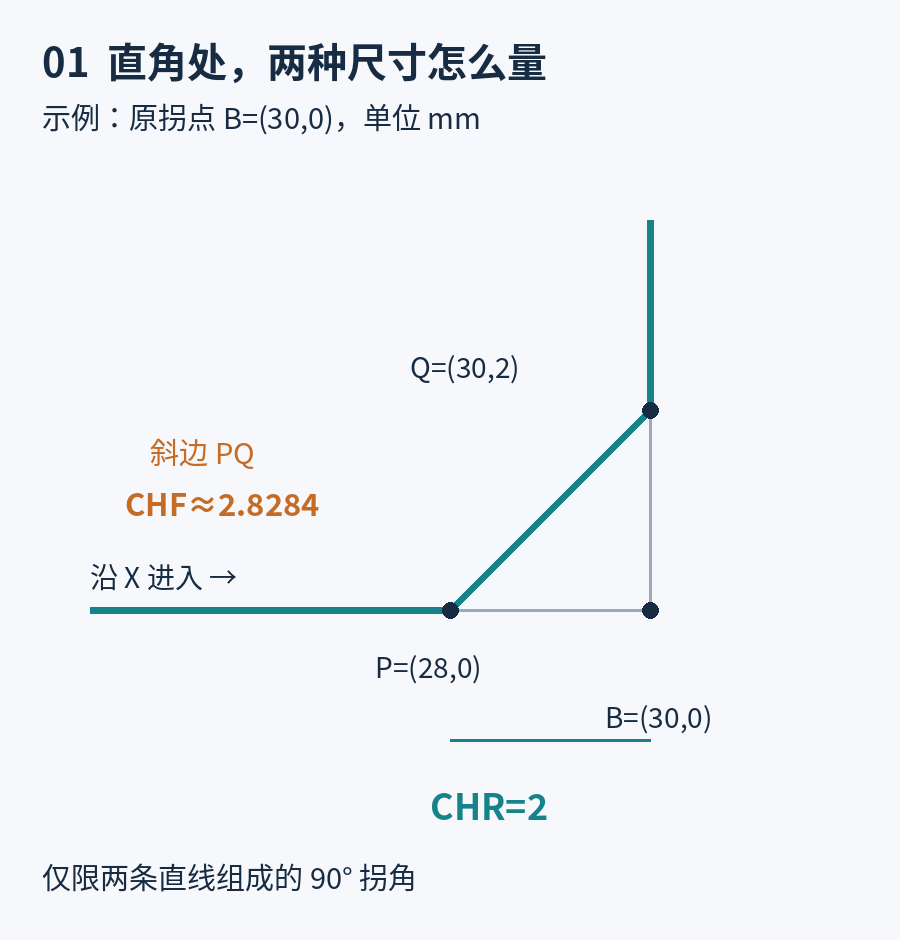
若图纸要求这一平面内的等边45°倒角,两条直线上的退让量都记为a,斜线段长度记为c。由直角三角形关系,c=√2×a。取a=2,得到c≈2.828427;反过来取c=2,得到a≈1.414214。这个换算只用于这里的90°直线拐角,遇到斜交直线或圆弧连接,不能继续照乘√2。
2. 用同一个理论拐点对照程序
设起点A=(0,0),理论拐点B=(30,0),终点C=(30,20),单位为mm。下面只保留轮廓片段,假定已在A点并完成安全定位,使用G17、G90、G71、G94,且没有刀具半径补偿及坐标变换干扰。F200仅便于阅读示例,不是加工推荐值。片段省略刀具、主轴、Z高度和进退刀,不能直接当作完整生产程序运行。
方案A:沿边退让2 mm。
N10 G17 G90 G71 G94
N20 G1 X30 Y0 F200 CHR=2
N30 G1 X30 Y20
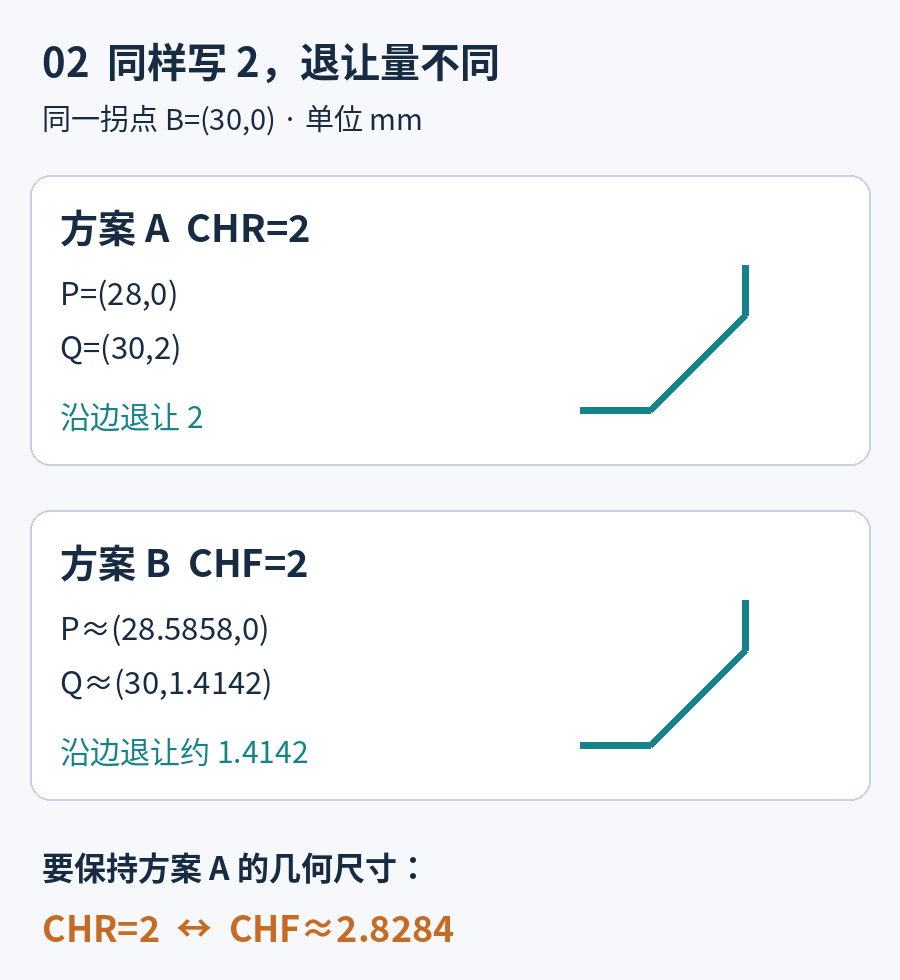
N20写的是理论拐点B的坐标,CHR规定它与下一条轮廓之间的过渡。按本例几何,P=(28,0),Q=(30,2),PQ长度约为2.8284 mm。不要先把N20的X30改成X28再保留CHR=2,那会改变理论交点及下一段方向,相当于换了一条轮廓。
方案B:倒角斜边长度2 mm。
N10 G17 G90 G71 G94
N20 G1 X30 Y0 F200 CHF=2
N30 G1 X30 Y20
此时P≈(28.5858,0),Q≈(30,1.4142)。与方案A相比,沿边退让量少约0.5858 mm,也就是约29.29%。若希望保留方案A的形状而改用CHF,N20应改为CHF=2.828427左右,而不是CHF=2;最终小数位数仍应按控制系统分辨率及图纸公差确定。
3. 程序写在哪一段,检查也要跟到下一段
在上述片段中,倒角参数与到达理论拐点的N20放在一起,控制系统还需要N30确定另一侧轮廓。审核时不能只截取带CHR或CHF的一行:至少同时查看前一段的起点、当前段终点以及下一段终点,确认两条直线确实构成本文假定的90°。
手册还提示:当倒角尺寸相对于参与连接的轮廓过大时,系统会自动缩小倒角。因此“程序没有报警”不能证明尺寸达到要求。短边、连续相邻倒角以及改短后的轮廓,都应在仿真中核对实际P、Q位置,而不是只确认参数仍写着2。
倒角还受当前工作平面影响。若发生平面外运动或切换平面,不能期待它仍按这个二维例子生成。本文没有演示单独的倒角进给;需要设置FRC/FRCM时,应另核对进给模式、机床数据及前后段技术指令的继承方式,不以本例的F200推断全部机床行为。
4. 交付加工前,用三个数核对
图纸尺寸:确认要求的是沿原边退让a,还是斜边长度c;不要把平面轮廓倒角直接等同于倒角刀轴向下刀深度。
轮廓坐标:确认理论交点仍为B=(30,0),并核对仿真中的P与Q。若存在G41/G42,应区分工件轮廓和刀具中心轨迹,本文坐标不能直接当作有补偿时的刀心坐标。
有效长度:确认两侧直线有足够空间容纳所要求的倒角,且没有因自动缩小而少切。上机前完成安全高度、装夹和刀具校核,再按现场流程空运行与单段验证。
复查这类程序时,最直接的办法是把“2 mm”落到图上:标在沿边距离,就先按CHR理解;标在斜线长度,就按CHF理解。90°条件成立以后,再用√2核对两种写法是否对应同一条轮廓。
延伸阅读
西门子828D的RNDM模态倒圆与取消段检查:继续核对连续拐角的状态。
西门子828D的G70/G700与进给单位:审查尺寸时也别漏掉单位模式。
资料依据
西门子官方《SINUMERIK 840D sl / 828D Grundlagen》03/2010版,文档号6FC5398-1BP20-1AA0,第9.15节,印刷页274–276:CHF/CHR定义、使用条件与示例。本文使用原创坐标案例和原创示意图说明定义,不复刻手册插图。查询日期:2026年11月7日。